1. Den metallurgiska grunden av rostfritt stål med slät motoraxel
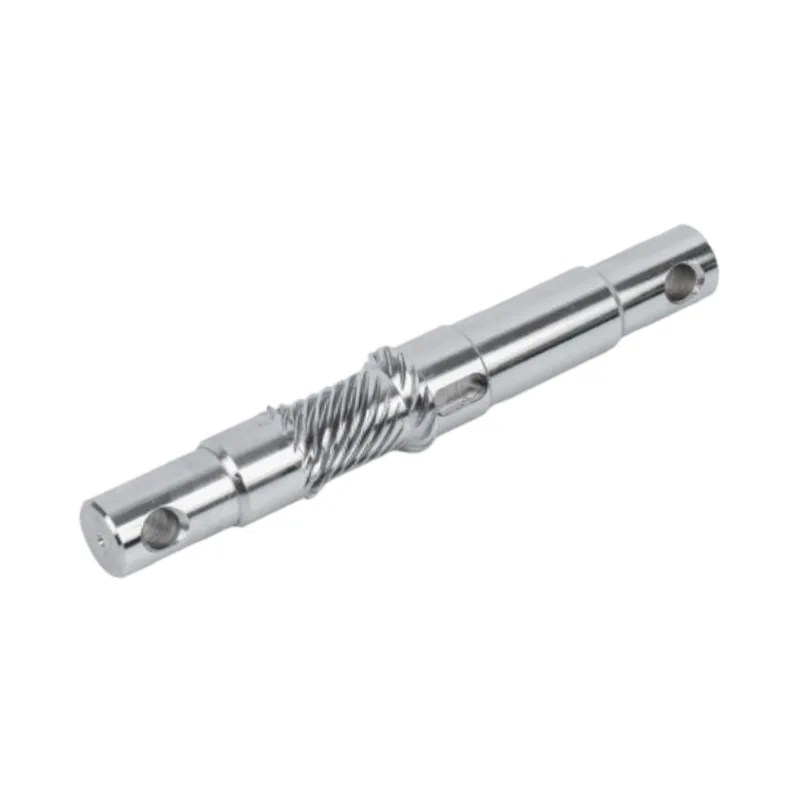
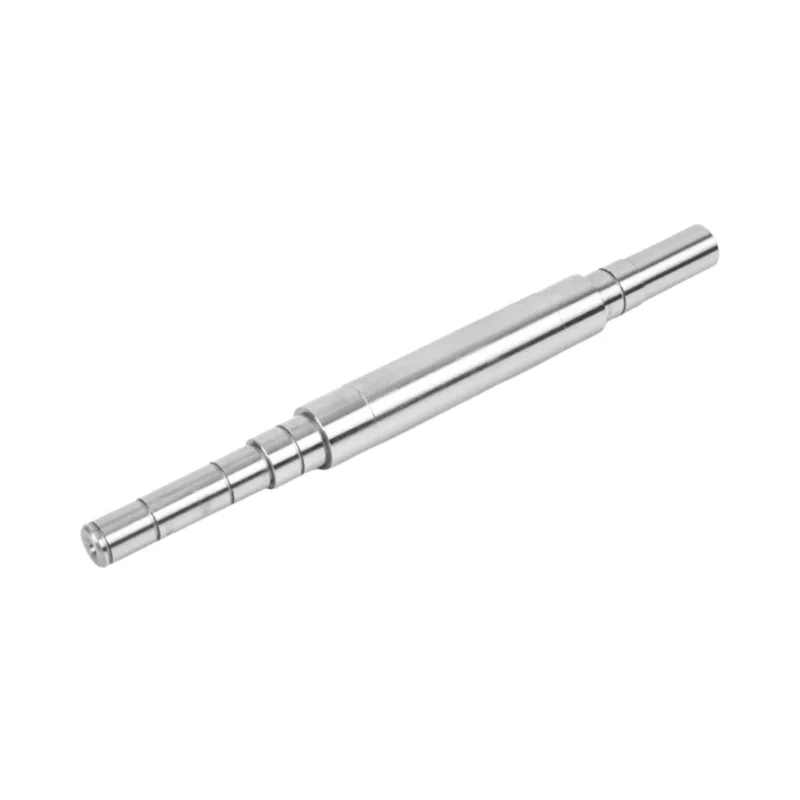
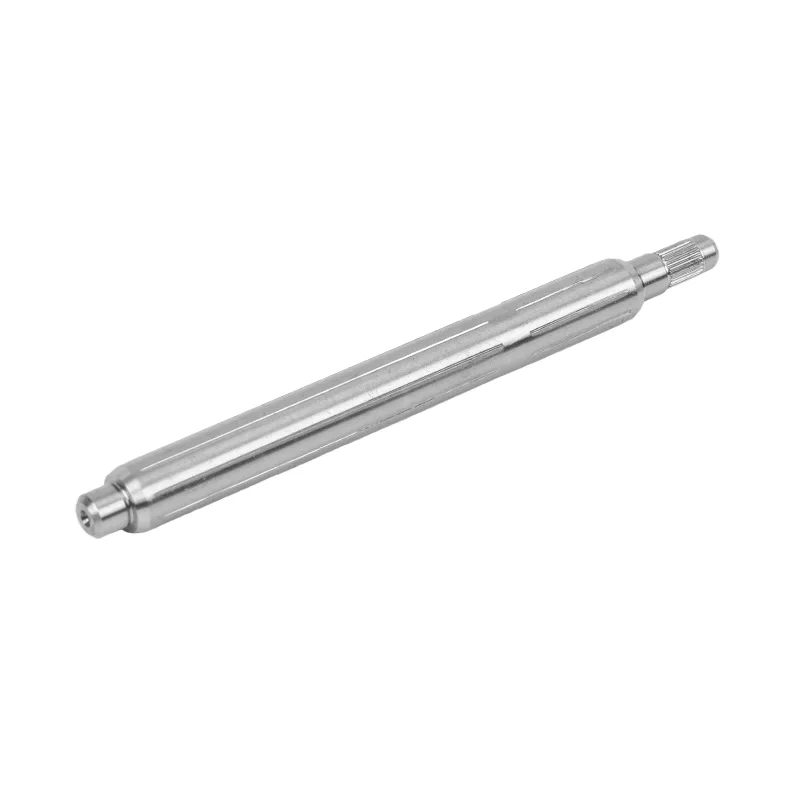
Prestandan för alla motordrivna system börjar med det roterande elementet som överför vridmoment från rotorn till lasten. ARostfritt stål slät motoraxelär inte bara en cylindrisk stång; det är en precisionskonstruerad komponent vars metallurgiska egenskaper direkt påverkar effektivitet, livslängd och positionsnoggrannhet. Rostfritt stål, som en materialfamilj, erbjuder en exceptionell balans mellan mekanisk styrka, korrosionsbeständighet och bearbetbarhet - egenskaper som är oumbärliga för axlar som arbetar i både renrumsmiljöer och tuffa industriella miljöer.
Valet av lämplig rostfri stålkvalitet för en motoraxel beror på de specifika driftsförhållandena. Austenitiska kvaliteter som 304 och 316 ger enastående korrosionsbeständighet och används i stor utsträckning inom livsmedelsbearbetning, medicinsk utrustning och marina applikationer. Martensitiska kvaliteter som 420 och 440C, å andra sidan, erbjuder högre hårdhet och slitstyrka, vilket gör dem lämpliga för applikationer med hög belastning eller hög hastighet där ythållbarhet är av största vikt. Mikrostrukturen hos dessa legeringar - oavsett om de är ansiktscentrerad kubisk (FCC) för austenitisk eller kroppscentrerad tetragonal (BCT) för martensitisk - bestämmer deras svar på värmebehandling, kallbearbetning och bearbetningsoperationer.
Utöver baslegeringen får Rostfritt stål Smooth Motor Shaft sin funktionella överlägsenhet från kontrollerad bearbetning som förfinar kornstrukturen och eliminerar inre spänningar. Vakuumavgasning och elektroslaggomsmältning (ESR) är avancerade raffineringstekniker som minskar icke-metalliska inneslutningar, vilket resulterar i ett renare stål med förbättrad utmattningsbeständighet. För axlar som utsätts för cyklisk belastning - såsom de i servomotorer eller robotaktuatorer - översätts denna metallurgiska renhet direkt till förlängd livslängd och förutsägbara fellägen.
2. Tillverkningsprocesser som ger verklig jämnhet
Resan från rå rostfri stålstång till en färdig motoraxel involverar en sekvens av precisionsbearbetningsoperationer, som var och en bidrar till den slutliga dimensionsnoggrannheten och ytkvaliteten. Att uppnå en verkligt slät yta på en motoraxel är inte en process i ett steg; det kräver ett samordnat tillvägagångssätt som börjar med materialberedning och kulminerar i finfina efterbehandlingstekniker.
2.1 CNC-svarvning och precisionsslipning
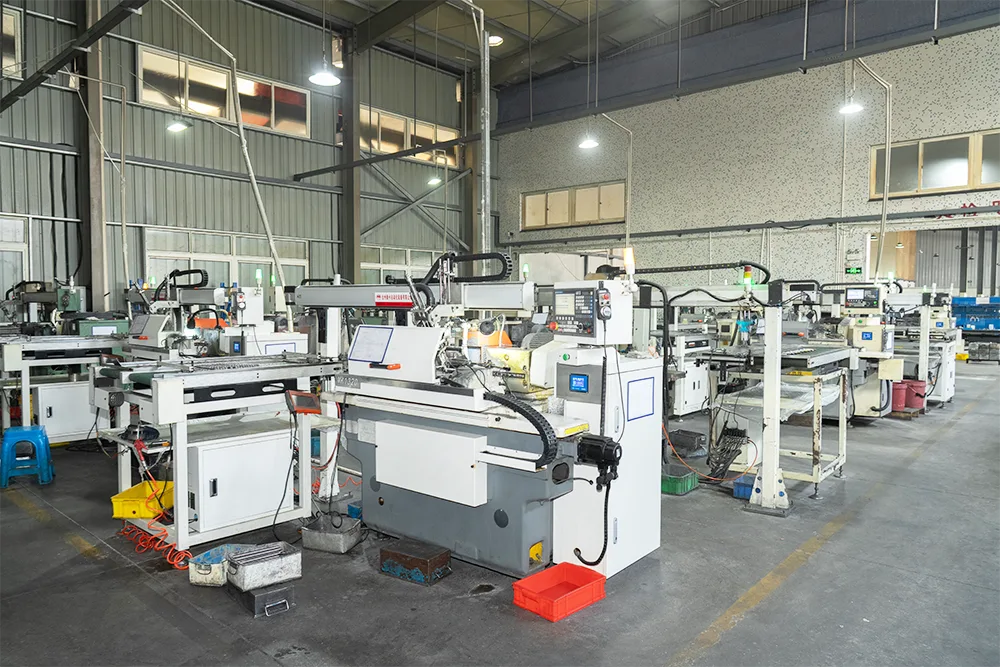
CNC-svarvning (Computer Numerical Control) är den primära formningsoperationen för motoraxlar. Under denna fas roteras det råa stångmaterialet mot ett stationärt skärverktyg för att producera den grundläggande cylindriska formen, inklusive eventuella stegade diametrar, skuldror eller gängade ändar. Moderna CNC-svarvar utrustade med spänningsförande verktyg kan utföra flera operationer i en enda installation, vilket minskar körfel och säkerställer koncentricitet mellan olika axelsektioner. Typiska svarvtoleranser sträcker sig från ±0,05 mm till ±0,01 mm, beroende på maskinens kapacitet och detaljgeometrins komplexitet.
Efter svarvning förfinar cylindrisk slipning axeldiametern till dess slutliga dimension samtidigt som ytfinishen förbättras. Slipningsoperationer använder slipskivor med kontrollerade kornstorlekar för att avlägsna mikroskopiska mängder material, vilket uppnår ytjämnheter så låga som Ra 0,2 μm eller bättre. För ultraprecisionstillämpningar, såsom de som finns i halvledartillverkningsutrustning eller flygmotorer, kan slipning följas av lappning eller superfinishing för att nå Ra 0,04 μm.
2.2 Mittlös slipning för konsekvent rundhet
Centerless slipning är en specialiserad teknik som är särskilt väl lämpad för långa, smala axlar där traditionell slipning mellan mittpunkterna skulle introducera avböjningsfel. I denna process stöds arbetsstycket av ett arbetsstödblad och ett reglerhjul, medan en slipskiva tar bort material från ytterdiametern. Frånvaron av mitthål eliminerar en vanlig källa till geometriska fel, och den kontinuerliga genommatningsmetoden möjliggör produktion i stora volymer med exceptionell repeterbarhet. Centerless slipning är ofta den efterbehandlingsoperation som valts förRostfritt stål slät motoraxelproduktion, eftersom den ger både snäva diametrala toleranser och överlägsen ytintegritet.
3. Ytfinish och dimensionstoleranser
Termen "slät" i samband med en motoraxel omfattar två distinkta men relaterade attribut: ytjämnhet och dimensionell konsistens. Ytjämnhet, typiskt kvantifierad som Ra (arithmetisk medelgrovhet), påverkar friktion, slitage och förmågan att bibehålla smörjmedelsfilmer. En jämnare yta minskar friktionen mellan axeln och dess passande komponenter - såsom lager, tätningar eller växlar - och förbättrar därmed den mekaniska effektiviteten och minskar värmeutvecklingen.
Dimensionstoleranser, å andra sidan, avgör hur exakt axeln passar in i sitt hus och hur konsekvent den överför rörelse. För högpresterande motoraxlar är diametrala toleranser vanligen specificerade till graderna h6 eller h7, vilket för en 20 mm axel motsvarar toleranser på cirka ±0,013 mm respektive ±0,021 mm. I kritiska applikationer kan toleranserna skärpas till ±0,005 mm eller till och med ±0,002 mm, vilket kräver inte bara avancerad bearbetningsutrustning utan också rigorös temperaturkontroll under tillverkning och mätning.
Tabellen nedan sammanfattar typiska ytfinish och toleransspecifikationer för motoraxlar av rostfritt stål över olika applikationskategorier:
| Applikationskategori | Ytjämnhet (Ra) | Diametertolerans | Typiskt betyg |
|---|---|---|---|
| General Industrial Motors | Ra 0,8 – 1,6 μm | ±0,05 mm | 304/316 |
| Precisionsservo & robotik | Ra 0,2 – 0,4 μm | ±0,01 mm | 420/440C |
| Medicin och halvledare | Ra 0,04 – 0,1 μm | ±0,005 mm | 316L / 17-4PH |
| Fordon & Aerospace | Ra 0,2 – 0,6 μm | ±0,015 mm | Anpassade legeringar |
Det är värt att notera att ytfinish och tolerans inte är oberoende parametrar. För att uppnå en exceptionellt slät yta krävs ofta flera efterbehandlingar, som var och en kan ändra den slutliga diametern något. Processkontrollstrategier – såsom mätning under processen och adaptiv återkoppling – är därför viktiga för att balansera dessa två kritiska kvalitetsattribut.
4. Användningsdomäner för slät motoraxel i rostfritt stål
Mångsidigheten hosRostfritt stål slät motoraxelåterspeglas i dess utbredda användning inom olika branscher. Varje applikation ställer unika krav på axelprestanda, vilket driver behovet av skräddarsydda materialval och tillverkningsprocesser.
Irobotik och automation, motoraxlar är integrerade med kopplingsställdon, linjära steg och ändeffektormekanismer. Här ligger tonvikten på låg friktion, hög positionsnoggrannhet och minimalt spel. Rostfria axlar med slipade och polerade ytor möjliggör jämna, repeterbara rörelser samtidigt som de motstår slitage från kontinuerlig drift.
Demedicinsk utrustningsektorn kräver axlar som inte bara är precisa utan också biokompatibla och steriliserbara. Kirurgisk robotik, diagnostisk utrustning och läkemedelstillförselsystem förlitar sig alla på skaft av rostfritt stål som tål autoklavering och kemisk rengöring utan nedbrytning. Den släta ytfinishen förhindrar också bakteriell vidhäftning, en kritisk faktor i sterila miljöer.
Ifordonssystem, motoraxlar av rostfritt stål finns i elektrisk servostyrning, gasreglage och kylfläktmotorer. Dessa komponenter måste tåla extrema temperaturer, vibrationer och exponering för vägsalt och vätskor. Rostfritt ståls korrosionsbeständighet, i kombination med dess utmattningshållfasthet, gör det till det valda materialet för applikationer under huven och chassimonterade.
Andra anmärkningsvärda applikationer inkluderarhalvledartillverkningutrustning, där ultrarena och partikelfria schakt är väsentliga;livsmedelsbearbetningmaskiner, där hygien och korrosionsbeständighet är av största vikt; ochmarinsystem, där exponering för saltvatten kräver de högsta nivåerna av korrosionsskydd.
5. Materialkvaliteter och korrosionsbeständighet
Att välja rätt rostfritt stål för en motoraxel är ett beslut som påverkar inte bara prestanda utan även tillverkningsbarhet och kostnad. De vanligaste betygen delas in i tre kategorier:
- 304 rostfritt stål— Arbetshästen i den rostfria familjen, som erbjuder utmärkt korrosionsbeständighet, god formbarhet och enkel bearbetning. Lämplig för schakt för allmänna ändamål i milda miljöer.
- 316 rostfritt stål— Förbättrad med molybden för överlägsen motståndskraft mot klorider och sura medier. Föredraget för marina, kemiska och medicinska tillämpningar.
- 420 / 440C rostfritt stål— Martensitiska kvaliteter som kan värmebehandlas till hög hårdhet (upp till 58–60 HRC). Idealisk för axlar som kräver slitstyrka och hög bärförmåga.
Utöver standardkvaliteterna erbjuder specialiserade legeringar som 17-4PH (nederbördshärdande) och duplexa rostfria stål kombinationer av styrka och korrosionsbeständighet som är oöverträffad av konventionella kvaliteter. Dessa material specificeras ofta för flyg, olja och gas och andra krävande sektorer där komponentfel inte är ett alternativ.
Korrosionsbeständigheten är inte enbart en funktion av legeringens sammansättning; yttillståndet spelar också en betydande roll. En slät, polerad yta minskar den tillgängliga ytan för korrosiva angrepp och eliminerar sprickor där frätande ämnen kan samlas. Passivering — en kemisk behandling som tar bort fritt järn från ytan — förstärker ytterligare det passiva oxidskiktet som ger rostfritt stål dess korrosionsbeständiga egenskaper.
6. Konstruktionsöverväganden för axelintegrering
Att integrera en slät motoraxel i rostfritt stål i ett komplett mekaniskt system kräver noggrann uppmärksamhet på flera designparametrar. Dessa inkluderar:
- Skaftdiameter och längd— Bestäms av vridmomentkrav, kritisk hastighet och tillgängligt envelopputrymme. Smala skaft kan kräva mellanstöd för att förhindra avböjning.
- Avsluta konfigurationer— Axeländar kan vara enkla, gängade, kilförsedda eller splines, beroende på metoden för vridmomentöverföring. Varje konfiguration ställer olika krav på bearbetning och tolerans.
- Lagerval— Valet av lager (kula, rulle eller hylsa) påverkar kraven på axelns ytfinish och smörjstrategin. Högre ytfinish minskar lagerfriktionen och förlänger lagrets livslängd.
- Förseglingsarrangemang— För axlar som passerar genom hus eller arbetar i våta miljöer måste tätningar vara kompatibla med axelytan för att förhindra läckage och kontaminering.
Designers bör också överväga de termiska expansionsegenskaperna hos rostfritt stål i förhållande till andra material i monteringen. Även om rostfritt stål har en värmeutvidgningskoefficient som liknar kolstål, kan skillnaderna bli betydande i högtemperaturapplikationer, vilket potentiellt påverkar lagrets förspänning och axelinriktning.
7. Protokoll för kvalitetssäkring och testning
För att säkerställa att varje slät motoraxel i rostfritt stål uppfyller de specificerade kraven krävs ett omfattande kvalitetssäkringsramverk. Detta ramverk omfattar vanligtvis verifiering av inkommande material, inspektion under processen och slutlig acceptanstestning.
Materialverifieringbörjar med kemisk analys för att bekräfta legeringens sammansättning, följt av mekanisk testning för att verifiera draghållfasthet, sträckgräns och hårdhet. För kritiska tillämpningar kan ultraljuds- eller virvelströmstestning användas för att upptäcka underjordiska defekter såsom sprickor eller inneslutningar.
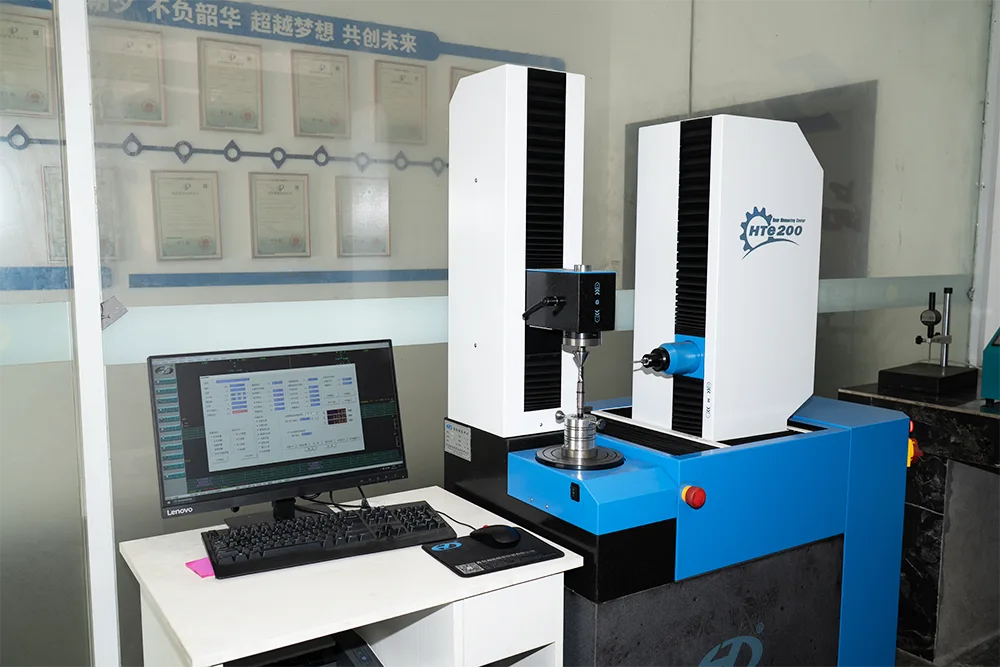
Inspektion under processförlitar sig på dimensionella mätningar vid varje bearbetningssteg. Koordinatmätmaskiner (CMMs) och lasermikrometrar ger hög noggrannhet data om diameter, rundhet, rakhet och koncentricitet. Ytjämnhet mäts med profilometrar, med penna eller optiska metoder beroende på önskad upplösning.
Slutlig acceptanstestinnehåller ofta ett funktionellt utloppstest, där axeln roteras med driftshastigheter medan vibrationer och utlopp övervakas. Detta test bekräftar att axelns dynamiska egenskaper - inklusive balans och styvhet - ligger inom acceptabla gränser. För axlar avsedda för höghastighetsapplikationer kan dynamisk balansering utföras för att minimera obalanskrafter.
8. Vanliga frågor
För allmänna industriella tillämpningar är ytjämnhet på Ra 0,8–1,6 μm vanligt. Precisionsservo- och robotapplikationer kräver vanligtvis Ra 0,2–0,4 μm, medan ultraprecisionstillämpningar i medicinsk eller halvledarutrustning kan kräva Ra 0,04–0,1 μm.
För korrosiva miljöer som marin eller kemisk bearbetning rekommenderas 316 rostfritt stål på grund av dess molybdenhalt, vilket ökar motståndskraften mot klorider och sura medier. För ännu högre korrosionsbeständighet kan duplexa rostfria stål eller superaustenitiska kvaliteter övervägas.
Centerless slipning stödjer arbetsstycket på ett arbetsstödblad utan att använda centrumhål, vilket gör det idealiskt för långa, smala skaft. Den erbjuder hög produktivitet och konsekvent rundhet. Cylindrisk slipning använder centra eller chuckar för att hålla arbetsstycket och är bättre lämpad för axlar med komplexa egenskaper eller stegade diametrar.
Standardtoleranser är vanligtvis ±0,05 mm för allmänna applikationer. Precisionsbearbetning kan uppnå ±0,01 mm, och med avancerad slipning och lappning är toleranser så snäva som ±0,005 mm eller till och med ±0,002 mm möjliga.
Ytfinish påverkar friktion, slitage, smörjhållning och tätningseffektivitet. En slätare yta minskar friktionen mellan axeln och lager eller tätningar, vilket förbättrar effektiviteten och förlänger komponenternas livslängd. Det minimerar också risken för stresskoncentration och utmattningssprickor.
Behöver en precisionskonstrueradRostfritt stål slät motoraxelskräddarsytt efter dina exakta specifikationer?
Guanshuokombinerar årtionden av bearbetningsexpertis med avancerade kvalitetssystem för att leverera axellösningar som presterar.
Kontakta ossDiskutera dina projektkrav med vårt ingenjörsteam.