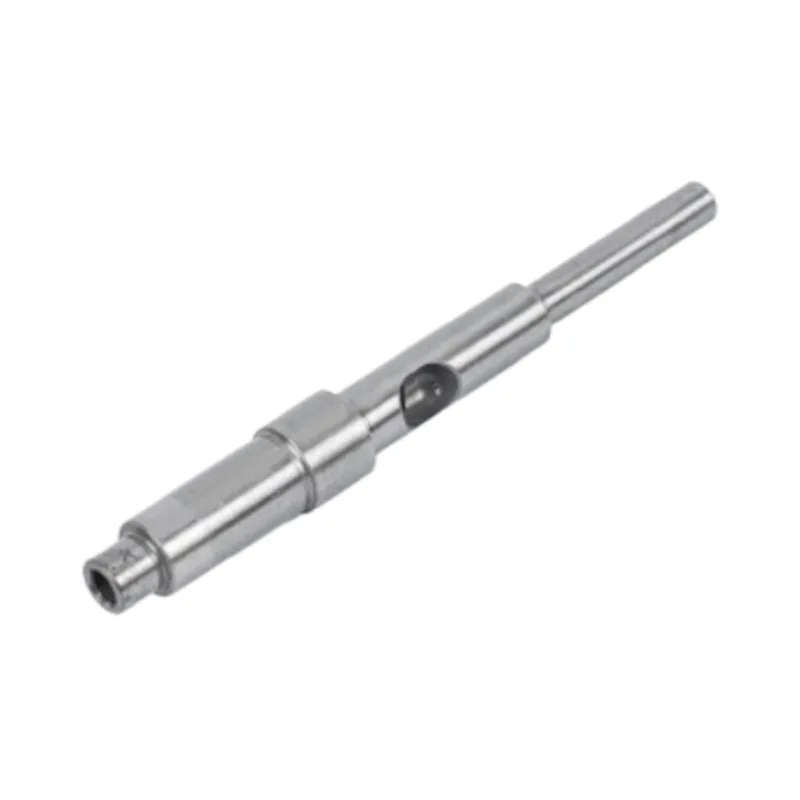
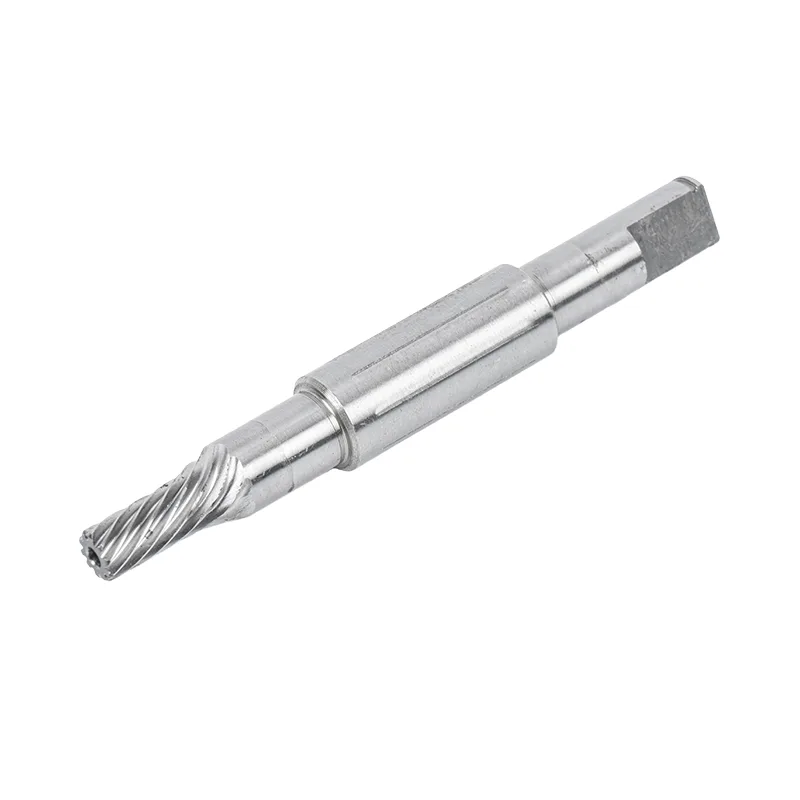
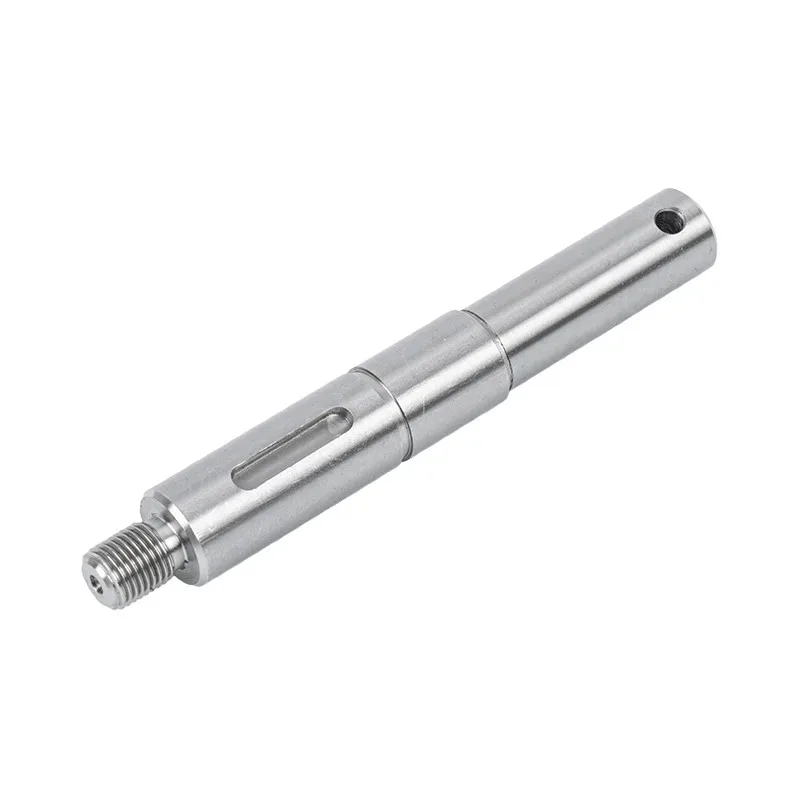
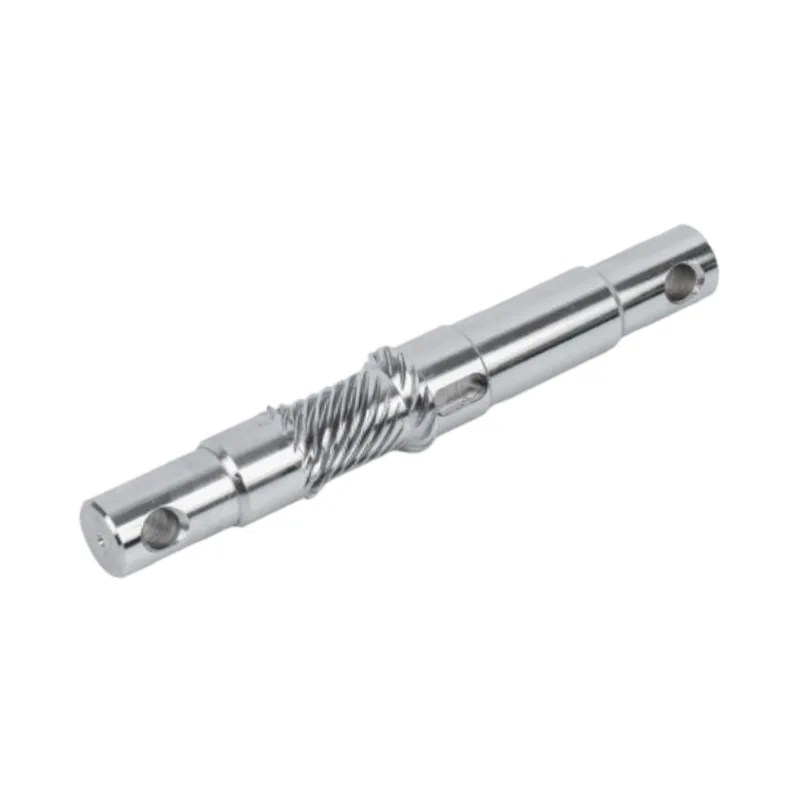
En korrekt axeltappsdiameter garanterar inte att ett lager kommer att sitta mot dess lägesyta. Hörnet mellan dessa två ytor, och måtten som leder till nästa axel, förtjänar en egen recension.
När en sammansättning stannar utanför en skuldra är det en dyr första gissning att minska axeldiametern. Hålet kanske redan passar korrekt. En hörnkrock, en grader eller ett felaktigt axiellt mått kan orsaka ett monteringsproblem som en annan passage över axeltappen inte kommer att lösa.
Vår preferens vid ritgranskning är att först identifiera de avsedda kontaktytorna. Vi vill veta var lagerringen ska sitta, vad som håller den från andra sidan och vilka ytor som ska vara fria. Sedan kan vi diskutera hur man bearbetar och inspekterar delen.
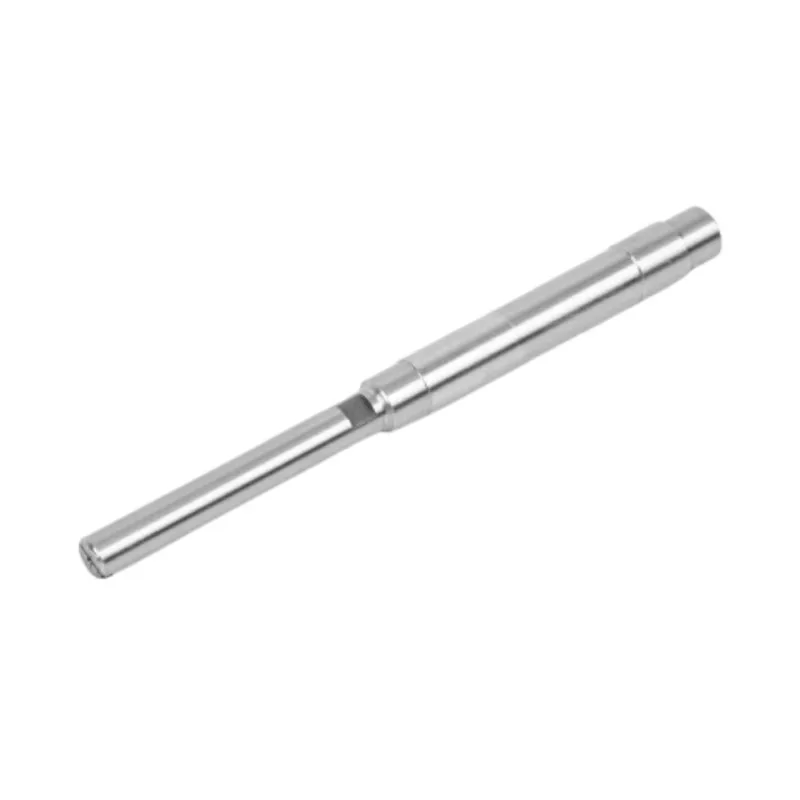
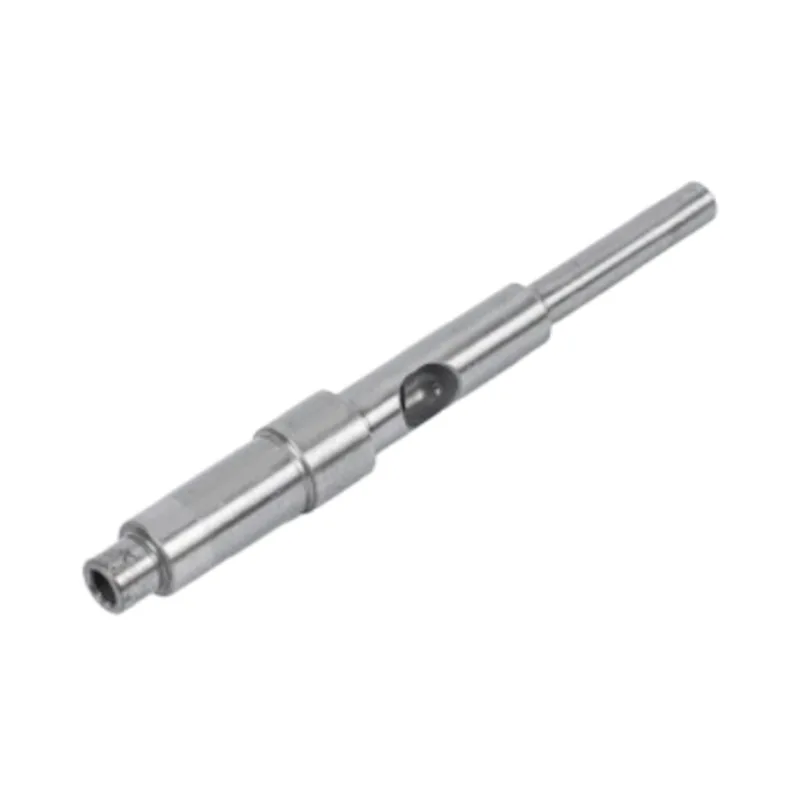
Börja med ringen som behöver röra axeln
En skuldra på axeln lokaliserar normalt lagrets inre ring. Dess diameter måste ge tillräckligt stöd utan att komma i kontakt med delar som bör förbli fria. Lagertillverkarens distansgränser hjälper till att definiera detta hölje. En längre axel är inte automatiskt en förbättring.
Visa även retentionsarrangemanget. En axel stoppar rörelsen mot sitt ansikte; den hindrar inte i sig rörelse bort från det ansiktet. Beroende på designen kan en annan komponent, en mutter, en hållarfunktion eller den specificerade passformen ge motsatt begränsning. Håll det beslutet synligt på monteringsritningen.
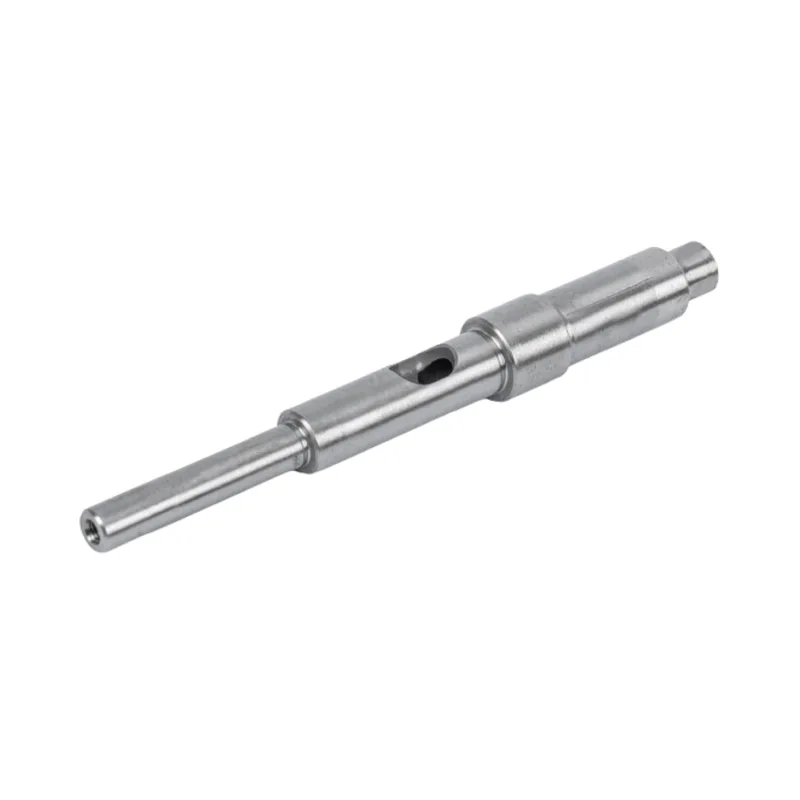
Destegmotoraxelområdeinkluderar enkelstegs- och dubbelstegsdesigner. Att välja mellan dem bör följa antalet och placeringen av funktionella gränssnitt. Att lägga till ett steg eftersom det ser ut som ett bekvämt stopp ger också en yta och en dimension till tillverkningen.
En användbar filé måste också lämna plats för det bärande hörnet
Övergångsradien tar plats där tappen möter axeln. Om den tränger in i lagerringens hörnhölje kan ringen kontakta radien innan dess sidoyta når skuldran. Enheten kan se nästan sittande ut medan dess avsedda lokaliseringsyta fortfarande är obelastad.
Använd den exakta lagerbeteckningen och dess rekommenderade axelkäl- och ansatsmått. Härled inte den tillåtna axelradien från ett rundat hörn i en katalogbild. En lagerfasdimension och maximalt tillåten axelkäl är olika ritningsposter.
Guanshuosdubbelstegs axelspecifikationlistar en anpassningsbar övergångsradie på R0,5 till R2 mm. Det intervallet beskriver tillgänglig axelgeometri. Det är inte tillåtet att använda någon radie i det området med någon bäring.
Välj mellan en kompatibel radie och en granskad relief
För en jämförbar skuldergeometri reducerar en större jämn övergång i allmänhet lokal spänningskoncentration. Det är därför som helt enkelt att göra hörnet skarpare förtjänar en belastningsgranskning. En underskärning kan ge bearbetning och sittutrymme, men det tar bort material och skapar sin egen lokala geometri.
Om axeln behöver en större radie än vad lagerarrangemanget accepterar kan en avlastad distans eller ett annat arrangemang vara värt att utvärdera. Varje tillagd distans ändrar också de axiella måtten. Axeldesignern bör granska den resulterande styrkan och monteringen, snarare än att behandla distansen som en fri fix.
Separat diameter, axelorientering och axiell placering
De officiella produktsidorna ger användbara utgångspunkter, men kontrollerna beskriver olika saker. Behåll deras namn och vägbeskrivningar intakta när du överför dem till en offertförfrågan.
| Publicerad produktspecifikation | Vad den styr | Vad behöver fortfarande definieras |
|---|---|---|
| Enstegs arbetsaxeldiameter: g6/h6 | Den valda toleranszonen för axeldiametern | Vilken zon som gäller, nominell storlek och parningshål. Detta är inte en universell rekommendation om lagerpassning. |
| Enstegs axelvinkelrätt: ≤0,02 mm | Orientering av stegänden | Det refererade datumet och den faktiska kontrollerade ytan |
| Dubbelstegs enkelstegsbredd: 3 till 8 mm, tolerans ±0,02 mm | En individuell axiell stegbredd | Det monterade avståndet som betyder något och dess fulla toleransstapel |
| Dubbelstegs axeltapp radiellt utlopp: ≤0,02 mm | Runout av en journalyta | Datuminställning och mätplats; detta är inte ett axiellt utloppsvärde |
| Dubbelstegs övergångsfilé: R0,5 till R2 mm, anpassningsbar | Den föreslagna hörngeometrin | Kompatibilitet med den passande delen och lastlådan |
Källor:enstegs produktspecifikationeroch dubbelstegs produkttabellen länkad ovan. Tabeller rullar horisontellt på små skärmar.
För en lokaliseringsaxel är ansiktsorientering och axiell position separata krav. Ett ansikte kan sitta på rätt avstånd längs skaftet och ändå lutas i förhållande till den avsedda axeln. Den kan också vara vinkelrät men i fel axiell position. En diameterinspektion besvarar ingen av frågorna.
Två acceptabla stegbredder kan ge en oacceptabel totalsumma
En ritning med flera korta, kedjade dimensioner kan dölja avståndet som monteringen använder. Om en distans eller monterad komponent sträcker sig över två av dessa dimensioner, beror dess spelrum på deras summa.
En bearbetad axiell stapel, med explicita antaganden
Antag att två på varandra följande axiella ritningsdimensioner, A till B och B till C, är vardera 6,00 ±0,02 mm. 6 mm nominellt är illustrativt; ±0,02 mm är den individuella stegbreddstoleransen som anges för Guanshuos dubbelstegsprodukt. Det är inte automatiskt toleransen för det kombinerade avståndet A-till-C.
LAC= LAB+ LB.C
Minimum: 5,98 + 5,98 = 11,96 mm
Max: 6,02 + 6,02 = 12,04 mm
Totalsumman i värsta fall är 12,00 ±0,04 mm. Anta nu att en oberoende specificerad matchande stapel sträcker sig över det avståndet och mäter 11,96 ±0,01 mm. Definiera det resulterande geometriska spelet som G= LACminus parningsbuntens längd.
| Skick | Beräkning | Uttag G |
|---|---|---|
| Nominell | 12.00 − 11.96 | 0,04 mm |
| Minsta spelrum | 11.96 − 11.97 | −0,01 mm |
| Maximalt spelrum | 12.04 − 11.95 | 0,09 mm |
De tillåtna måtten kan ge geometrisk interferens istället för det positiva gapet som föreslås av de nominella värdena. Detta är ett värsta tänkbart aritmetiskt exempel, inte en förutsägelse av batchfördelning eller en beräkning av lagerförspänning. Det antar att de dimensionella ytterligheterna kan inträffa tillsammans och utesluter temperatur och elastisk deformation.
Om A-till-C är funktionskravet, sätt en lämplig kontroll på det avståndet och planera hur det ska produceras. Att ersätta kedjade dimensioner med en direkt dimension kan göra kravet tydligare, men det förbättrar inte processen i sig. Undvik motstridiga dubbletttoleranser; identifiera eventuella referensmått med den ritningskonvention som används.
Vi skulle hellre diskutera det tillåtna sammansatta gapet innan vi citerar än att vid provgodkännande upptäcka att köparen avsåg ±0,02 mm över hela funktionen. Det är ett annat krav än ±0,02 mm på var och en av två bredder.
Visa var verktyget tillåts avsluta
Guanshuos enstegsprocess kan bearbeta den yttre diametern, stegytan och avfasningarna i en fastspänning. Produkten stöder även ytterligare precisionsslipning av ytterytan. Dessa operationer kräver kompatibel geometri vid axeln.
På ritningen skiljer du en ingångsfas från en axelfilé. Ingångsfasningen hjälper en komponent att starta på axeln; det löser inte en konflikt längst ut i journalen. Om processen behöver slipavstånd bredvid en lokaliseringsyta, definiera den tillåtna avlastningen istället för att lämna en allmän "brytkant"-anteckning för att täcka området.
En relief bör ha en överenskommen bredd, djup och övergångsform. Det måste lämna tillräckligt med material och användbar axellängd för den godkända konstruktionen. Låt inte ett ospecificerat spår bli leverantörens sätt att göra två annars oförenliga ytor bearbetningsbara.
Om värmebehandling krävs, kom överens om vilka diametrar och ytor som får slutlig efterbehandling. Deprecisionsaxelbearbetningsprocessförklarar varför slutmalning följer värmebehandling på den relevanta vägen. Ett axel-till-journalförhållande bör kontrolleras i färdigt skick, inte förutsatt från den tidigare svarvningen.
När lagret inte sitter, bevara bevisen
Polera inte journalen omedelbart och slipa inte axeln. Anteckna först var monteringen stannar och undersök det avsedda kontaktområdet. Att byta del innan man mäter den kan ta bort ledtråden som skiljer ett diameterproblem från ett hörn- eller axiellt lägesproblem.
| Observation | Användbar kontroll | Beslut den stödjer |
|---|---|---|
| Ringen stannar nära axeln | Jämför axelövergångsprofilen med det passande hörnet; kontrollera efter grader eller skräp | Bestäm om de avsedda ansiktena kan komma i kontakt innan du ändrar passformen |
| Ringen når inte sitt axiella läge trots tydliga hörn | Mät den funktionella axelpositionen och faktiska längder på parningskomponenter | Separera ett problem med axiell stapel från ett sitthinder |
| Kontakten varierar runt axeln | Kontrollera ytans geometri och renhet i förhållande till överenskommen datum | Identifiera ett ansikte eller installationsproblem i stället för att kalla det journalrunout |
| Individuella mått passerar, men monteringsavståndet misslyckas | Beräkna och mät hela funktionsstacken | Granska ritningens acceptansgränser över komponenter |
Dessa observationer är utredningsuppmaningar, inte diagnoser enbart utifrån utseende. För inspektion, definiera journaldatum, ansatsen som kontrolleras och instrumentinställningen. Vårmotoraxel QC rapportguideförklarar hur man kopplar det rapporterade värdet till ritningskravet.
Vad vi behöver för att granska en stegad axelritning
- Monteringssektionen och exakta lager- eller passkomponentbeteckning, med dess relevanta gränssnittsmått.
- Axelmaterialet, slutskick, driftbelastningar och eventuella utmattningskritiska platser.
- Journalpassningar, lokalisering av ansikten och de datum som används för att relatera dem.
- Övergångsradien eller relief, inklusive dess tillåtna gränser.
- De funktionella axiella avstånden, erforderligt spel eller förspänningsarrangemang och relevanta toleranser för passande delar.
- Slutliga ytkrav, inspektionsmetod och eventuella observerade sittproblem.
Skicka parningsdetaljen med skaftritningen. Det ger oss ett underlag för att se över hörnet, planera avslutningsvägen och komma överens om vad det första provet ska visa. För det bredare urvalet av axelform och drivfunktioner, användguide för val av motoraxel.
Vanliga frågor
Vilken kälradie ska en stegad motoraxel använda?
Välj radien från axelns belastningskrav och den passande komponentens tillåtna hörnhölje. Guanshuo listar anpassningsbara R0,5 till R2 mm övergångar för sin dubbelstegsaxel, men det produktsortimentet är inte en universell lagerfrigångsspecifikation.
Tar en axel bort behovet av axiell retention?
En axel begränsar rörelsen mot ansiktet. Monteringen behöver fortfarande ett lämpligt sätt att hålla fast i motsatt riktning där applikationen kräver det. Visa hela retentionsarrangemanget istället för att anta att axeln ensam lokaliserar delen åt båda hållen.
Gäller en stegbreddstolerans på ±0,02 mm för den totala steglängden?
Inte automatiskt. Om två på varandra följande bredder kontrolleras var och en till ±0,02 mm, kan deras summa variera med ±0,04 mm i en värsta stack. En snävare funktionell totalsumma behöver sin egen överenskomna dimensions- och tillverkningskontroll.
Bör ett lagersätesproblem korrigeras genom att minska axeldiametern?
Endast efter inspektion identifierar diametern eller passformen som orsaken. En kälkrock, grader, ytafel eller felaktig axialstapel kan förhindra korrekt placering även när tappstorleken är acceptabel.