Ange hålets diameter och passning, full diameter djup, tillåten bottenprofil, minsta återstående gavel och hålets förhållande till arbetsaxeltapparna. Håll användbar installationslängd åtskild från borrspetsdjupet. Guanshuos blindhålssortiment listar ett 2-30 mm hål, 5-150 mm djup och ett maximalt förhållande mellan djup och diameter på 10:1; dessa gränser måste betraktas tillsammans, inte blandas fritt.
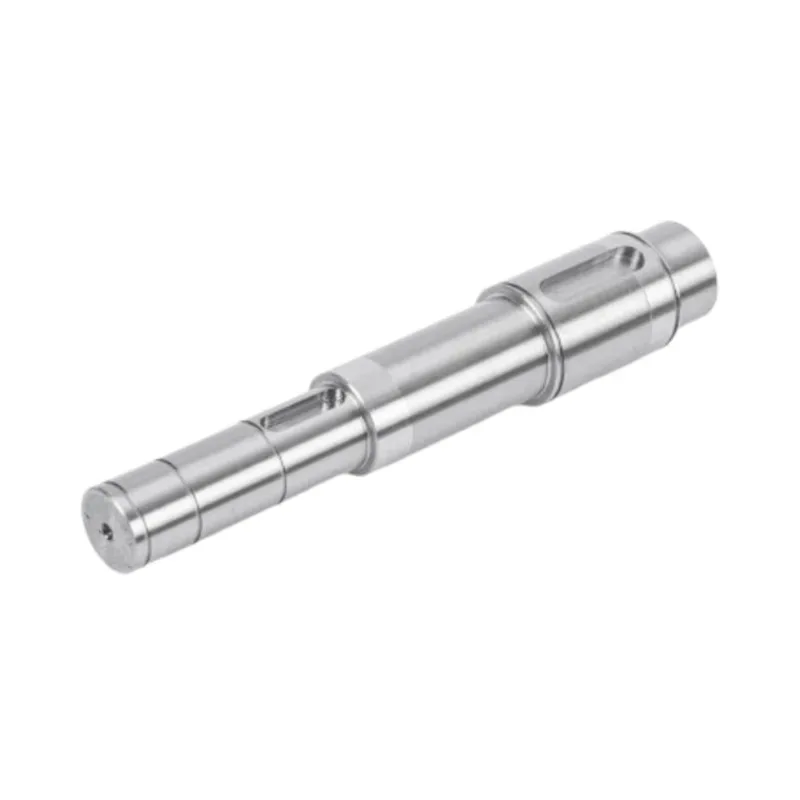
Behåll ett enda kilspår när hela axel-, kil- och navanslutningen uppfyller belastnings- och monteringskraven. Överväg motsatta dubbla kilspår när ett nav behöver två vridmomentöverföringsvägar och den matchande geometrin kan tillverkas och verifieras tillsammans. Två nycklar fördubblar inte automatiskt anslutningens klassificering: dimensionsskillnader kan göra att en nyckel griper in först, och axeln och navet behöver fortfarande sina egna hållfasthetskontroller.
Designa en stegformad axel runt komponenterna som den lokaliserar. Kontrollera axeln mot det valda lagrets tillåtna hörnhölje, ge lagerringen tillräckligt med skulderstöd och kontrollera det funktionella avståndet mellan lokaliseringsytorna. Ange journalstorlek och axelgeometri separat. En radie som endast väljs för att underlätta bearbetningen kan hindra sätet; ett skarpare hörn som väljs endast för frigöring kan skapa ett problem med utmattning.
Använd 304 som utgångspunkt för allmän fuktig eller lätt frätande service. Tänk på 316 när kloridexponering gör att gropfrätningsmotståndet blir en starkare prioritet. Utvärdera värmebehandlad 420 när skaftet behöver en hård, slitstark yta och miljön är kompatibel med den kvaliteten. Guanshuos HRC 48 till 55-kapacitet gäller för 420 efter härdning och lågtemperaturhärdning. Det gäller inte alla rostfria skaft. Ange kvalitet, materialtillstånd och hårdhetskrav tillsammans, kontrollera sedan den färdiga tappgeometrin separat.
Specificera motoraxelns ytjämnhet separat för varje funktionszon. Markera lagertapparna, tätningskontaktområdena, rotor- eller presspassningssäten och momentöverföringsfunktioner på ritningen, ge sedan varje zon den finish som dess passande del kräver. Håll diameter, utlopp, rakhet och cylindricitet som separata kontroller. På Guanshuo sträcker sig publicerade ytbehandlingar från Ra ≤ 0,8 μm på en rostfri slät axelprodukt till Ra 0,2–0,4 μm på en höghastighetsaxel och Ra 0,05–0,2 μm på lagerläget för en ultraprecisionsaxel. Det är produktspecifika serier, inte en filtspecifikation för varje motoraxel.
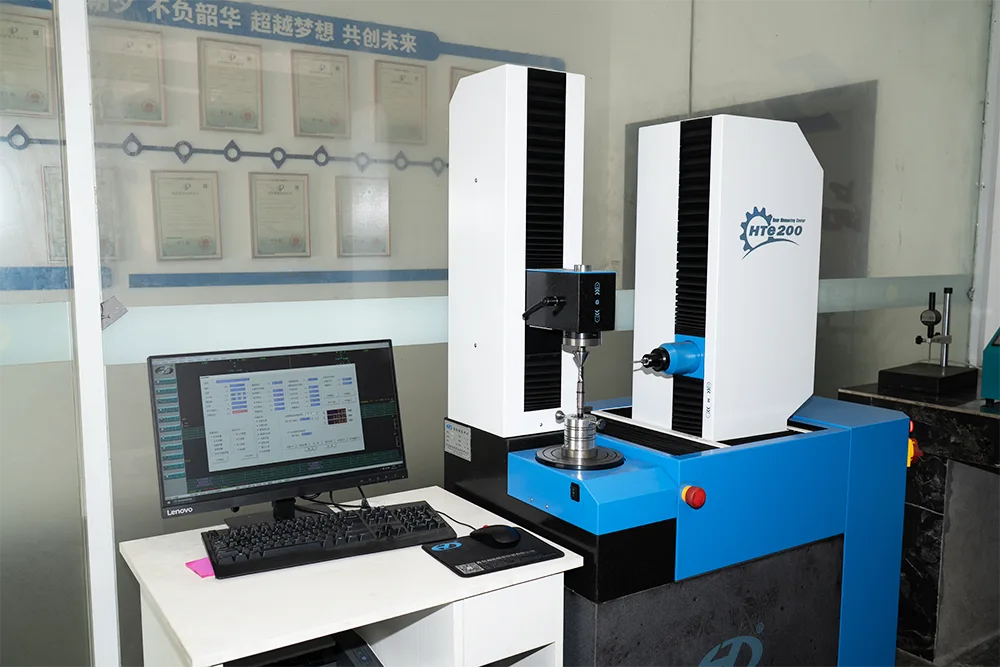
En inspektionsrapport för motoraxeln bör identifiera revideringen av delen och ritningen och sedan registrera faktiska resultat för de egenskaper som påverkar passform och rotation. Dessa inkluderar vanligtvis material, kritiska diametrar, utlopp eller cylindricitet, ytjämnhet, hårdhet och eventuell kilspår eller splinegeometri. Använd en första artikelrapport för att godkänna installationen innan volymproduktion. Använd batchregister och överenskomna screeningregler för att visa att senare delar höll sig inom samma gränser.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08