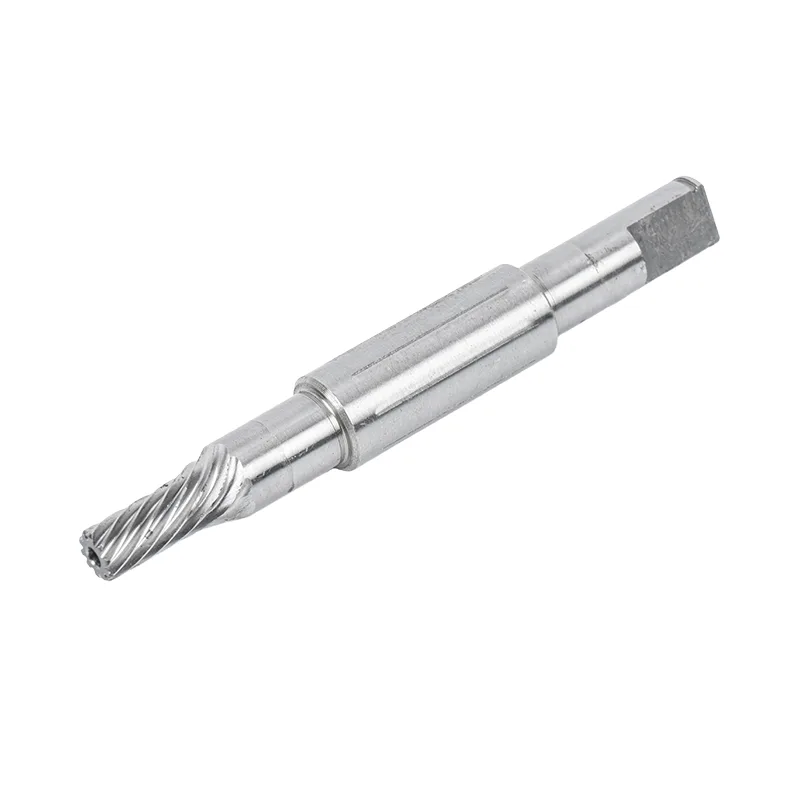
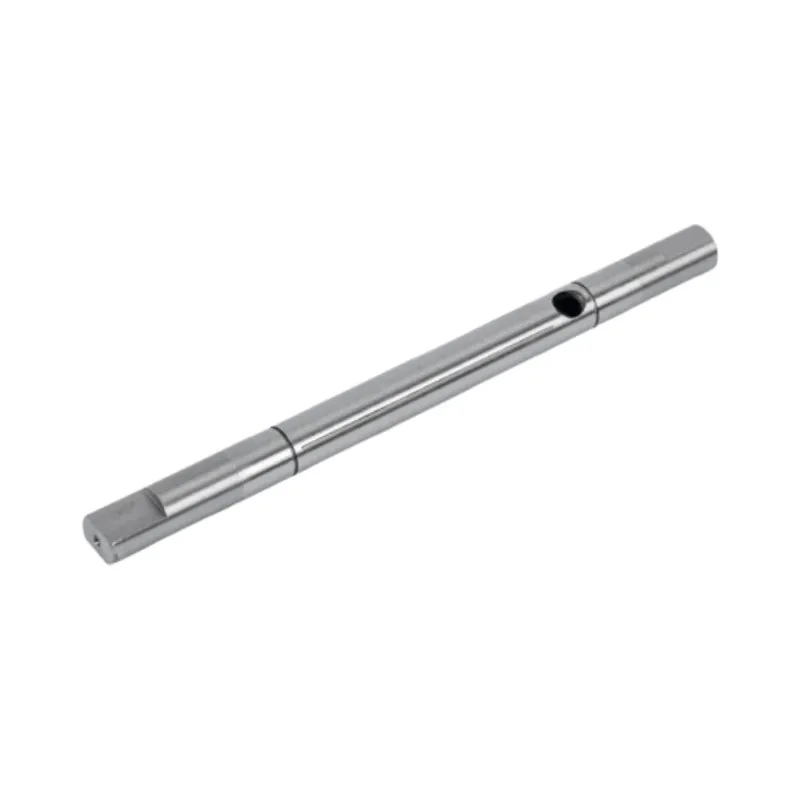
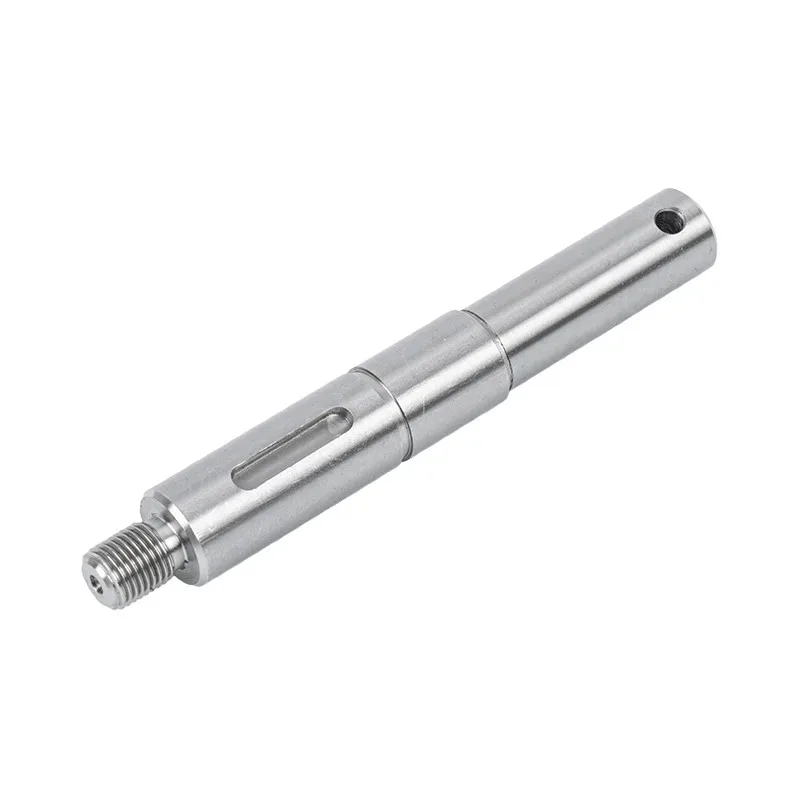
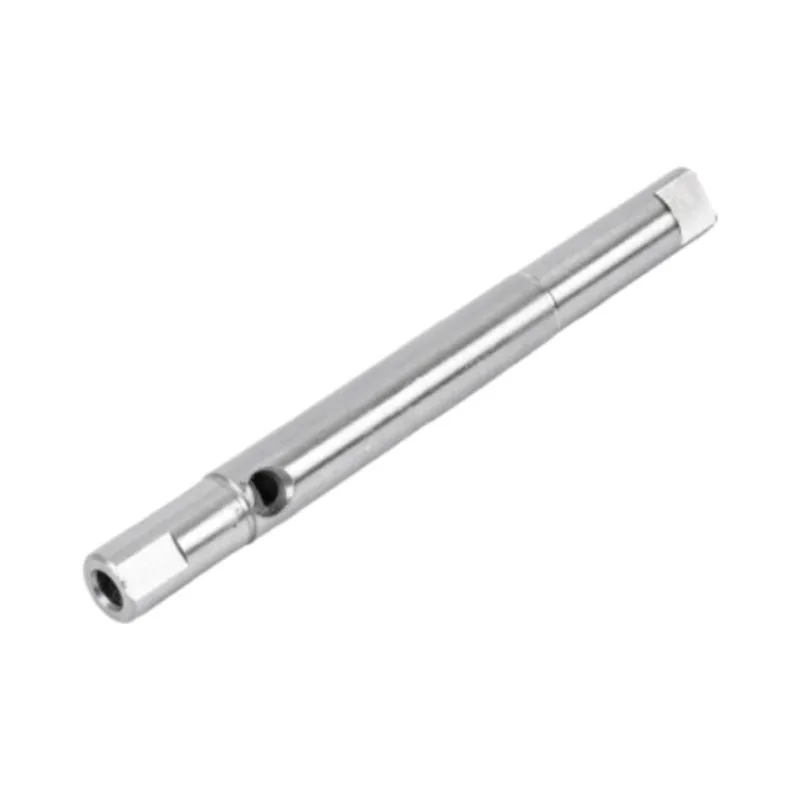
Den snävare toleransen väljer inte slipmetoden. Skaftgeometrin gör det. En slät diameter som kan passera kontinuerligt genom en mittlös slipmaskin är ett annat tillverkningsproblem än två lagertappar som måste förbli koncentriska över en skuldra.

Välj cylindrisk slipning för stegade, axelförsedda och flerdiameter motoraxlar när flera axeltappar måste vara trogna mot en axel. Välj centrumlös slipning för långa, släta axlar när en konsekvent ytterdiameter och effektivt batchflöde är huvudkraven. Vissa produktionsvägar använder båda: centerlös slipning hanterar en slät kropp effektivt, sedan avslutar cylindrisk slipning kritiska lager- eller tätningstappar i förhållande till axelns axel.
Den uppenbara köparens fråga är vilken process som är mer exakt. Enbart toleransen kan inte svara på det. Båda processerna kan producera precisionsaxeldiametrar. Den användbara skillnaden är hur delen hålls, vilka ytor som måste förhålla sig till varandra och om geometrin kan röra sig genom maskinen utan avbrott.
Det valet förändrar offerten och upplägget, samt vad besiktningsprotokollet ska bevisa. En leverantör som väljer metoden från en enda diameter kan missa funktionen som faktiskt styr motorenheten.
Börja med geometri, inte ett toleransnummer
Betrakta två ritningar som båda kräver samma färdiga diameter och ytjämnhet. Den första är ett långt slätt skaft med en kontinuerlig ytterdiameter. Den andra har två lagertappar, en ansats, ett tätningsland och en mindre förlängning. De kanske delar en tolerans, men de delar inte ett malningsproblem.
Det släta skaftet ger fabriken en kontinuerlig yta. Den kan vila mellan en slipskiva och en reglerande skiva medan ett arbetsstödsblad stödjer den. Den stegade axeln kan inte passera genom den uppställningen på samma sätt. Dess journaler måste avslutas en sektion i taget, med delen placerad från centrum eller en annan definierad axel.
När en ritning når vårt skrivbord ringer vi in lager- och tätningstapparna innan vi tittar på det allmänna toleransblocket. De ytorna berättar hur axeln fungerar. Slipvägen bör skydda deras storlek, finish och förhållande till arbetsaxeln.
Hur de två slipmetoderna stödjer axeln
Workholding förändrar vad processen styr
Diagrammen är förenklade. Deras syfte är att visa varför workholding, snarare än ett marknadsföringspåstående om noggrannhet, driver processvalet.
Vid cylindrisk slipning roterar axeln runt sin centrumaxel medan hjulet närmar sig en vald axeltapp. Detta låter kvarnen arbeta över steg och axlar och bevara förhållandet mellan separata diametrar.
Vid centrumlös slipning har axeln inget mittstöd. Den vilar på ett blad mellan slipskivan och reglerskivan. Arrangemanget är väl lämpat för en kontinuerlig ytterdiameter eftersom detaljen kan röra sig genom slipzonen utan att klämmas fast mellan centra.
Cylindrisk vs centerlös slipning jämförelse
| Beslutsfaktor | Cylindrisk slipning | Centerlös slipning | Vad köparen bör lägga märke till |
|---|---|---|---|
| Delstöd | Delen är placerad från centrum och roterad runt en definierad axel. | En del vilar på ett arbetsstödsblad mellan två hjul. | Stödmetoden bestämmer vilket geometriskt förhållande som processen styr. |
| Typisk geometri | Stegformade, axlade och multidiameterskaft. | Långa släta skaft med kontinuerlig ytterdiameter. | En snäv tolerans gör inte att en olämplig geometri passar till en centrumlös process. |
| Mitthål | Använder normalt mittlägen för slipaxeln. | Inga mitthål behövs för stöd. | Ta inte bort centerdetaljer från designen innan processvägen är överenskommen. |
| Starkast kontroll | Koncentricitet och runout relationer mellan separata tidskrifter. | Konsekvent storlek längs en vanlig ytterdiameter. | Välj metoden runt den funktionella ytan, inte den enklaste dimensionen att mäta. |
| Produktionsflöde | Varje journal kontaktas och avslutas som en del av en definierad uppsättning. | Stöder snabb, kontinuerlig matning för lämpliga skaftformer. | Centerlös hastighet skapar värde endast när geometrin tillåter det. |
| Gemensam motoraxelpassning | Lagertappar, tätningsland, skuldror och trappstegsaxlar. | Släta motoraxlar och långa plana sektioner. | En ritning kan motivera en kombinerad rutt. |
Ingen av kolumnerna är ett kvalitetsbetyg. En köpare kan skriva "centerlös slipning krävs" eftersom projektet behöver volym och sedan skicka en del vars axel- och journallayout kräver axelbaserad slipning. Ett vanligt skaft kan också ärva en långsammare väg när dess ritmall kopierades från en stegvis del. Ritningen ska definiera resultatet. Fabriken bör välja den rutt som kan upprepa den.
När cylindrisk slipning är det bättre valet


Cylindrisk slipning är vettig när axeln har flera funktionella diametrar. En lagertapp kan sitta bredvid en skuldra, följt av en tätningsyta och en mindre drivände. Diametrarna kan alla klara sina individuella storlekskontroller och fortfarande producera en dålig montering om deras axlar inte stämmer överens.
En RFQ som listar diametertolerans men utelämnar referensrelationen mellan journaler är ofullständig. Diameter är ett lokalt mått. Runout och koncentricitet beskriver relationer. En cylindrisk slipmaskin kan avsluta en axeltapp medan axeln roterar runt samma referens som fastställts för den andra axeltappen.
Vi föredrar normalt denna väg när ritningen innehåller:
- två eller flera kritiska diametrar åtskilda av steg eller skuldror;
- lager- och tätningstappar som måste förbli trogna mot samma axel;
- funktioner som förhindrar en kontinuerlig passage genom en centerlös installation;
- ett utloppskrav kopplat till definierade centra eller journaldata;
- små produktionsvolymer där geometri är viktigare än kontinuerlig matning.
Guanshuo använder cylindrisk slipning för stegade och axlade axlar i sin nuvarandearbetsflöde för axelbearbetning. Fabriken driver 26 CNC cylindriska slipmaskiner, så detta är en kärnproduktionsprocess snarare än ett utkontrakterat efterbehandlingssteg.
När centrumlös slipning vinner sin plats
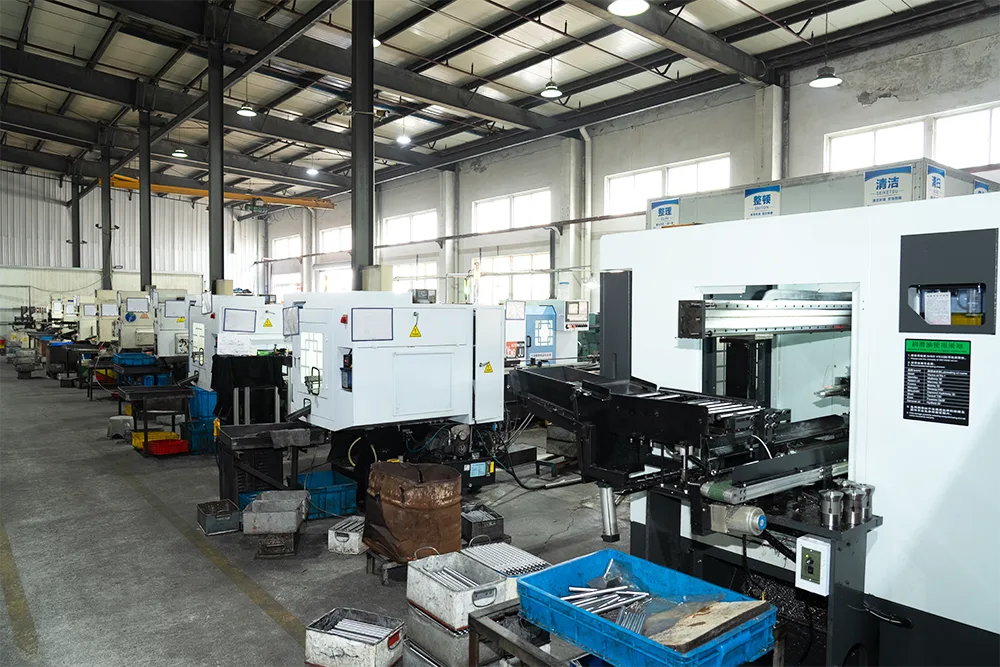
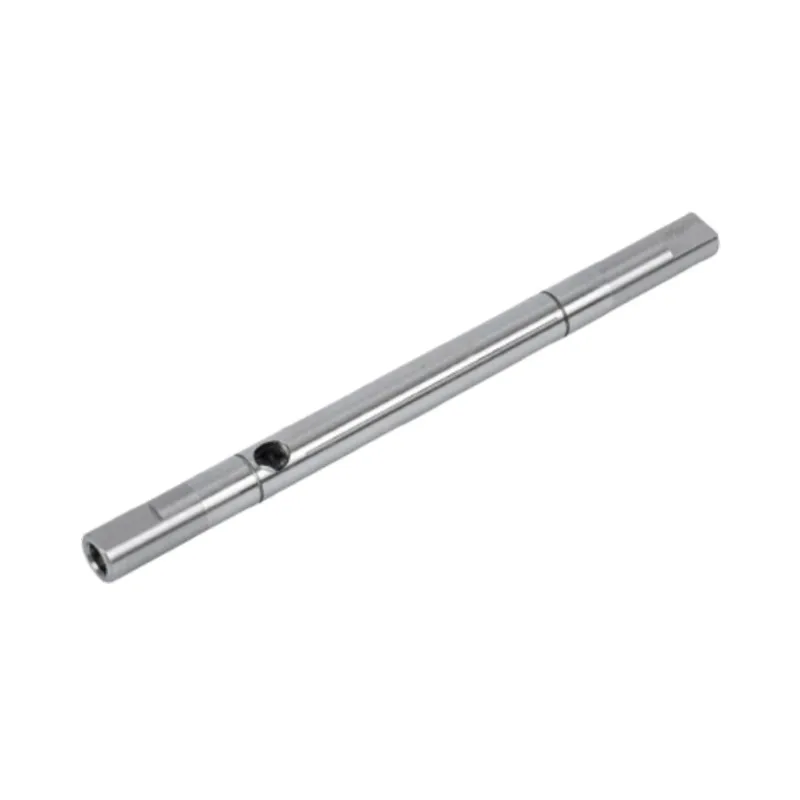
Centerlös slipning är attraktiv när axelns geometri förblir slät. Arbetsstödsbladet stöder delen nära slipzonen, och processen behöver inga mitthål för att bära axeln. Det är ett praktiskt sätt att hålla en diameter längs en lång, smal del samtidigt som ett effektivt produktionsflöde bibehålls.
Vi letar efter tre villkor innan vi rekommenderar det: en kontinuerlig slipyta, en diameter som är funktionellt viktig längs dess längd och en kvantitet som drar nytta av installationen. Om en axel avbryter passet eller flera journaler måste knytas till en centrumaxel kan den uppenbara genomströmningsfördelen försvinna.
Guanshuo driver 6 högprecisionscenterlösa slipmaskiner. Deprecisionsslipad slät motoraxelsidan listar IT5 till IT6 dimensionsnoggrannhet, ytjämnhet ner till Ra 0,4 mikrometer och rakhet inom 0,01 mm för den produktlinjen. Dessa värden beskriver den färdiga produkten med släta skaft. En annan geometri behöver fortfarande sin egen ritningsgranskning.
Snabbt materialflöde betyder inte tillfällig processkontroll. Hjulens skick, regleringsverkan, stöd för arbetsvila och inkommande lager påverkar alla den färdiga diametern. Processen är effektiv eftersom installationen passar delen, inte för att delen får mindre uppmärksamhet.
Ett fabriksbeslutsflöde för motoraxlar
Vi använder hela ritningen, men följande flöde visar ordningen på frågorna. Det hindrar ett team från att välja en maskin först och tvinga delen till det valet efteråt.
Val av slipväg
Läs hela axelritningen
Markera journaler, axlar och funktionella datum.
Flera kritiska diametrar, steg eller axlar?
Om ja
Cylindrisk slipbana
Om en lång vanlig kropp också gynnas, se över en kombinerad rutt.
Om nej, fortsätt
Lång, vanlig, kontinuerlig ytterdiameter med användbart batchflöde?
Om ja
Centerlös slipbana
Om nej
Se över rutten med ritningen
Använd cylindrisk, centerlös eller båda där varje passar.
Flödesschemat är ett planeringshjälp. Materialskick, värmebehandling, sliptillägg och inspektionsdatum hör fortfarande till den slutliga processgenomgången.
När ett skaft använder båda metoderna
En axel kan behöva mer än en slipmetod. Om den har en lång slät kropp plus mindre funktionella tappar, kan centerlös slipning fastställa den släta diametern effektivt. Cylindrisk slipning kan sedan avsluta tapparna som behöver en direkt relation till centrumaxeln.
Enbart en slät sektion gör inte hela komponenten lämplig för mittlös slipning. En avbruten funktion kan förhindra ett kontinuerligt pass. Vi skulle hellre dela upp processen där geometrin förändras än att kompromissa med ytorna som lokaliserar motorenheten.
| Skaftets skick | Troligen primär väg | Resonera | Inspektionsfokus |
|---|---|---|---|
| En lång, oavbruten diameter | Centerlös slipning | Kontinuerligt stöd och effektivt flöde passar geometrin. | Diameterkonsistens, rakhet och grovhet längs den kontrollerade längden. |
| Två lagertappar över en axel | Cylindrisk slipning | Journalerna måste relatera till en axel trots steget. | Journalstorlekar, runout, cylindricitet och axelförhållande. |
| Enkel kropp med kritiska slutjournaler | Kombinerad rutt | Varje metod hanterar den del av geometrin den kontrollerar väl. | Kroppsstorlek plus axel-till-axel-förhållande efter slutlig slipning. |
| Kilspår, tvärhål eller avbruten yta nära slipzonen | Ritningsgenomgång innan vägval | Avbrottet kan påverka hur delen passerar genom eller stöds. | Funktionsläge, gradtillstånd, lokal diameter och utlopp. |
Vad varje process kan fixa och vad den inte kan
Slipning är en efterbehandling. Det kan inte reparera varje uppströmsbeslut. Axeln måste komma med rätt material, tillräckligt med sliptillägg, användbara referenspunkter och värmebehandling redan övervägt. Guanshuosstation för station bearbetningsprocesslämnar slipning tills efter värmebehandling eftersom värme kan flytta metallen.
| Symtom på butiksgolvet | Vad ska man kolla först | Processsvar | Vad slipning inte kan dölja |
|---|---|---|---|
| Diametern är korrekt men journaler går inte ihop | Datumaxel, centrumtillstånd och journalsekvens | Granska cylindrisk slipning runt den funktionella axeln. | En korrekt lokal diameter bevisar inte koncentriska axeltappar. |
| Storleksändringar längs ett långt slätt skaft | Inkommande rakhet, stöd, hjulkondition och mätplatser | Granska den mittlösa inställningen och den fulla kontrollerade längden. | Ett mått nära slutet kan inte beskriva hela skaftet. |
| Den slutliga ytan visar fortfarande orenade områden | Sliptillägg och förvrängning efter värmebehandling | Korrigera beståndsplanen uppströms innan du ökar slutborttagningen. | Slipning kan inte skapa lager som saknas. |
| Grovheten passerar men monteringsvibration kvarstår | Runout, koncentricitet, rakhet och monteringsdatum | Mät geometriska samband, inte enbart ytfinish. | En slät yta kan fortfarande rotera runt fel axel. |
| Värmebehandlad axel behöver överdriven korrigering | Värmebehandlingsväg, förmal rakhet och kvarvarande lager | Se över uträtning före slutlig slipning. | Att ta bort extra material från ena sidan kan skjuta en journal under storleken. |
Vi väntar inte på att den slutliga slipmaskinen ska upptäcka att ritningen inte har något användbart datum. Vid granskning bestämmer vi vilka ytor som definierar rotation och vilken operation som skapar dem. Den diskussionen är vanligtvis mer värdefull än en annan decimal som läggs till en allmän tolerans.
Slipningsförmåga och inspektion på Guanshuo
Guanshuo driver 26 CNC cylindriska slipmaskiner och 6 högprecisionscenterlösa slipmaskiner. Den bredare utrustningsbasen inkluderar 2 bearbetningscentra, 3 svarvfräsmaskiner och 60 andra CNC-maskiner. Den blandningen låter fabriken ansluta grov bearbetning, drivfunktioner, slipning och inspektion inom en motoraxelväg.

Inspektionsutrustningen inkluderar hårdhetstestare, tvådimensionella projektorer, ytjämnhetsmätare, kugghjulsmätcentra och cylindricitetsmätare. Instrumentet måste matcha frågan. Ett råhetsresultat stödjer ytkravet. En cylindricitets- eller runoutkontroll adresserar geometrin. Ingen av dem ersätter den andra.
För precisionsslipade släta motoraxlar publicerar Guanshuo följande färdiga värden:
| Publicerad produktegenskap | Guanshuo slät axel värde | Inspektionsutrustning listad på produktsidan |
|---|---|---|
| Ytjämnhet | Ra vid eller under 0,4 mikrometer | Ytjämnhetsprovare |
| Dimensionsnoggrannhet | IT5 till IT6 klass | Tvådimensionell projektor och cylindricitetstestare |
| Rakhet | Vid eller under 0,01 mm | Cylindricitetstestare och växelmätcentral |
Dessa siffror är användbara under tidig inköp eftersom de visar fabrikens publicerade släta axelintervall. De ersätter inte en delritning. En stegvis, splines, ihålig eller speciell axel har olika ytor och referensförhållanden, så dess acceptplan bör byggas runt den geometrin.
Vad ska man sätta på ritningen och RFQ
Om du vill ha jämförbara offerter, fråga inte bara efter "precisionsslipning". Berätta för fabriken vilket resultat som är viktigt och låt processingenjören förklara rutten. En användbar anbudsförfrågan inkluderar:
- den fullständiga schaktritningen och aktuell revision;
- materialkvalitet och värmebehandlingskrav;
- färdiga diametrar, toleranser och sliplängder;
- mitthål, axlar, spår, kilspår, splines och tvärhål;
- lager, tätning och rotortappar som definierar funktionsaxeln;
- krav på utlopp, koncentricitet, cylindricitet, rakhet och ojämnhet där varje gäller;
- batchkvantitet och förväntat produktionsmönster;
- inspektionsplatser, provtagningsregel och rapportkrav;
- alla ytor som måste förbli oslipade eller skyddade.
Vi föredrar att få funktionskravet och ritningen tillsammans. Om en vanlig sektion behöver konsistens i stora volymer, kan mittlös slipning vara det rätta svaret. Om två axeltappar måste rotera på en axel förtjänar cylindrisk slipning mer uppmärksamhet. Om båda förutsättningarna finns bygger vi en kombinerad rutt istället för att låtsas som att en maskin löser alla problem.
Vanliga frågor
Vilket är mer exakt, cylindrisk eller centrumlös slipning?
Ingen av metoderna är generellt sett mer exakt. Cylindrisk slipning är bättre lämpad för att styra förhållandet mellan separata axeltappar på trappstegs- eller ansatsaxlar. Centerless slipning är väl lämpad för att bibehålla en konsekvent ytterdiameter längs en slät axel. Precision beror på att processen matchar geometrin och att den korrekta egenskapen mäts.
Kan en stegad motoraxel vara centerlös slipad?
En stegad axel kan innehålla en slät sektion som drar nytta av centerless slipning, men steg och axlar kan förhindra en kontinuerlig passage genom den centerless uppställningen. Dess kritiska journaler granskas ofta för cylindrisk slipning eftersom de måste förbli trogna mot en definierad axel.
Kräver centrumlös slipning centrumhål?
Nej. Vid centrumlös slipning vilar axeln på ett arbetsstödsblad mellan slipskivan och reglerskivan. Processen använder inte mitthål för att stödja delen.
Kan en motoraxel använda båda slipmetoderna?
Ja. En produktionsväg kan använda centrumlös slipning för en lång slät kropp och cylindrisk slipning för lager, tätning eller ändtappar som måste relatera till axelns axel. Ritningsgeometrin och funktionella datum avgör om den kombinerade rutten är användbar.
Vilken precision publicerar Guanshuo för slipade släta motoraxlar?
Guanshuo publicerar IT5 till IT6 dimensionsnoggrannhet, ytråhet ner till Ra 0,4 mikrometer och rakhet inom 0,01 mm för sina precisionsslipade släta motoraxlar. Övriga schaktgeometrier bör ses över mot sina egna ritningar och inspektionskrav.
Skicka ritningen med måldiametern
Guanshuo kan granska din axelgeometri, kritiska journaler, värmebehandling och batchkrav, och sedan planera den cylindriska, mittlösa eller kombinerade slipvägen runt den färdiga funktionen.
Skicka din motoraxel RFQ