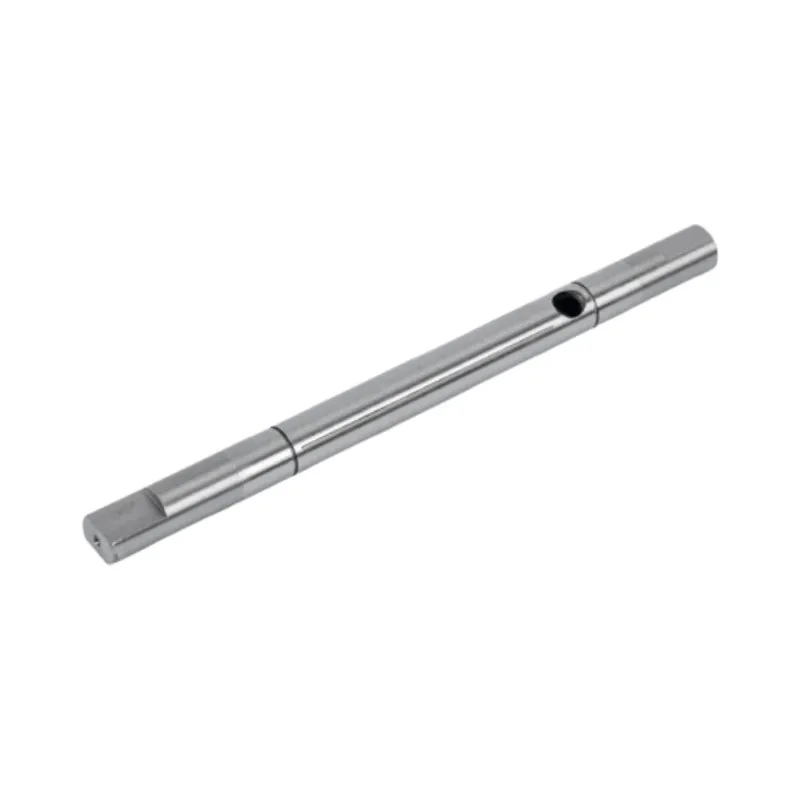
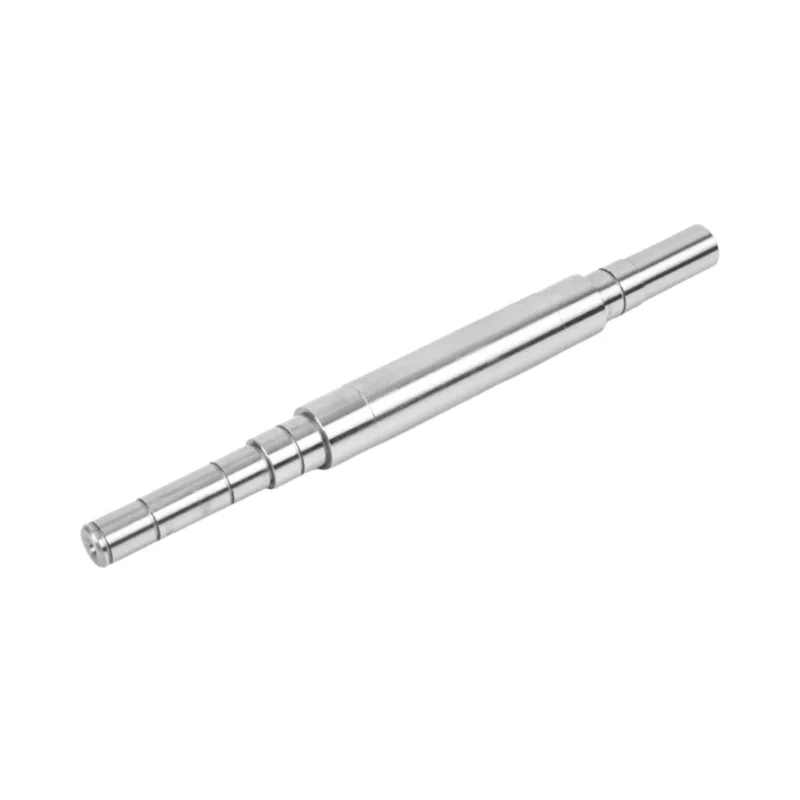
Ett skaft kan låta svarven se rak ut och röra sig under värmebehandlingen. Den användbara frågan är inte om den rörelsen är normal. Det är om produktionsvägen lämnar tillräckligt med kontroll, slipmaterial och inspektionsbevis för att få tillbaka axeln till ritningen.

Axeluträtning korrigerar böjning som finns kvar efter bearbetning eller uppstår under värmebehandling. För en precisionsmotoraxel hör den normalt hemma efter härdning och före slutslipning. Fabriken mäter först axeln mot definierade datum, tillämpar en kontrollerad korrigering vid behov och mäter igen. Den slutliga slipningen bringar sedan tapparna till storlek och finish. En användbar ritning ska ange kontrollerad längd, datum, rakhet eller utloppstolerans samt i vilket produktionsled kravet gäller.
Rätning är en av de operationer som köpare sällan ser i en offert. Det gör det inte valfritt. Om värmebehandling, slank geometri eller ojämna egenskaper flyttar axeln, måste någon fortfarande bestämma när det ska korrigeras och hur resultatet ska bevisas.
Ur fabrikssynpunkt är uträtning inte ett räddningssteg för en dålig del. Det är en planerad kontroll mellan processer som naturligt förändrar metallen. Guanshuosprecisionsaxelbearbetningsvägplacerar värmebehandling innan rätning och precisionsslipning. Den ordningen skyddar de slutliga dimensionerna istället för att be en tidigare operation att hålla noggrannheten genom varje senare förändring.
Varför skaft rör sig efter värmebehandling
Bearbetning tar bort material. Värmebehandling förändrar tillståndet för det återstående materialet. Båda kan släppa eller omfördela inre spänningar, så en axel som var rak under grovsvarvning kanske inte längre är rak efter härdning. Ju längre och smalare delen desto lättare är det att se effekten, men kortstegiga skaft kan också röra sig.
Geometri har också betydelse. En axel med ansatser, kilspår, splines, hål eller olika sektionstjocklekar värmer och kyler inte som en vanlig cylinder. Dessa funktioner är nödvändiga för monteringen, men de gör processplaneringen mindre förlåtande. Vi behandlar därför inte uträtning som en isolerad pressoperation. Vi kopplar den till lagertillskott, datumval och mängden material som fortfarande är tillgänglig för slipning.
Om en ritning kräver en snäv slutkörning är den värsta planen att avsluta varje journal innan värmebehandling och hoppas att skaftet stannar där det var. Vi föredrar att lämna den slutliga precisionen för de operationer som följer på härdningen. Det ger processen någonstans att gå när metallen rör sig.
Där uträtning passar i produktionen
Den fullständiga rutten beror på materialet och schaktdesignen, men sekvensen nedan förklarar jobbet för varje etapp. Den följer den process som redan används i Guanshuo'sarbetsflöde för axelbearbetning.
| Produktionsstadiet | Vad händer med axeln | Varför det är viktigt för rakhet |
|---|---|---|
| Inkommande materialbesiktning | Materialkvalitet och stångens skick kontrolleras före kapning. | En sund process börjar med material som matchar ritningen och värmebehandlingsplanen. |
| CNC-svarvning och fräsning | Diametrar, steg, gängor och drivegenskaper är grova eller halvfärdiga. | Kritiska tidskrifter behåller tillräckligt med lager för senare slipning. |
| Värmebehandling | Axeln får den specificerade härdningsprocessen. | Delen kan röra sig när spänningen ändras under uppvärmning och kylning. |
| Uträtning | Axeln mäts, korrigeras vid behov och mäts igen. | Operationen minskar böjningen innan det slutliga materialet tas bort från tapparna. |
| Precisionsslipning | Cylindrisk eller centerlös slipning ger kontrollerade diametrar till slutlig storlek och finish. | Slipning förfinar den slutliga geometrin och tar bort den planerade kvoten. |
| Slutbesiktning | Mått, rakhet eller utlopp, finish och andra ritningsegenskaper registreras. | Resultatet kontrolleras i samma referenssystem som ritningen kräver. |
Denna order är mer användbar än ett vagt löfte om att skaftet kommer att "kontrolleras". Den talar om för köparen när geometrin skapas och när den är verifierad. Det avslöjar också ett gemensamt offertgap: två leverantörer kan prissätta samma ritning, men den ena kan inkludera korrigering efter värmebehandling och registrerad slutinspektion medan den andra antar en enklare väg.
Definiera vad straight betyder innan produktionen startar
Ordet "rakt" låter självklart tills en inspektör måste mäta det. En axel kan ha en rak mittlinje men dålig axelutlopp. En axeltapp kan vara rund på egen hand och fortfarande sitta utanför den axel som fastställs av lagersätena. En lång slät diameter kan behöva en direkt rakhetskontroll, medan en monterad motor kan bry sig mer om hur två axeltappar roterar tillsammans.
| Krav | Vad den beskriver | Fråga ritningen måste svara på |
|---|---|---|
| Rakhet | Hur långt ett linjeelement eller axelaxel avviker från ett rakt tillstånd. | Vilken yta eller axel styrs och över vilken längd? |
| Runout | Hur mycket en yta varierar medan axeln roterar runt en definierad referensaxel. | Vilka journaler eller centra fastställer rotationsaxeln? |
| Cylindricitet | Formen av en cylindrisk yta utan att använda ett separat datum. | Vilken journal behöver formulärkontrollen? |
| Diameter och passform | Den färdiga storleken på en tapp och hur den passar ihop med ett lager, tätning eller nav. | Vilken tolerans gäller efter slipning? |
Dessa kontroller är relaterade, men de är inte utbytbara. Det är här vi ibland måste bromsa ett projekt innan vi kan snabba upp det. Om en ritning säger "räthet 0,01" utan att identifiera det kontrollerade spännvidden eller mättillståndet, förvandlar vi först den anteckningen till en inspektionsinstruktion. Annars kan köparen och fabriken producera olika nummer från samma axel.
Fabriksriktslingan är mäta, rätta, mäta igen
En vettig rätslinga börjar med mätning, inte kraft. Operatören måste lokalisera kurvan, förstå referensaxeln och veta hur mycket korrigering nästa process kan acceptera. Att tillämpa en korrigering utan den informationen kan flytta felet snarare än att minska det.
1. Upprätta referensen
Axeln är stödd eller placerad på ett sätt som matchar ritningens referenslogik. På en stegad motoraxel kan de två lagertapparna ha större betydelse än en oanvänd mittsektion. På en annan konstruktion kan mitthål fastställa bearbetningsaxeln. Inspektionsuppställningen måste följa funktionskraven.
2. Kartlägg kröken
Axeln roteras eller skannas för att lokalisera den högsta avvikelsen och dess position längs längden. En avläsning på en plats kan inte beskriva ett schakt med flera steg. Operatören kontrollerar den kontrollerade spännvidden och uppmärksammar övergångar nära skuldror, spår och värmebehandlade sektioner.
3. Tillämpa en kontrollerad korrigering
Korrigeringen riktar sig till den uppmätta kurvan. Hur mycket kraft och var den ska appliceras beror på materialets skick, diameter, längd och geometri. Det är därför som ett universellt rätningsrecept inte är användbart. Operatören arbetar från den faktiska delen snarare än ett fast nummer kopierat från en annan axel.
4. Kontrollera igen före slipning
Axeln återgår till samma mätlogik efter korrigering. Om den är klar för slipning måste det fortfarande finnas tillräckligt med lager på tapparna för att rensa upp ytorna och nå slutlig storlek. Rätning och slipning är separata operationer, men de delar samma bidragsbudget.
Döm inte uträtning efter hur delen ser ut på en bänk. Bedöm det efter en repeterbar avläsning kopplad till ritningen, bekräfta sedan det slutliga resultatet efter slipning.

Vad slipning kan och inte kan korrigera
Slutslipning gör två viktiga jobb. Det bringar löpdiametrarna till sin färdiga storlek, och det förbättrar geometrin och ytfinishen som lämnats av tidigare stadier. Guanshuo använder både CNC cylindrisk slipning och centerless slipning. Rätt metod beror på delen.
Cylindrisk slipning passar stegade och axlade axlar eftersom tapparna kan ytbehandlas i förhållande till en definierad axel. Centerless slipning är effektivt för långa släta diametrar som inte kräver centra. Guanshuos precisionsslipsida anger dimensionsnoggrannhet från IT5 till IT6, ytråhet ner till Ra 0,4 mikrometer och rakhet inom 0,01 mm för dessprecisionsslipade släta motoraxlar.
Slipning behöver fortfarande ett realistiskt utgångsförhållande. Om ett härdat ämne är dåligt böjt kan att ta bort material från den höga sidan tills det ser rakt ut kan lämna för lite lager på ett annat område eller ta tappen under storlek. Vi skulle hellre korrigera mittlinjen först och använda slipning för precisionsarbetet det är tänkt att göra.
Om du tar bort en mellanliggande rakhetskontroll kan rutten se kortare ut. Det kan också skicka ett böjt härdat ämne till en dyr slipoperation. En snabb kontroll före slipning skyddar mer värde än samma kontroll som utförs först efter att all efterbehandling är klar.
Vilka axelgeometrier behöver mer uppmärksamhet
Det finns ingen enskild diameter eller längd vid vilken uträtning plötsligt blir nödvändig. Vi tittar på hela geometrin och processen. Ett långt slätt skaft beter sig annorlunda än ett kort skaft med en tung skuldra. Ett kilspår eller spline ändrar sektionen. Ett tvärhål tar bort material från ett område. Lokal härdning kan skapa ett annat stressmönster från behandling genom hela avsnittet.
Följande villkor förtjänar en explicit rakhetsgranskning under offert och första artikelplanering:
- långa axlar med liten diameter i förhållande till deras längd;
- stegade axlar med stora förändringar i sektion;
- axlar med kilspår, splines, plana eller tvärhål;
- delar med tätt utlopp mellan två lagertappar;
- axlar som får härdning före slutlig slipning;
- höghastighetsmotoraxlar där ett litet axelfel påverkar rotationen.
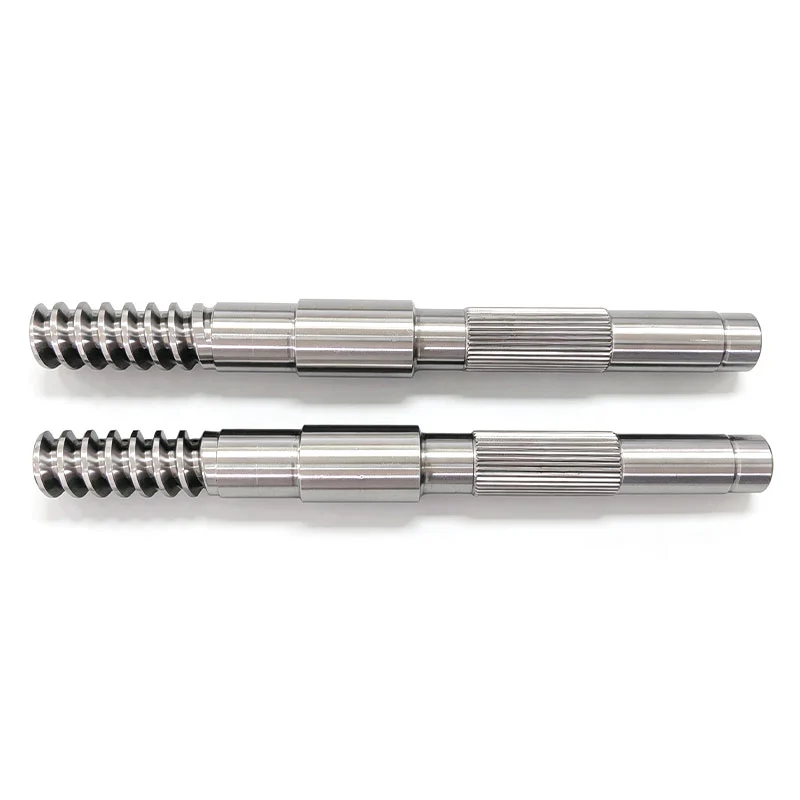
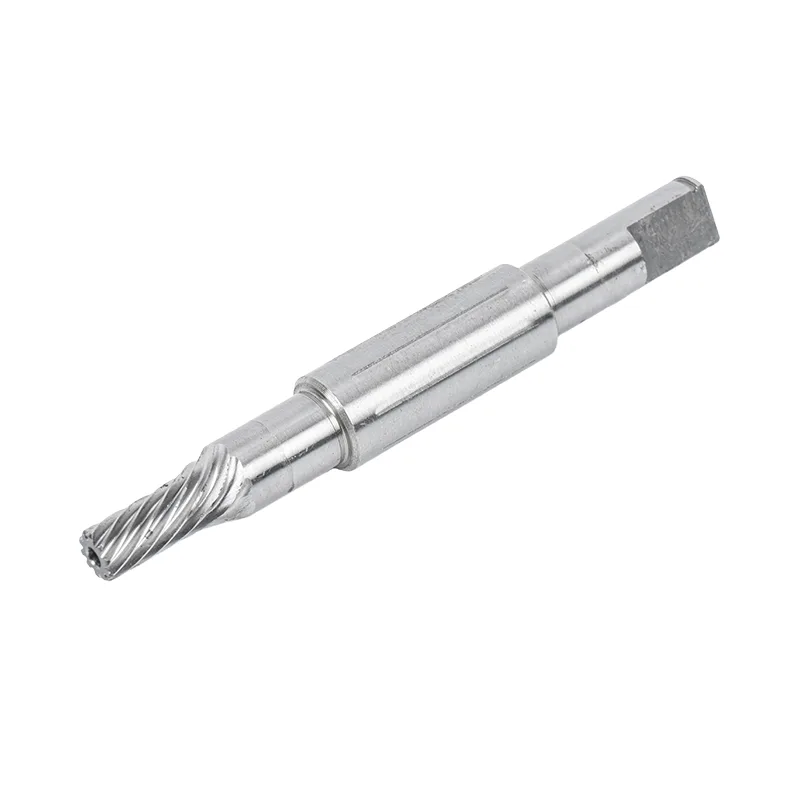
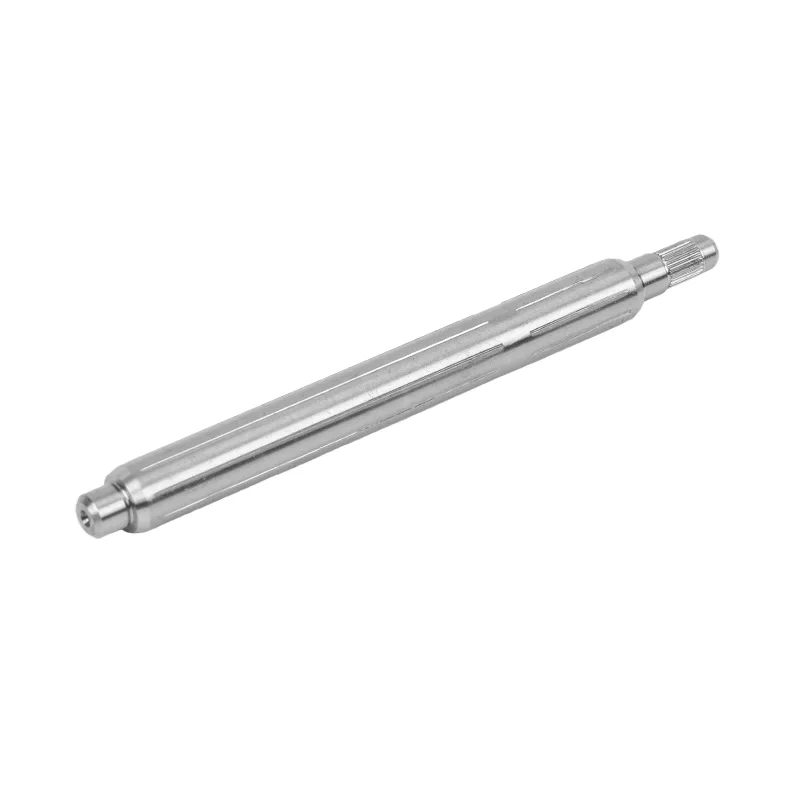
Den listan är inte en regel för automatisk avvisning. Det talar om för oss var vi ska lägga teknisk uppmärksamhet. Guanshuo tillverkar släta, stegade, kilspår, splines, ihåliga och speciella motoraxlar, så processplanering måste följa den individuella ritningen snarare än en standardrutt för varje form.
Hur man inspekterar resultatet
Slutbesiktning bör svara på en smal fråga: uppfyller schaktet ritningen i det skick som kunden kommer att ta emot det? Rapporten kräver revidering av artikelnummer och ritning, den kontrollerade karakteristiken, det nominella kravet, det faktiska resultatet, mätutrustningen och inspektionsstadiet.
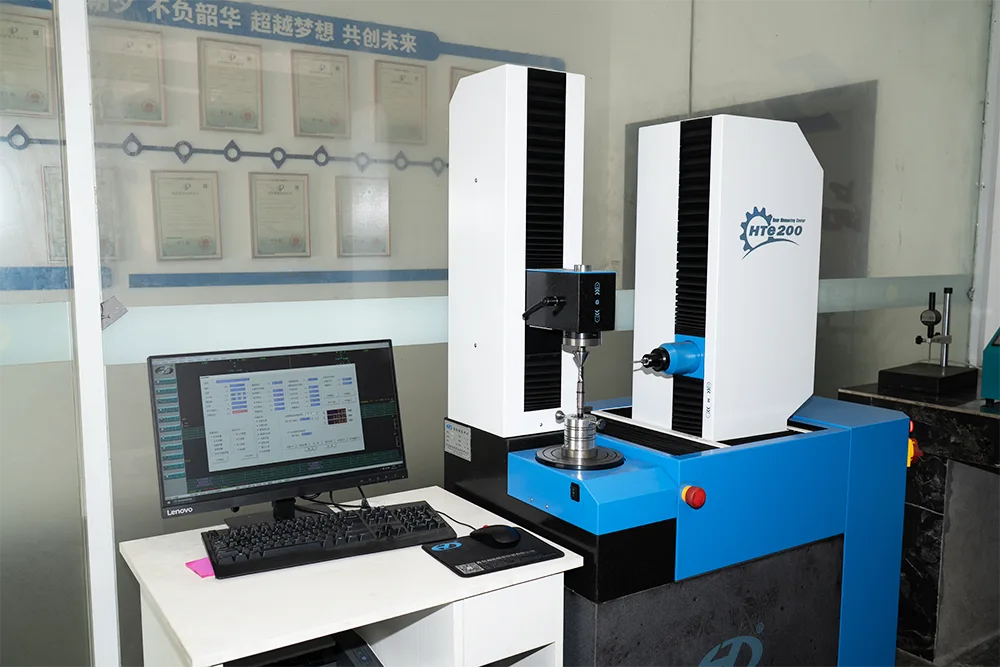
Guanshuos inspektionsutrustning inkluderar hårdhetstestare, tvådimensionella projektorer, ytjämnhetsmätare, kugghjulsmätcentra och cylindricitetsmätare. Fabriken driver även helautomatisk optisk inspektionsutrustning. Dessa instrument gör olika jobb. En ojämnhetsmätare kan inte påvisa utlopp, och ett diameterresultat kan inte bevisa att två axeltappar delar en axel.

För ett nytt skaft föredrar vi att komma överens om mätlogiken innan den första artikeln görs. Det betyder att datum, kontrollerat spann, inspektionsstadium och provtagningsregeln redan är klara. Om köparen behöver avläsningar efter värmebehandling såväl som efter slipning, hör den begäran in i RFQ. Det bör inte visas efter att satsen är klar.
Vad ska man sätta på ritningen och RFQ
En leverantör kan inte citera en tillförlitlig riktnings- och inspektionsväg från en isolerad tolerans. Skicka hela ritningen och förklara hur axeln fungerar i monteringen. Följande information låter fabriken koppla funktionskravet till produktionen.
- artikelnummer, ritningsrevision och årlig eller batch-kvantitet;
- materialkvalitet och erforderlig värmebehandling;
- slutligt hårdhetskrav där tillämpligt;
- kontrollerade journaler, datum och mätintervall;
- toleranser för rakhet, utlopp, cylindricitet och diameter där var och en gäller;
- ytjämnhet på lager-, tätnings- eller glidytor;
- egenskaper som axlar, kilspår, splines, gängor och tvärhål;
- inspektionsskede, provtagningsplan och obligatoriskt rapportformat;
- monteringshastighet eller funktion när det ändras vilka ytor som betyder mest.
Vår preferens är enkel: visa oss den funktionella axeln istället för att bara skicka en samling dimensioner. När vi väl vet vilka ytor som lokaliserar rotorn, lagret, tätningen eller navet, kan vi välja en väg som skyddar dessa relationer genom värmebehandling, uträtning, slipning och inspektion.
För en bredare bild av produktionssekvensen, användstation-för-station bearbetningsguide. Om det omedelbara jobbet är ett vanligt precisionsskaft,slät motoraxelslipsidager relevanta färdiga specifikationer och utrustning.
Vanliga frågor
När ska en motoraxel rätas ut?
En motoraxel bör kontrolleras för rakhet efter varje operation som kan flytta metallen, särskilt värmebehandling. Om korrigering krävs bör det normalt ske före slutslipning så att tapparna fortfarande har tillräckligt med lager för att nå sin färdiga storlek och geometri.
Är axelns rakhet detsamma som runout?
Nej. Rakhet styr ett linjeelement eller en axel, medan runout mäter ytvariation när axeln roterar runt en definierad referensaxel. En ritning kan behöva en eller båda, beroende på hur lagren, tätningen, rotorn eller navet sitter på axeln.
Kan slipning räta ut ett böjt skaft?
Slipning kan förfina den slutliga geometrin och ta bort en planerad mängd material, men den bör inte användas för att dölja överdriven böjning i ett härdat ämne. Om för mycket material måste tas bort från ena sidan kan tappen tappa lager eller sluta under storleken. Uträtning bör först föra axeln i ett tillstånd som den slutliga slipningen kan kontrollera.
Vilken rakhet kan Guanshuo uppnå på en slät motoraxel?
Guanshuo specificerar rakhet inom 0,01 mm för sina precisionsslipade släta motoraxlar. Samma produktsida specificerar IT5 till IT6 dimensionsnoggrannhet och ytjämnhet ner till Ra 0,4 mikrometer. Krav på annan axelgeometri bör ses över mot dess ritning.
Vilken information ska jag skicka för en offert för axelriktning?
Skicka hela ritningen med material, värmebehandling, referenser, kontrollerad längd, rakhet eller utloppstolerans, slutliga axelstorlekar, ytfinish och inspektionskrav. Inkludera axelns funktion och produktionsmängd så att fabriken kan planera uträtning, slipning och rapportering som en väg.
Gör rakhetskravet mätbart
Skicka Guanshuo din motoraxelritning, krav på värmebehandling och inspektionsnoteringar. Vårt team kan granska referensstrukturen och planera bearbetnings-, riktnings-, slip- och verifieringssekvensen runt den färdiga delen.
Skicka din motoraxel RFQ