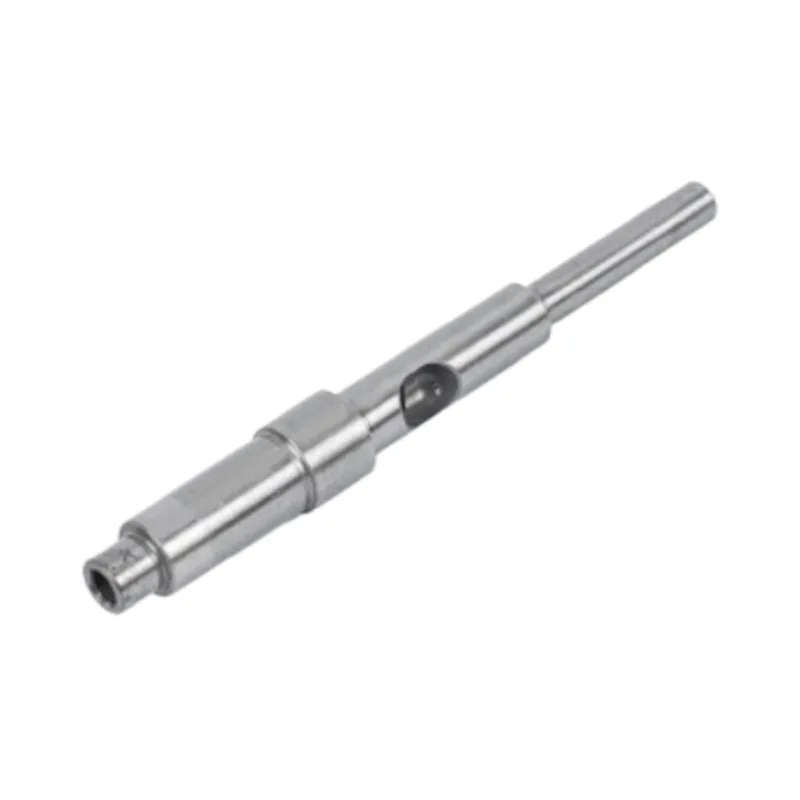
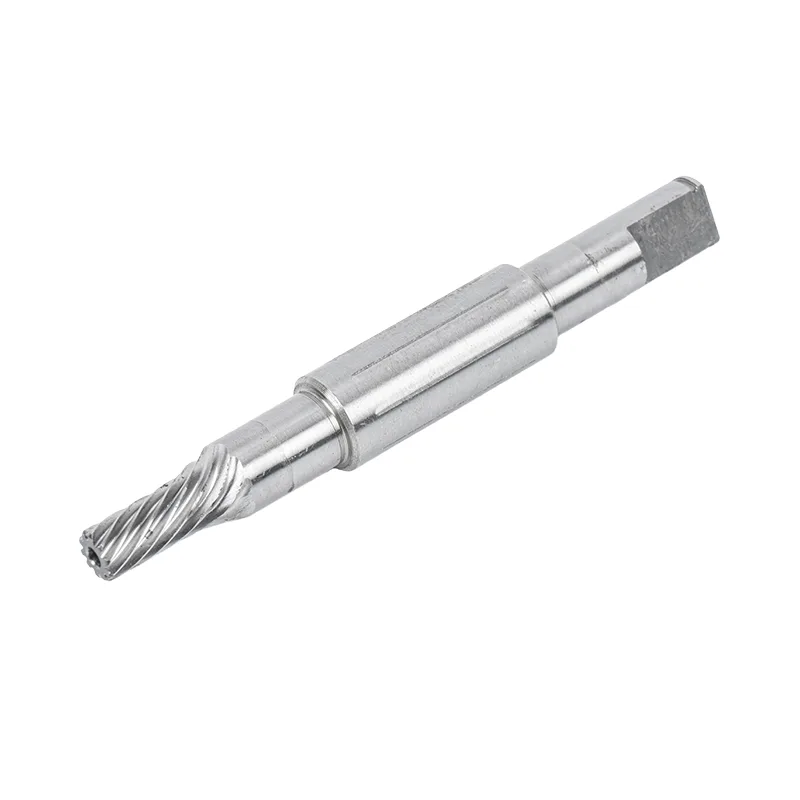
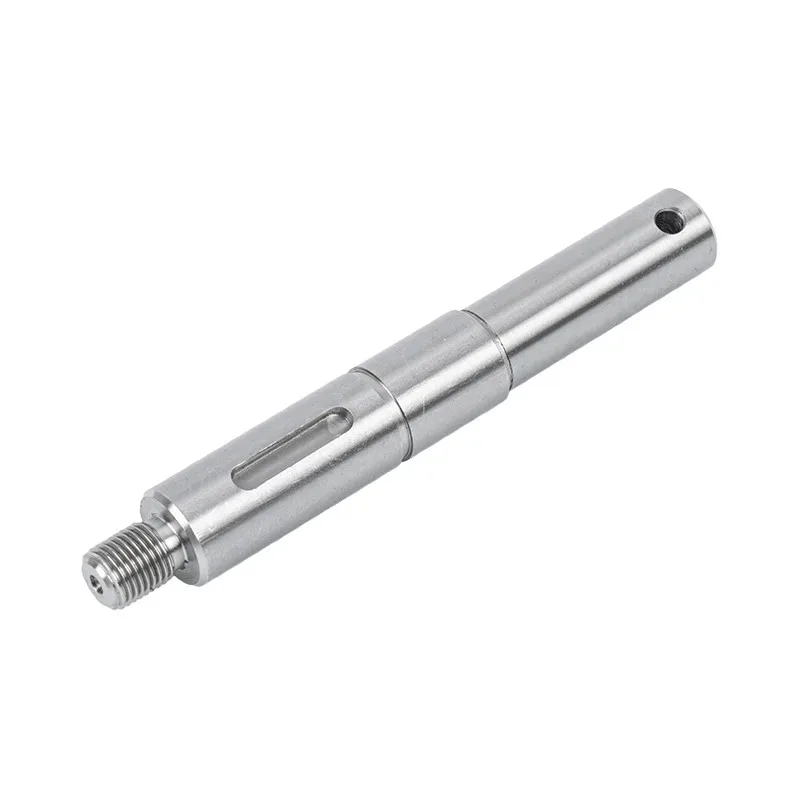
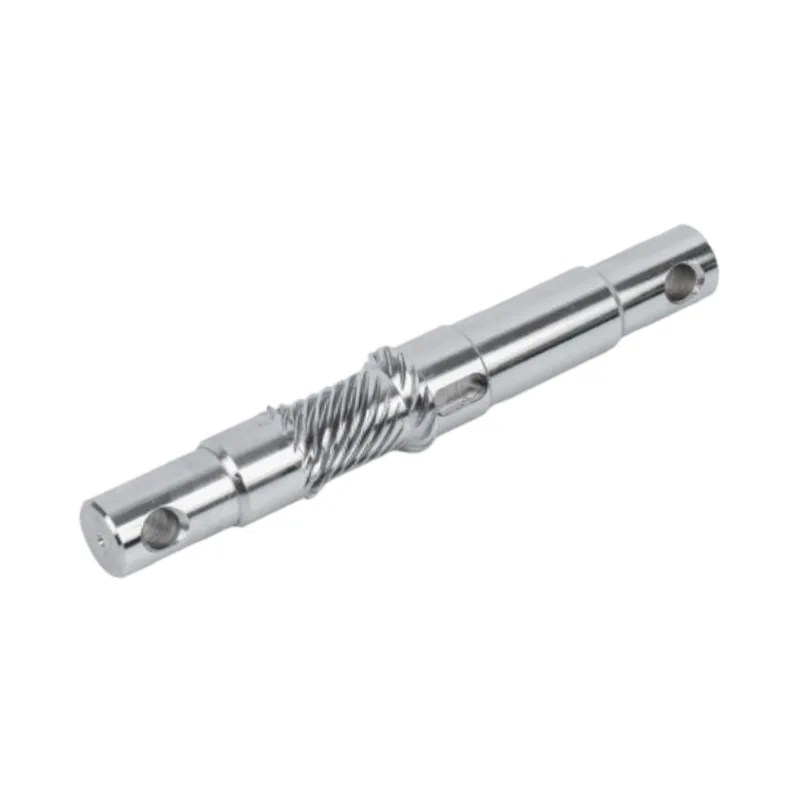
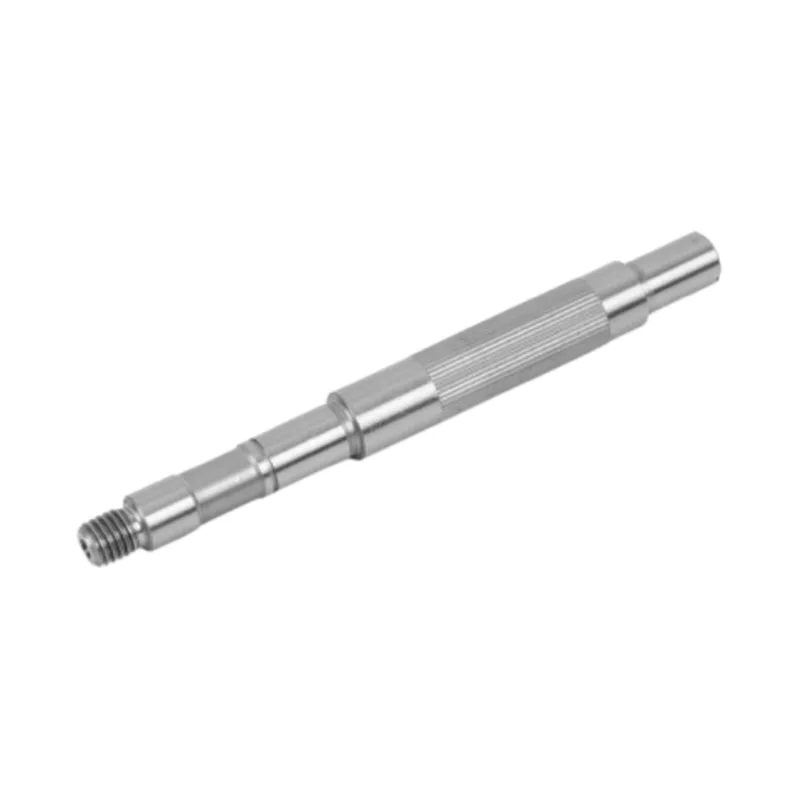
En motoraxel kan se ren ut och fortfarande ha fel där motorn behöver ha den rätt. En användbar inspektionsrapport kopplar ritningen till uppmätta resultat, visar vilka egenskaper som kontrollerades och gör det tydligt om bevisen täcker ett prov eller produktionspartiet.

Inspektion diskuteras ofta i slutet av ett schaktprojekt, efter att material, värmebehandling och pris redan har överenskommits. Det är sent. En leverantör kan inte bygga en vettig kontrollplan förrän köparen markerar de ytor och egenskaper som har betydelse för monteringen.
En användbar rapport förblir fokuserad på en praktisk fråga: uppfyllde denna axel ritningen på de funktioner som styr passform, rotation, slitage och vridmomentöverföring?
Börja med ritningen, inte inspektionsrummet
En besiktningsplan börjar med ritningsrevideringen. Enbart den nominella storleken räcker inte. Inspektören behöver också tolerans, datum, mätplats, krav på ytfinish, värmebehandlingsskick och eventuella speciella anmärkningar kopplade till den egenskapen.
Tänk på en stegad motoraxel med två lagertappar, en tätningsyta och ett kilspår. Att mäta varje exponerad diameter till samma djup slösar bort tid och kan fortfarande missa de viktiga relationerna. De två lagertapparna kan behöva löpa på en axel. Tätningsytan kan behöva en specificerad ytfinish. Kilspåren kan behöva kontrollera sin bredd, djup och position mot ett datum. Det är olika besiktningsjobb även om de tillhör en del.
Matcha inspektionen till produktionsstadiet
Slutbesiktning kan inte rätta till ett problem som började med fel material eller en missförstådd uppställning. En starkare plan sätter kontroller där den relevanta risken först dyker upp. Guanshuo har publiceratsprecisionsaxelbearbetningsvägbörjar med inkommande materialinspektion och slutar i ett dedikerat inspektionssteg efter slipning.
| Etapp | Vad ska verifieras | Varför det hör hemma här | Användbar rekord |
|---|---|---|---|
| Inkommande material | Betyg, partiidentitet och medföljande materialdokumentation | Bearbetning kan inte reparera materialfel | Materialcertifikat kopplat till produktionspartiet |
| Första installationen | Ritningsmått, objektpositioner och datum | En första artikel kan avslöja ett inställnings- eller tolkningsfel innan batchen körs | Besiktningsrapport första artikel med faktiska värden |
| Efter värmebehandling | Hårdhet och eventuell geometri som kan ha rört sig | Värmebehandling förändrar materialets tillstånd och kan flytta en smal del | Hårdhetsresultat och överenskomna geometrikontroller |
| Efter slipning | Slutliga diametrar, rundhet, cylindricitet, utlopp, rakhet och ytfinish | Slipning sätter de slutliga löpytorna | Dimensionell och ytfinishrapport |
| Efter spline- eller kilspårarbete | Profil, avstånd, position, bredd, djup, avfasningar och radier som krävs enligt ritningen | Drivfunktionerna måste passa ihop med kundens nav eller växel | Resultat av profil- eller redskapsmätning |
| Före leverans | Överenskomna kritiska egenskaper, delidentitet, kvantitet och synligt tillstånd | Leveransposten ska representera de delar som släpps | Batchinspektion eller slutlig releaserapport |
Vad ska man mäta på en motoraxel?
Ritningen avgör den slutliga listan, men de flesta precisionsmotoraxlar kombinerar flera typer av mätningar. Var och en svarar på en annan fråga.
Kritiska diametrar och passningar
Lagertappar, tätningsytor, rotorsäten och växelpassningar kräver faktiska uppmätta diametrar. En rapport som bara säger "godkänt" döljer hur nära processen går mot toleransgränsen. Faktiska värden gör det möjligt att upptäcka drift innan en senare batch passerar den gränsen.
Rundhet, cylindricitet och runout
Diameter talar om storleken vid en mätpunkt. Den talar inte om för dig om hela journalen är rund, om ytan förblir cylindrisk längs sin längd eller om en journal löper trogen en annan datum. Rapporten bör namnge den egenskap som mäts och det datum som används. Att gruppera alla tre under en vag etikett som "rak" skapar utrymme för oenighet.
Ytjämnhet
Ytjämnhet hör till en namngiven yta. Ett enda Ra-resultat utan en plats är svårt att använda när axeln har flera axeltappar och en tätningsyta. För dessprecisionsslipade släta motoraxlar, Guanshuo publicerar Ra vid eller under 0,4 mikrometer. Det värdet bör inte kopieras till varje axelritning. Ansöknings- och parningsdelen avgör fortfarande kravet.
Hårdhet
Ett hårdhetsresultat hjälper till att bekräfta värmebehandlingsresultatet. Rapporten ska identifiera var provet togs och koppla det till ritningskravet. Om olika delar av axeln får olika behandling kan ett omärkt hårdhetsnummer inte beskriva hela delen.
Kilspår, splines och andra drivfunktioner
En funktion kan möta sin bredd eller tandstorlek och fortfarande vara felplacerad i förhållande till axeln. Kilspår kan behöva kontrollera bredd, djup, symmetri och position. Splines kan behöva mäta tandprofil och avstånd. Guanshuo listar tvådimensionella projektorer och ett redskapsmätcenter bland sin inspektionsutrustning, som stöder dessa olika mätjobb.
Första artikeln, batchrapporten och fullständig screening är inte samma sak
En besiktningsrapport av första artikeln godkänner tolkningen och uppsättningen för en ny eller ändrad del. Den bör täcka de ritningsegenskaper som behövs för att bevisa att processen gav den avsedda geometrin. Köparen granskar den innan den släpper full produktion.
En batchinspektionsrapport har ett annat jobb. Den registrerar de överenskomna egenskaperna för försändelsen eller produktionspartiet. Den kan innehålla upprepade mätningar över utvalda delar, men dess omfattning beror på inspektionsplanen. En första artikel kan inte bevisa att en lång körning höll sig stabil, och ett sista prov kan inte beskriva allt som hände under körningen.
Full screening är meningsfullt när en egenskap är kritisk, konsekvensen av rymning är hög eller automatisk inspektion kan kontrollera den effektivt. Guanshuo listorhelautomatisk optisk inspektionsutrustningtillsammans med sina andra instrument. Automatiserad screening kan hjälpa till att fånga dimensionsavvikelser under en volymkörning, men köparen och fabriken måste fortfarande komma överens om vilka egenskaper som systemet kontrollerar.
Hur man läser en inspektionsrapport för motoraxeln
Börja högst upp i rapporten. Bekräfta artikelnummer, ritningsrevision, material- eller partireferens, inspektionsdatum och representerad kvantitet. Om identiteten inte stämmer överens med inköpsordern och ritningen kan måtten nedan inte släppa försändelsen.
Läs sedan varje resultat som en rad med bevis. En användbar rad innehåller karakteristik, nominellt värde, tolerans eller gräns, faktiskt resultat, enhet, instrument eller metod och disposition. För geometriska kontroller bör den också identifiera datumet eller ytan. För en process med flera kaviteter eller flera maskiner kan rapporten behöva identifiera källan till varje prov.
| Rapportfält | Fråga den borde svara på |
|---|---|
| Del- och ritningsrevision | Inspekterade fabriken samma definition som köparen godkände? |
| Karakteristiskt och läge | Vilken diameter, tapp, särdrag eller yta kontrollerades? |
| Nominell och tolerans | Vilken gräns bestämde acceptansen? |
| Faktiskt resultat | Var satt den uppmätta delen inom det tillåtna intervallet? |
| Enhet och metod | Kan en annan inspektör förstå och upprepa kontrollen? |
| Providentitet och kvantitet | Täcker bevisen en första artikel, utvalda partiprover eller fullständig screening? |
| Inspektör/datum/status | Vem släppte skivan, när och med vilket resultat? |
Leta efter mönster snarare än isolerade gröna rutor. Om varje diameter ligger nära samma gräns kan partiet passera medan processen driver. Faktiska värden låter fabriken justera inför nästa produktionskörning. Enbart betygen Godkänd/underkänd visar inte det mönstret.
Vanliga luckor som gör en besiktningsrapport svag
Följande problem gör en rapport svår att lita på eller återanvända:
- Rapporten har ingen ritningsrevision.
- Den visar endast godkända/underkända betyg och inga faktiska mätningar.
- Provkvantiteten saknas.
- Runout rapporteras utan datum.
- Ra rapporteras utan att namnge den inspekterade ytan.
- Hårdhet anges utan testplats.
- Ett resultat från första artikeln presenteras som bevis för hela produktionspartiet.
- Materialcertifikatet kan inte kopplas till delarna i försändelsen.
Inget av dessa problem kräver en dyrare maskin att fixa. De kräver ett tydligare avtal mellan köpare och leverantör innan produktionen startar.
Fabriksutrustningen bakom siffrorna
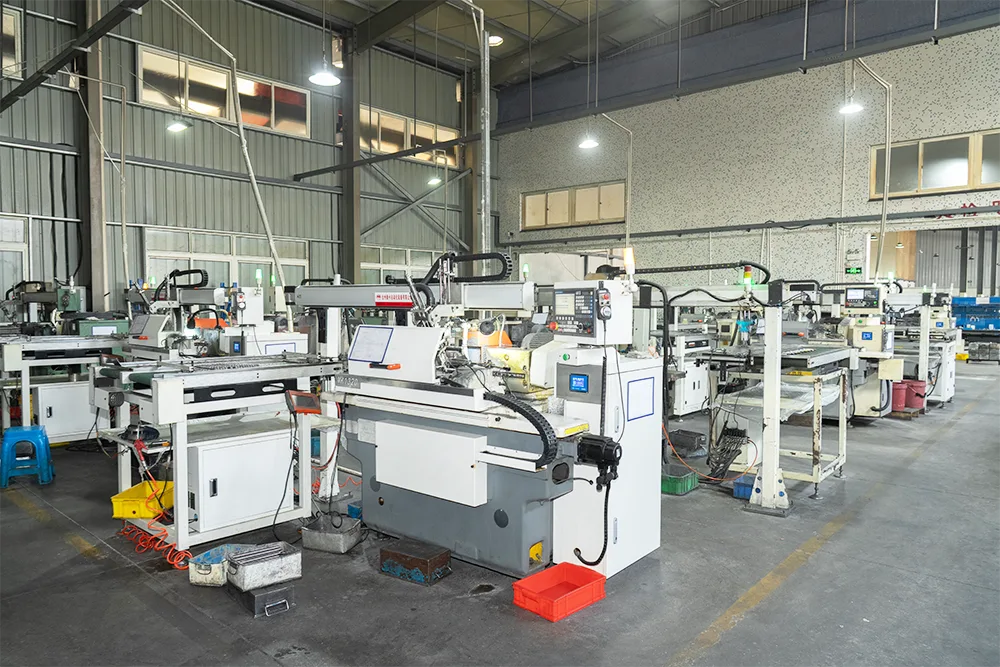
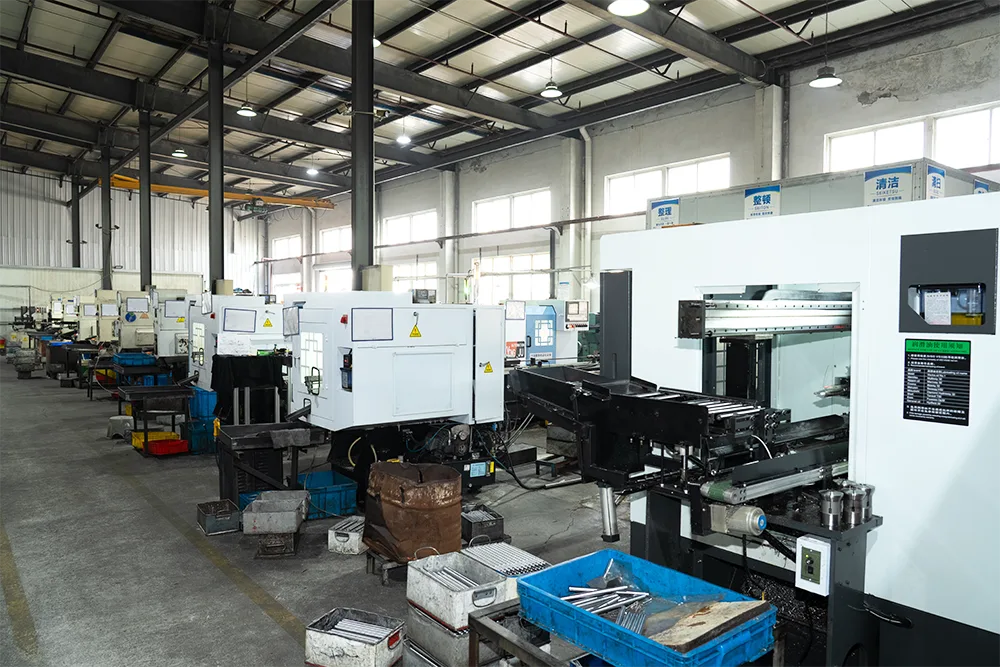
Guanshuo listar hårdhetstestare, tvådimensionella projektorer, ytfinishmätare, växelmätcentra, cylindricitetsmätare och helautomatisk optisk inspektionsutrustning. Dess precisionsslipsida parar publicerade egenskaper med motsvarande instrument:
| Publicerad egenskap för precisionsslipade släta axlar | Publicerat värde | Listad inspektionsutrustning |
|---|---|---|
| Ytjämnhet | Ra vid eller under 0,4 mikrometer | Ytjämnhetsprovare |
| Dimensionsnoggrannhet | IT5 till IT6 klass | Tvådimensionell projektor / cylindricitetstestare |
| Rakhet | Vid eller under 0,01 mm | Cylindricitetsprovare / växelmätcentral |
Det är publicerade specifikationer för en namngiven produkt och process. De är inte universella standardinställningar för allamotoraxel. En anpassad schaktrapport bör använda gränserna på den godkända kundritningen. Utrustningen och inspektionsplanen ska följa den ritningen.
Guanshuo listar ISO 9001-systemcertifiering på sincertifikatsida. Ett ledningssystemcertifikat ersätter inte delspecifika bevis. Besiktningsrapport, materialprotokoll och överenskommen kontrollplan visar om den enskilda beställningen uppfyllde sina krav.

Vad du ska specificera i din anbudsförfrågan
Sätt in inspektionskravet i RFQ så att alla leverantörer prissätter samma omfattning. Om kravet kommer efter beställningen kan fabriken behöva upprepa mätningar, ändra provtagning eller lägga till dokumentation som inte ingick i offerten.
- Artikelnummer, ritning och revision.
- Materialklass och nödvändig materialdokumentation.
- Kritiska diametrar, datum, passningar och geometriska kontroller.
- Ytjämnhet och exakta ytor där det gäller.
- Krav på hårdhet och värmebehandling.
- Kilspår, spline, gänga, avfasning och radiekontroller som krävs enligt ritningen.
- Krav för godkännande av första artikeln.
- Krav på batchprovtagning eller fullscreening för kritiska funktioner.
- Obligatoriskt rapportformat och eventuella kundspecifika blanketter.
- Prototypkvantitet, batchstorlek och årlig volym.
En tydlig besiktningsplan ger köparen och fabriken samma definition av ett acceptabelt schakt. Det gör också offerter lättare att jämföra. En leverantör kan prissätta en grundläggande slutkontroll medan en annan inkluderar en första artikel, materialdokumentation och registrerade batchresultat. Enhetspriserna är inte jämförbara förrän besiktningsomfattningen är jämförbar.
Vanliga frågor
Vad ska en inspektionsrapport för motoraxeln innehålla?
Den ska identifiera artikelnumret och ritningsrevisionen, sedan lista inspekterad egenskap, nominellt värde, tolerans, faktiskt resultat, enhet, metod eller instrument, provkvantitet, inspektionsdatum och acceptansstatus. Kritiska axelegenskaper inkluderar ofta material, lager- och tätningsdiametrar, utlopp eller cylindricitet, ytråhet, hårdhet och kilspår- eller splinegeometri.
Räcker en första artikelinspektion för en produktionsorder?
Nej. En första artikelbesiktning visar att den initiala installationen kan producera en del till den godkända ritningen. Produktionsorder kräver också en överenskommen batchinspektion eller screeningplan för att visa att senare delar höll sig inom samma gränser. Rapporten bör klargöra om dess resultat omfattar ett prov, utvalda partiprover eller fullständig screening.
Varför ska ett runout-resultat namnge datumet?
Runout beskriver hur en yta rör sig medan delen roterar runt en definierad referensaxel. Utan utgångspunkten visar numret inte vilken journal eller centrum som fastställde den axeln. Att namnge datumet gör resultatet repeterbart och kopplar det till den geometriska kontrollen på ritningen.
När är helskärmning vettigt för motoraxlar?
Full screening kan vara meningsfullt för en kritisk egenskap, en högkonsekvensapplikation eller en funktion som automatiserad utrustning kan kontrollera effektivt. Köparen och fabriken bör ändå definiera exakt vilken egenskap som är skärmad, vilka gränser som gäller, om faktiska värden lagras och hur kasserade delar kontrolleras.
Vilken inspektionsutrustning listar Guanshuo på sin webbplats?
Guanshuos fabriks- och precisionsslipsidor listar hårdhetstestare, tvådimensionella projektorer, ytråhetstestare, växelmätcentra, cylindricitetsinstrument och helautomatisk optisk inspektionsutrustning. Rätt instrument beror på egenskapen och den godkända kundritningen.
Skicka ritningen innan besiktningsplanen är fastställd
Dela ritning, material, kritiska egenskaper, rapportkrav och förväntad volym. Guanshuo kan granska delen och citera tillverknings- och inspektionsomfattningen tillsammans.
Skicka din motoraxel RFQ