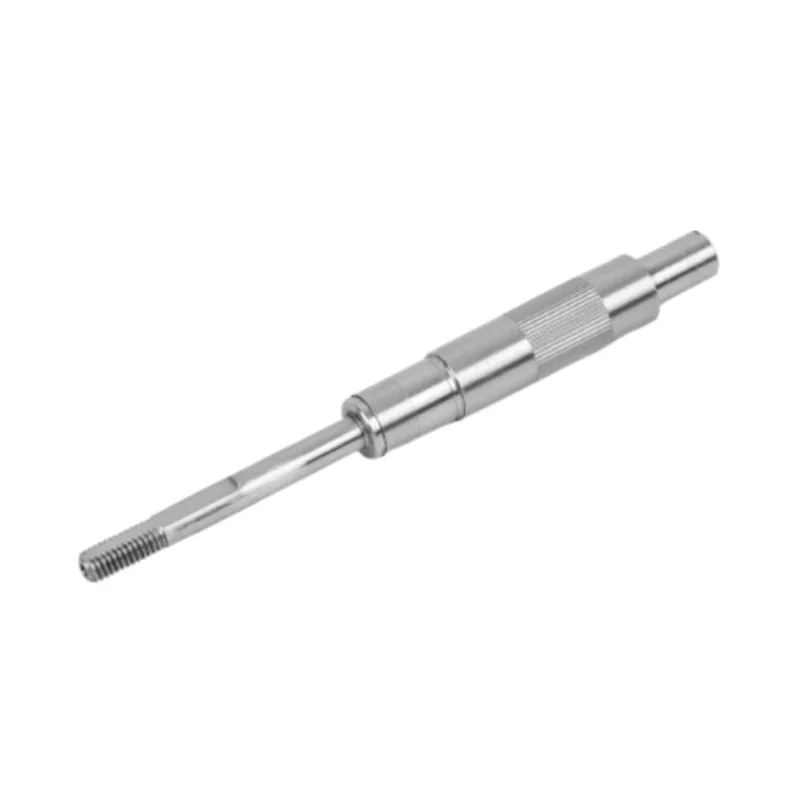
Att sätta det lägsta Ra-värdet i de allmänna anteckningarna kan se säkert ut. I praktiken kan det dölja ytorna som betyder något och göra hela schaktet dyrare. En bättre ritning tilldelar finish efter vad varje journal, land och drivfunktion faktiskt gör.

Specificera motoraxelns ytjämnhet separat för varje funktionszon. Markera lagertapparna, tätningskontaktområdena, rotor- eller presspassningssäten och momentöverföringsfunktioner på ritningen, ge sedan varje zon den finish som dess passande del kräver. Håll diameter, utlopp, rakhet och cylindricitet som separata kontroller. På Guanshuo sträcker sig publicerade ytbehandlingar från Ra ≤ 0,8 μm på en rostfri slät axelprodukt till Ra 0,2–0,4 μm på en höghastighetsaxel och Ra 0,05–0,2 μm på lagerläget för en ultraprecisionsaxel. Det är produktspecifika serier, inte en filtspecifikation för varje motoraxel.
En ytjämnhetssymbol är liten, men den kan ändra hela produktionsvägen. Det kan förvandla en diameter som skulle kunna avslutas på en svarv till en slipoperation. Det kan också lägga till polering, ytterligare en inspektionsegenskap och extra hantering för att skydda ytan.
Den kostnaden är motiverad när ytan bär ett lager, löper under en tätning eller styr en precisionspassning. Det tillför lite mervärde på en frigångssektion som inte rör någonting. Ritningen borde göra den skillnaden uppenbar.
Varför ett Ra-värde för hela axeln är oftast fel instruktion
Vi ser ofta en allmän slutanteckning placerad i hörnet av en ritning, medan själva skaftet har fyra eller fem olika jobb längs sin längd. Anteckningen är lättläst men svår att tillverka förnuftigt. Gäller det bara lagersätena? Inkluderar det kilspårgolvet? Förväntas gängkrönet uppfylla samma värde? Vad sägs om ett avlastningsspår som endast finns för verktygsavstånd?
Om svaret är "överallt" kan fabriken behöva skydda och avsluta ytor som inte påverkar monteringen. Om svaret är "bara där det behövs", har ritningen inte berättat för inspektören var den ska mäta.
Den dyraste grovhetstexten är inte alltid den minsta siffran. Det är numret med en oklar gräns. Innan vi väljer hjul, polerpass eller besiktningsplan vill vi veta var kravet börjar, var det stannar och vilken passningskomponent som gjorde det nödvändigt.
Ett bättre tillvägagångssätt är att behandla ytfinish som ett lokalt funktionskrav. Axeln kan fortfarande ha en generell finish för icke-kritiska bearbetade områden, men de viktiga zonerna får sin egen ledare, längd och Ra-värde.
Kartlägg schaktet efter funktionell yta
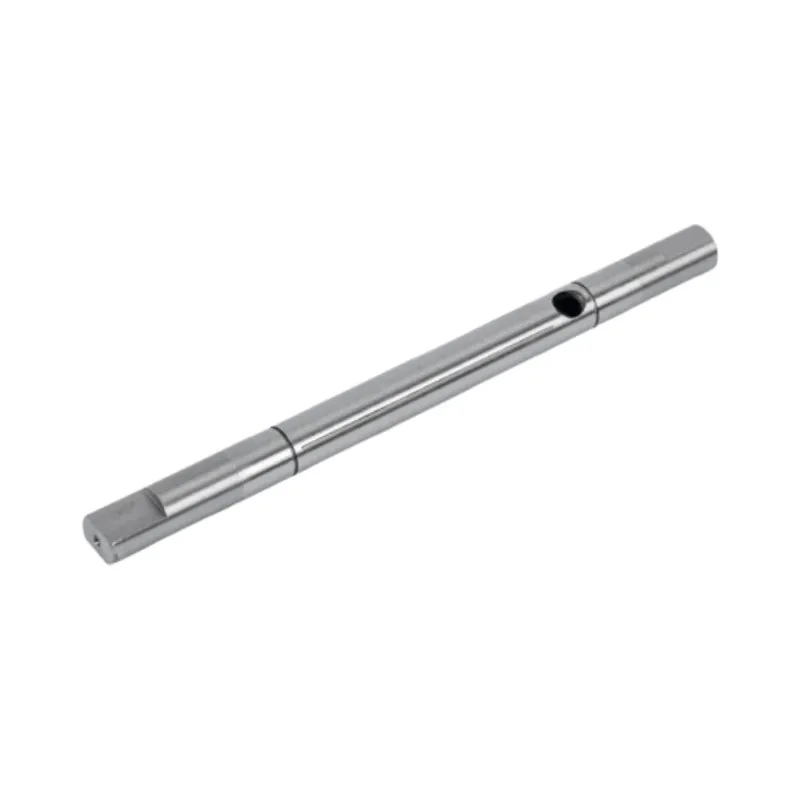
En motoraxel är inte en yta. Läst från vänster till höger kan den innehålla en kopplingsände, en lagertapp, en tätningsplatta, ett rotorsäte, en annan lagertapp och en icke-funktionell förlängning. Varje zon ser olika kontaktvillkor.
Funktionell ytkarta för en stegad motoraxel
Denna karta är en specifikationsmetod, inte en universell axeldesign. De slutliga zonerna och värdena måste följa de matchande delarna och driftsförhållandena i själva monteringen.
Lagertidningar
En lagertapp behöver rätt diameterpassning och en yta som stödjer konsekvent kontakt. Ojämnheten spelar roll, men en polerad axeltapp med fel diameter eller överdrivet lopp är fortfarande ett dåligt lagersäte. Placera Ra-bildtexten bredvid journalen och håll dess passform och geometriska kontroller synliga.
Tätningskontakt landar
Tätningsleverantörens krav bör leda hit. Identifiera den exakta kontaktbredden istället för att applicera finishen till närmaste hela diameter. Där tätningsdesignen styr ytriktningen eller ytterligare texturegenskaper, ställ även dessa krav på ritningen. Ra ensam beskriver inte riktningen för bearbetningsmärken.
Rotor, växel, remskiva och kopplingssäten
Dessa gränssnitt beror ofta på passform, vridmomentöverföring och inriktning. En låg Ra kan stödja montering, men den bevisar inte koaxialitet eller förhindrar en felaktig presspassning. Utgå från hur komponenten är placerad och laddad, bestäm sedan hur mycket finish som faktiskt behövs.
Nyckelspår och splineflanker
När det gäller drivegenskaper kan profil, position och lastfördelning ha större betydelse än att göra ytan visuellt ljus. Guanshuos nuvarande processartikel ger till exempel Ra ≤ 0,8–1,6 μm för involut splinetandflanker, tillsammans med separata symmetri- och divisionsfelkontroller. Det är det rätta mönstret: finish och geometri är relaterade, men de är inte utbytbara.
Vad Guanshuo för närvarande publicerar på sina skaftsidor
Vår egen hemsida visar varför en "standard motoraxel Ra" inte är ett användbart svar. Olika produktsidor publicerar olika finishnivåer eftersom deras tillämpningar och precisionsklasser skiljer sig åt. Tabellen nedan samlar dessa spridda värden i en vy.
| Aktuell Guanshuo-sida | Publicerad ytjämnhet | Relaterade publicerade kontroller | Hur man läser värdet |
|---|---|---|---|
| Rostfritt stål slät motoraxel | Ra ≤ 0,8 μm | rakhet ≤ 0,03 mm; koaxialitet ≤ 0,02 mm; cirkuläritet ≤ 0,01 mm; cylindricitet ≤ 0,02 mm | En specifikation på produktnivå för denna rostfria sida med släta skaft, inte en standard för alla rostfria delar. |
| Precisionsslipning av släta motoraxlar | Ra ≤ 0,4 μm | IT5–IT6 dimensionell noggrannhet; rakhet ≤ 0,01 mm | En publicerad precisionsslipad slät axel-kapacitet kopplad till slipning och inspektion. |
| Stegmotoraxel | Ofta Ra 0,4 μm eller lägre på nyckellager och tätningsytor | Sidans tyngdpunkt ligger på montering med flera diametrar och funktionsförhållanden | Formuleringen är lokal: kritiska lager- och tätningszoner får den fina finishen, inte automatiskt hela den stegade axeln. |
| Höghastighetsmotoraxel | Ra 0,2–0,4 μm | Ytterdiameter h6 / h5; axelavstånd ≤ 0,001–0,003 mm | En höghastighetsproduktserie där finishen kombineras med en tight löpargeometri. |
| Ultraprecision motoraxel | Ra 0,05–0,2 μm vid lagerläget | Ytterdiameter h5; koaxialitet ≤ 0,002 mm; radiell utlopp ≤ 0,003 mm | Det snävaste publicerade intervallet i denna jämförelse. Det är uttryckligen inriktat på lagerläget för den ultraprecisionsprodukten. |
Det är att grovhet hör till en produktklass och en funktionell yta. Att kopiera Ra 0,05–0,2 μm från en ultra-precision lagerposition till en vanlig spelningsdiameter skulle förändra processen och inspektionsbördan utan att bevisa en fördel i monteringen.

Vad Ra kontrollerar och vad den inte kan kontrollera
Ra är det aritmetiska medelvärdet av höjdavvikelserna i en uppmätt ytprofil. Det är användbart eftersom det reducerar ett komplext spår till ett jämförbart antal. Den bekvämligheten är också dess svaghet. Två ytor kan dela ett Ra-värde samtidigt som de har olika toppformer, avstånd eller bearbetningsmarkeringsriktning.
För en motoraxelritning, tänk på Ra som en del av en kontrolluppsättning. Den beskriver fin konsistens. Den berättar inte om diametern är korrekt, om axeltappen är rund eller om två lagersäten roterar kring samma axel.
| Kontrollera | Fråga den svarar | Vad det inte bevisar | Fabrikskontroll |
|---|---|---|---|
| Ytjämnhet (Ra) | Hur stora är de genomsnittliga fina profilavvikelserna? | Diameter, rundhet, läggningsriktning eller inriktning mot en annan tapp | Ytråhetsprovare vid den definierade zonen |
| Diameter och passform | Kommer axeln att monteras med passningshålet som avsett? | Om ytan roterar i förhållande till arbetsaxeln | Storleksmätning med utrustning anpassad till toleransen |
| Rundhet / cylindricitet | Är journalformen rund och konsekvent längs sin längd? | Dess förhållande till ett fjärrlager eller drivfunktion | Cylindricitetsmätning |
| Runout | Hur mycket varierar den kontrollerade ytan när den roterar kring en referensaxel? | Den mikroskopiska ytstrukturen | Rotationsmätning till ritningsdatum |
| Rakhet | Håller axeln eller dess härledda linje sig inom den tillåtna rakhetszonen? | Lokal grovhet eller den slutliga parningspassningen | Metod vald för den specificerade egenskapen och toleransen |
Denna distinktion förhindrar ett vanligt köpmisstag: att godkänna ett glänsande prov medan funktionsförhållandet är fel. Utseendet kan vara användbart, men ritnings- och inspektionsresultaten måste beskriva funktionen.
Ett fabriksarbetsflöde för att ställa in ritningen
När Ra-värdet ännu inte är fastställt, skulle vi inte börja med att öppna ett måldiagram. Vi skulle börja med monteringen. Sekvensen nedan förvandlar en vag begäran om ett "slät axel" till krav som både produktion och inspektion kan följa.
Från parningskomponent till mätbar finish
Ordningen spelar roll. Ett mål utan en definierad funktionszon eller mätpunkt är fortfarande ofullständig.
1. Markera det som rör vid skaftet
Ange den passande delen på varje diameter. En inre lagerring, dynamisk tätning, rotorstapel och fritt spelområde kräver inte samma sak från metallen. Om parningsdelen inte är känd, markera kravet för granskning istället för att låna minsta Ra någon annanstans på ritningen.
2. Upprätta arbetsaxeln och passa in
Välj datumet som representerar hur axeln roterar i motorn. Styr sedan de kritiska journalerna till den axeln. Det är här diametertolerans, utlopp och cylindricitet kommer in på ritningen. Grovhet ska stödja dessa krav, inte stå för dem.
3. Applicera Ra till en avgränsad längd
Visa exakt journal eller kontaktland. På ett avtrappat skaft kan en ledare peka på en diameter med en definierad längd. För en kort tätningsbana inuti en längre markdiameter, identifiera tätningskontaktzonen separat om dess finishkrav skiljer sig.
4. Gå igenom processen innan du fryser värdet
Den praktiska frågan är om det angivna materialet, hårdheten, geometrin och kvantiteten kan följa en stabil efterbehandlingsväg. Om axeln är värmebehandlad, följer slutslipning normalt efter härdning så att den kan ta bort rörelsen som orsakas av värmebehandlingen och fastställa slutlig storlek och yta.
5. Gör acceptansen entydig
Bestäm var grovhetsspåret ska tas och vilken dokumentation beställningen behöver. En leverantör och köpare ska inte vid slutbesiktning upptäcka att de tolkat mätzonen olika.
Matcha finishen till en realistisk processväg
Ytfinish kommer inte från en maskininställning isolerad. Materialtillstånd, svarvningstillägg, värmebehandlingsrörelse, slipinställning, skivans skick, kylvätska och hantering påverkar alla den slutliga ytan. Ju snävare målet är, desto mer måste hela rutten stödja det.
Vårprecisionsaxelbearbetningsprocessställer slipning efter värmebehandling. Den ordningen tillåter den slutliga operationen att korrigera storlek och yta efter härdning. För precisionsslipade släta motoraxlar publicerar den aktuella produktsidan IT5–IT6, rakhet ≤ 0,01 mm och Ra ≤ 0,4 μm. Dessa värden levereras som en uppsättning, inte som tre orelaterade slutkrav.
| Processstadiet | Dess jobb på skaftet | Beslut som påverkar grovhet | Vanligt missförstånd |
|---|---|---|---|
| CNC-svarvning | Skapar grunddiametrar, axlar och lagerskick | Lämna lämpligt lager på de kritiska zonerna som kommer att malas senare | Förväntar sig ett fint visuellt svängpass som ersätter all slutlig geometrisk kontroll |
| Värmebehandling | Bygger den erforderliga hårdheten eller det mekaniska tillståndet | Tillåt rörelse innan den slutliga journalen är klar | Att avsluta den kritiska diametern först och anta härdning kommer inte att flytta den |
| Cylindrisk slipning | Avslutar valda journaler och deras förhållande till axelaxeln | Välj det där steggeometri och separata funktionella diametrar måste förbli relaterade | Väljer endast processen från ett Ra-värde |
| Mittlös slipning | Avslutar effektivt kontinuerliga ytterdiametrar utan mitthål | Använd den där geometrin och datumstrategin passar centrumlöst stöd | Förutsatt att varje flerstegsaxel kan passera genom samma uppställning |
| Ultrafinishing / polering | Ytterligare förädla en yta när funktionskravet kräver det | Applicera den lokalt och skydda den redan etablerade geometrin | Användning av polering för att reparera diameter, rundhet eller utlopp |
Om en ritning sätter den tätaste Ra på varje svängd yta, skulle vi fråga vilka zoner som faktiskt matchar. Det är inte ett försök att sänka kvaliteten. Det är så vi håller de kritiska journalerna på en kontrollerad rutt utan att lägga till efterbearbetning av gängor, avlastningar och speldiametrar som inte kan förbättra motorns prestanda.
Gör grovhetsbilden inspekterbar
En bra specifikation talar om för inspektören var instrumentet ska placeras. "Ra 0,4" i en allmän not svarar inte på det. "Ra ≤ 0,4 μm på lagertapp ØD för längd L" gör det. De faktiska symbolerna och måtten ska följa den ritningsstandard som används av köparen.
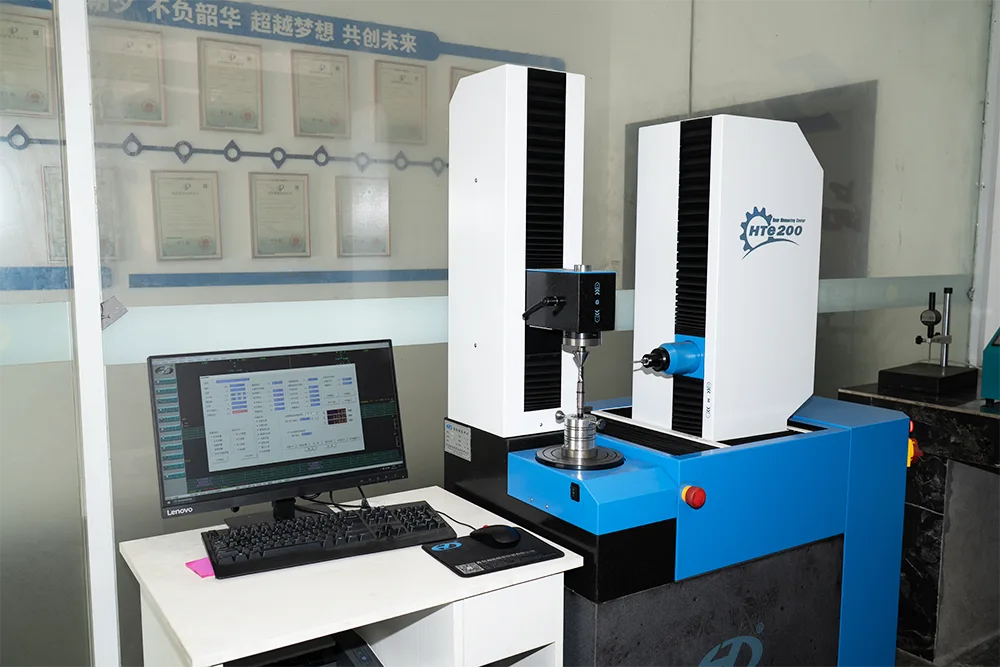
Guanshuos nuvarande fabrikssida listar ytfinishmätare, cylindricitetsmätare, tvådimensionella projektorer, hårdhetstestare och testcenter för kugghjul. Varje instrument svarar på olika frågor. Mätaren för ytfinish verifierar Ra. Cylindricitetsutrustningen kontrollerar formen och tillhörande rotationsgeometri. Projektorn stöder profiler och funktionsmått. En komplett inspektionsplan skickar varje krav till rätt verktyg.
För varje kritisk Ra-uttryck, identifiera ytan, dess axiella längd och eventuellt uteslutet spår eller kant. Om mätriktningen, provtagningsplanen eller den fullständiga rapporten har betydelse för din acceptansprocess, kom överens om det före produktionen istället för att lägga till det efter att delar är färdiga.

Fem ritningsfel skulle vi lösa innan produktionen
1. Den lägsta Ra visas endast i titelblocket
Vi skulle fråga om det gäller hela delen eller bara kritiska tidskrifter. Fixningen är att hålla en realistisk generell finish och lägga till lokala förklaringar där monteringen behöver mer.
2. En lagertapp har Ra men passar inte
Finishen kan inte berätta för oss hur lagret kommer att monteras. Lägg till diametertolerans eller passningskrav och relevant geometriskt förhållande.
3. En sälmark har ingen definierad gräns
Kvarnen och inspektören behöver veta den faktiska kontaktlängden. Markera marken och överför sedan finishen och eventuella riktningskrav från den valda tätningsdesignen.
4. Polering förväntas fixa utloppet
Polering kan förfina konsistensen. Det skapar inte den saknade relationen mellan två tidskrifter. Runout måste byggas in i datum, inställningar, sliprutt och inspektionsplan.
5. Ett produktsidavärde kopieras utan dess produktomfång
Ra 0,05–0,2 μm visas på vår ultraprecisionsaxelsida för lagerposition. Det bör inte bli en standardnotering på varje axelförfrågan. Börja med monteringsbehovet och använd sedan relevant produktkapacitet som en genomförbarhetsreferens.
Checklista för RFQ för ytfinish för motoraxel
En ren RFQ ger fabriken tillräckligt med information för att citera processen, inte bara metallformen. Innan du skickar en motoraxelritning, kontrollera följande punkter.
- Materialkvalitet och värmebehandlingsskick anges.
- Lager, tätning, rotor, kugghjul, remskiva och kopplingszoner identifieras.
- Varje kritisk yta har en tydlig diameter, axiell gräns och Ra-värde.
- Erforderliga passningar och referensreferenser är synliga på ritningen.
- Runout, rakhet, rundhet eller cylindricitet anges där funktionen kräver det.
- Tätningsytans detaljer följer vald tätning eller systemkrav.
- Icke-funktionella områden hålls inte av misstag till den tätaste lokala finishen.
- Förväntningar på kvantitet, provsteg och besiktningsrapport ingår.
- Alla skyddade eller utseendekritiska ytor är märkta för hantering och förpackning.
Om ritningen fortfarande är på konceptstadiet, skicka med informationen om matchningsdelen. Vi kan se över vilka zoner som logiskt sett behöver svarvning, slipning eller ytterligare efterbearbetning, och sedan återkomma med frågor innan ett pris byggs kring fel tolkning.
Vanliga frågor
Vad är en typisk ytjämnhet för en motoraxel?
Det finns inget Ra-värde för varje motoraxel eller varje yta på en axel. Guanshuos nuvarande produktsidor publicerar Ra ≤ 0,8 μm för en rostfri produkt med slät axel, Ra ≤ 0,4 μm för precisionsslipade släta axlar, Ra 0,2–0,4 μm för en höghastighetsaxel, och Ra 0,05–0,2 μm vid ultraljudsslipade axlar. Välj värdet från matchningsdelen, hastighet, passform och funktionell yta istället för att kopiera det lägsta numret.
Ska hela motoraxeln ha samma Ra-värde?
Vanligtvis inte. Lagertappar, tätningslister, rotorsäten och drivfunktioner utför olika jobb. Ge kritiska zoner lokala ytbehandlingstexter och använd en praktisk allmän finish för icke-funktionella områden. Detta håller ritningen tydlig och slipper betala för precision där det inte hjälper monteringen.
Betyder ett lägre Ra-värde att axeln har bättre kvalitet?
Endast om den lägre grovheten tjänar applikationen och resten av geometrin är korrekt. Ra bevisar inte diameter, rundhet, cylindricitet, rakhet eller utlopp. Ett högkvalitativt skaft måste uppfylla den fullständiga funktionsspecifikationen; enbart det minsta ytfinishtalet gör det inte bättre.
Kan polering rätta axelavbrott eller fel lager passa?
Nej. Polering kan förfina ytstrukturen, men det är inte en ersättning för att kontrollera diameter och geometri. Lagerpassning och utlopp måste fastställas genom bearbetningsdatum, processsekvens, slipinställning och lämplig inspektion.
Vilken information ska medfölja en motoraxel Ra-text?
Identifiera den exakta ytan och den axiella längden, inkludera sedan passning, datum och relevanta geometriska kontroller. För tätningsmarker, lägg till eventuella krav på ytriktning eller textur från den valda tätningsdesignen. Ange även besiktningsrapport eller provtagningskrav när det påverkar orderacceptans.
Skicka oss axelritningen, inte bara Ra-målet
Markera lager, tätningar och passningsytor om de inte är uppenbara. Guanshuos tillverkningsteam kan granska de funktionella zonerna, slipvägen och inspektionspunkterna före offert.
Begär en ritningsgranskning