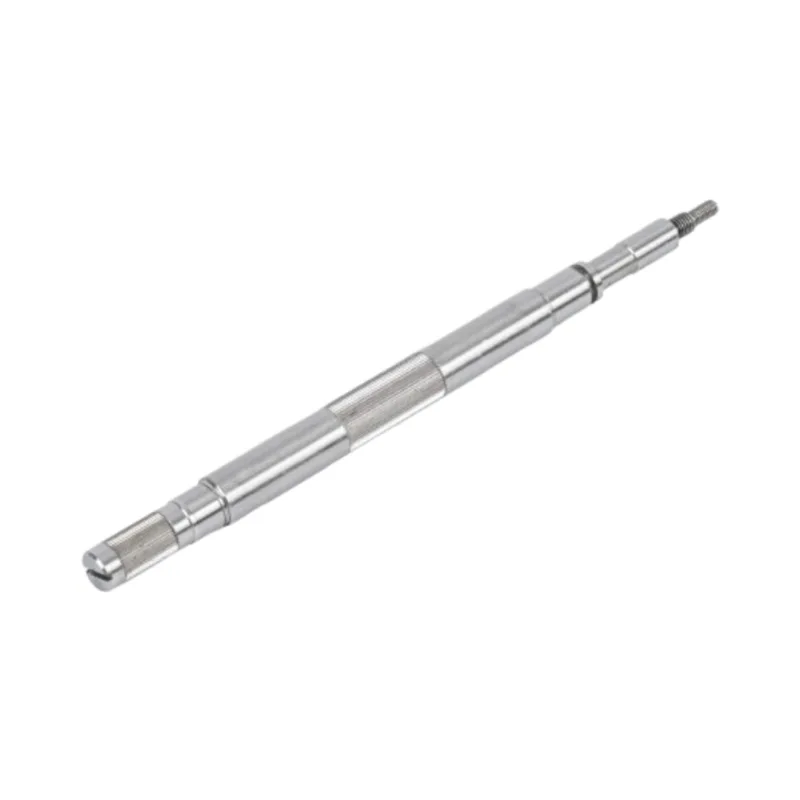
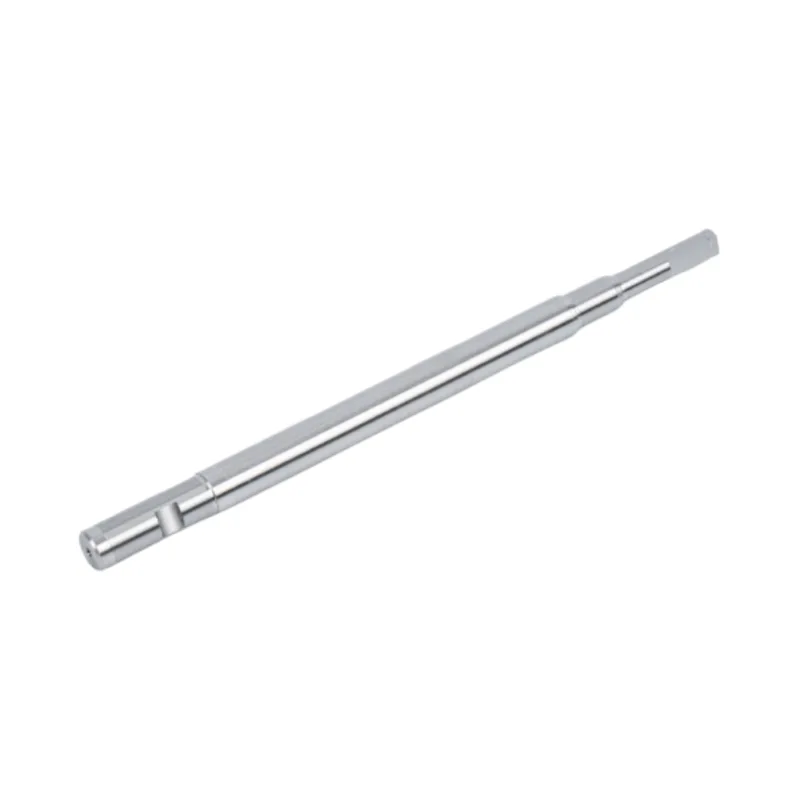
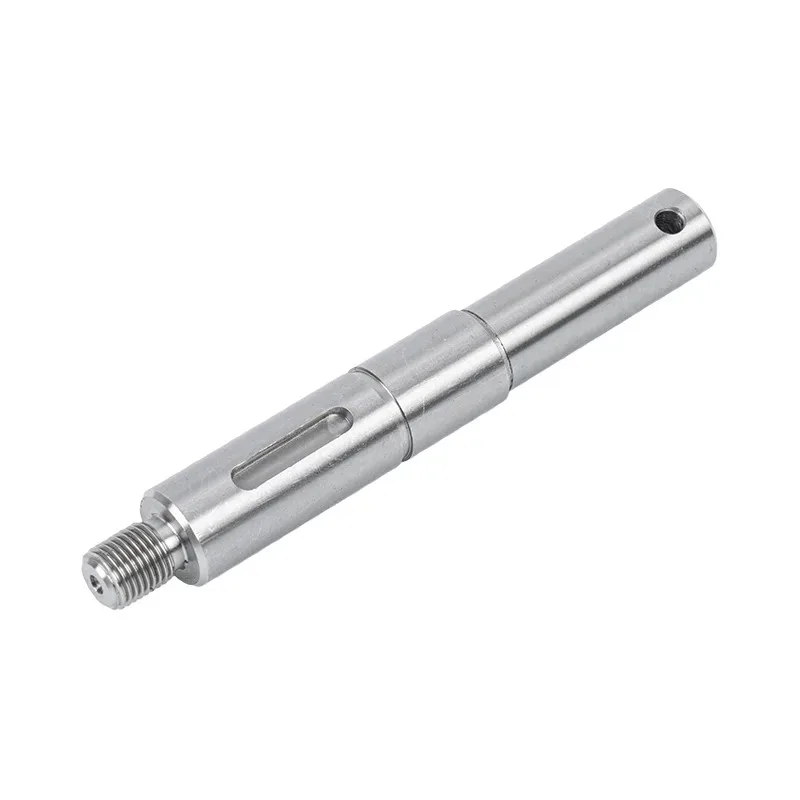
Det korta svaret: tråkigt ett skaft tar bortmycket mer vikt än styrka. Ta ut ett hål halva ytterdiametern och du tappar en fjärdedel av vikten men bara cirka sex procent av vridstyvheten. Den handeln är anledningen till att ihåliga axlar finns, och att förstå det är hur du bestämmer.
Att välja mellan asolid motoraxeloch aihålig motoraxelär vanligtvis inramad som stark kontra ljus. Den inramningen är fel, och den leder till att folk bygger över. Den verkliga handeln är mellan tillverkningskostnad på ena sidan och vikt, tröghet och funktion på den andra. Styrka kommer knappt in i det, när man tittar på siffrorna.
Vridstyvhet kommer från yttermaterialet. Stålet nära centrum av en axel bidrar nästan ingenting till att motstå vridning, eftersom det sitter med en liten radie. Men den väger fortfarande vad den väger. Ta bort den och du tappar massan samtidigt som du behåller nästan all styrka.
Effekten är inte linjär, och det förvånar människor. Styvheten faller med den fjärde potensen av borrningsdiametern, medan vikten faller med den andra potensen. Så en blygsam borrning är nästan gratis.
| Borrning, som andel av ytterdiametern | Vikt borttagen | Torsionsstyvhet förlorad |
|---|---|---|
| 40 procent | 16 procent | Cirka 2,6 procent |
| 50 procent | 25 procent | Cirka 6,3 procent |
| 60 procent | 36 procent | Cirka 13 procent |
| 70 procent | 49 procent | Cirka 24 procent |
| Endast geometri, för en enhetlig rund sektion. Riktiga skaft har också steg, splines och stresshöjare som förskjuter bilden. | ||
Läs 50-procentsraden igen. En fjärdedel av massan är borta, och skaftet är fortfarande 94 procent lika styvt i vridningen. För en motor som accelererar och bromsar konstant är det en mycket bra affär, eftersom massan du tog bort var roterande massa.
Böjning är en annan historia än torsion, och så är buckling. En tunn vägg kan också bli lokal, buckla eller kollapsa vid en presspassning. Förbi cirka 60 procents baring faller avkastningen snabbt och riskerna stiger. Det är därför de ihåliga produktionsaxlarna sitter i ett vettigt band snarare än på det teoretiska maximum.
Längre bar är bättre
Apparatmotorer, fläktar, pumpar, transportörer och allmänna industridrivningar är nästan alla solida, och det med rätta.
EV-traktionsmotorer, robotleder, höghastighetsspindlar och halvledarutrustning sitter här. DeEV rotoraxelstyrningtäcker det fallet på djupet.
Ihålig är inte en sak. Borrningsgeometrin följer vad hålet är till för.
| Borrtyp | Vad den gör | Typisk användning |
|---|---|---|
| Genomgående hål | Öppen ände till ände | Kylvätskeflöde, kabeldragning, en andra koncentrisk axel |
| Blind hål | Bara uttråkad från ena änden | Viktminskning samtidigt som ena änden håller fast för en körfunktion |
| Avsmalnande hål | Konformad invändig sits | Lokalisering och fastspänning av en passande del inuti axeln |
Prisskillnaden mellan fast och ihålig är inte bara en extra borroperation. Fyra saker blir svårare, och var och en ökar kostnaden.
Hålet måste vara koncentriskt med utsidan.En borrning som vandrar lämnar en ojämn vägg. Ojämn vägg betyder ojämn massa, och ojämn massa betyder att axeln inte kommer att balansera. På ett långt skaft är att hålla den koncentriciteten den svåra delen av jobbet.
Djupa hål är långsamma.Spånevakuering och verktygsavböjning blir båda värre med djupet. En djup, exakt borrning är ingen snabb operation.
Tunna väggar rör sig.En ihålig del förvrängs mer vid värmebehandling och klämmer fast annorlunda vid slipning. Den måste hållas försiktigt och slipas försiktigt.
Balanseringen är viktigare.Eftersom ihåliga axlar vanligtvis körs i höghastighetsapplikationer, blir de balanserade till en tightare grad, och det är en extra operation med egen inspektion.
Fråga hur hålets koncentricitet hålls och verifieras, inte bara vad håltoleransen är. Vilken butik som helst kan borra ett hål i rätt storlek. Att hålla det hålet troget mot ytterdiametern längs en 600 mm axel är det som skiljer en axeltillverkare från en maskinverkstad. Hela processvägen täcks avbearbetningsgenomgång.
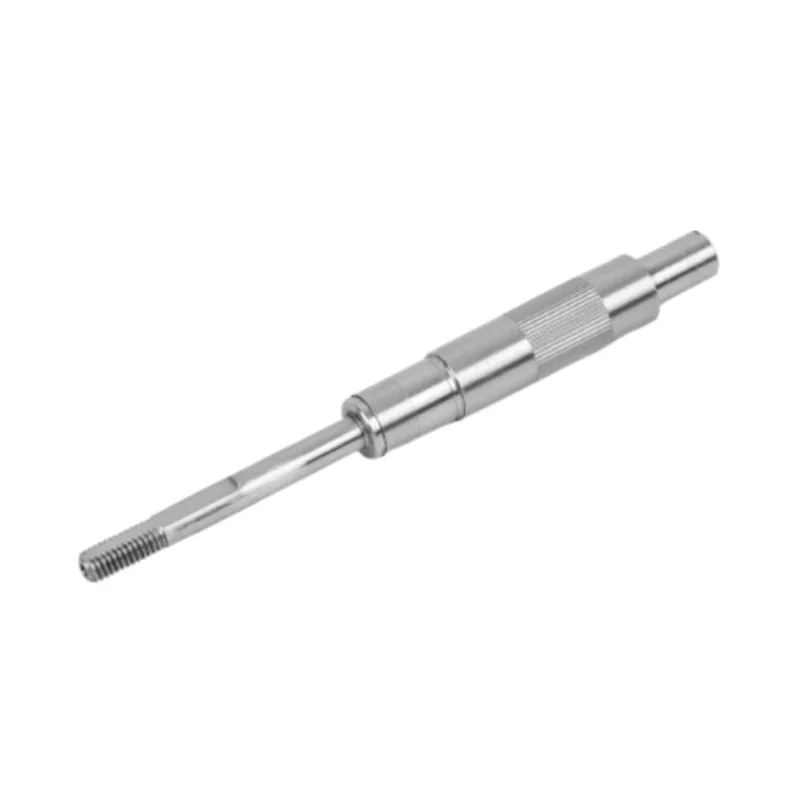
Fasta axlar löper över hela utbudet av drivfunktioner:jämna, nyckelspår, splinesochstegade, med arbetsdiametrar till g6 eller h6 och stegyta inom 0,02 mm.
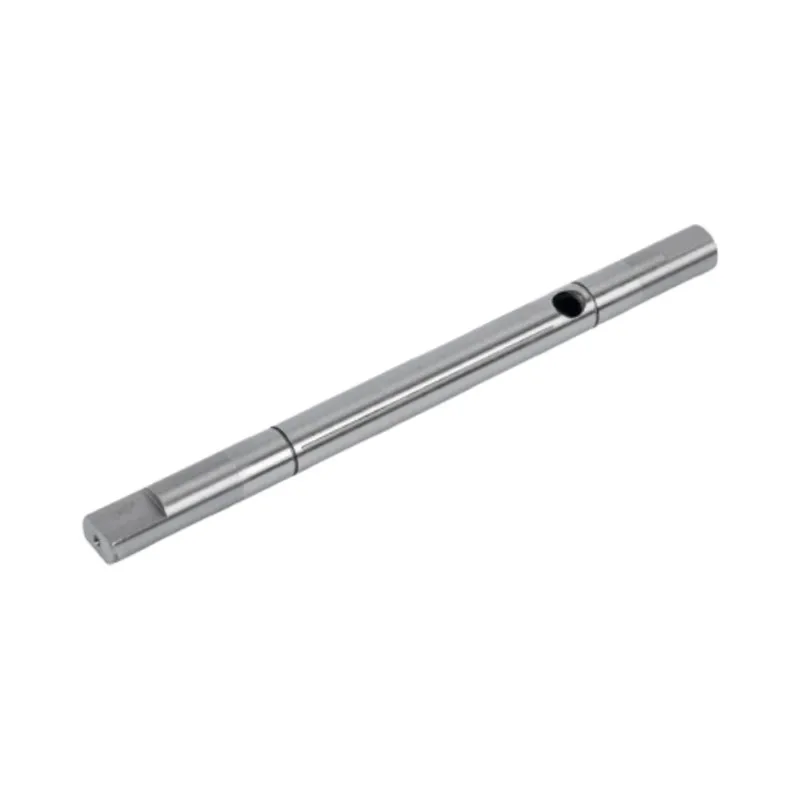
Ihåliga axlar bearbetas till dessa gränser:
| Parameter | Räckvidd |
|---|---|
| Skaftets ytterdiameter | φ8 till 130 mm |
| Håldiameter | 3 till 50 mm, anpassningsbar |
| Längd | 100 till 2000 mm |
| Blindhåls djup | 5 till 150 mm |
| Koncentricitet, TIR | ≤0,01 mm, typiskt 0,005 mm |
| Hårdhet | 28 till 58 HRC, vanligtvis 42 till 48 |
| Draghållfasthet | Inte mindre än 600 MPa |
| Material | 4140 och 4340 legeringar, 303, 304 och 416 rostfria |
Behandla ihåliga som en styrka nedgradering.Det är det inte, och tabellen ovan visar varför. Att avvisa en ihålig axel på grund av styrka innebär vanligtvis att man betalar för roterande massa, motorn måste sedan accelerera hela dagen.
Tråkigt ett skaft som inte hade någon anledning att vara uttråkad.Det motsatta felet. På en apparat eller pumpmotor med konstant hastighet köper låg tröghet ingenting. Borrningen ökar kostnaden och ger ingenting, eftersom axeln aldrig ändrar hastighet tillräckligt snabbt för att bry sig.
Ange hålet före tjänsten.En hålstorlek kopierad från en annan design är en gissning. Väggtjockleken bör ställas in av vridmomentet som axeln faktiskt bär och av vad som måste passa inuti, inte av vad en tidigare ritning råkade använda.
Om ingen av dessa löser det, är standard till solid. Hollow ska vinna på en anledning, inte på preferens.
Är en ihålig axel svagare än en solid axel?
Endast något, för samma ytterdiameter. Ett hål med halva ytterdiametern tar bort cirka 25 procent av vikten men bara cirka 6 procent av vridstyvheten, eftersom materialet nära mitten bidrar väldigt lite till att motstå vridning. Styrka är sällan anledningen till att förkasta ett ihåligt skaft.
Varför är en ihålig axel dyrare?
Borrningen måste hålla sig koncentrisk med utsidan längs hela längden, djup borrning är långsam, tunna väggar förvrängs mer vid värmebehandling och slipning, och ihåliga axlar behöver vanligtvis hårdare balansering. Dessa fyra faktorer, inte själva borrningen, driver priset.
Vad är skillnaden mellan ett genomgående hål och ett blindhålsaxel?
Ett genomgående hål är öppet i båda ändar, så kylvätska, kabel eller annan axel kan passera rakt igenom. Ett blindhål borras endast från ena änden, vilket minskar vikten samtidigt som den andra änden lämnas fast för en kilspår, spline eller gänga.
Hur stor kan hålet vara?
I praktiken upp till ungefär 60 procent av ytterdiametern för de flesta motoraxlar. Utöver det accelererar styvhetsförlusten och den tunna väggen blir känslig vid presspassningar och under värmebehandling. Guanshuo maskiner borrar från 3 till 50 mm i axlar från φ8 till 130 mm.
Skicka plikten och vad som ska passera genom schaktet, om något. Guanshuo bygger både solida och ihåliga axlar internt och kommer att ge råd om vilken din ansökan faktiskt motiverar.
Begär en offert Eller nå teamet påkontaktsida.