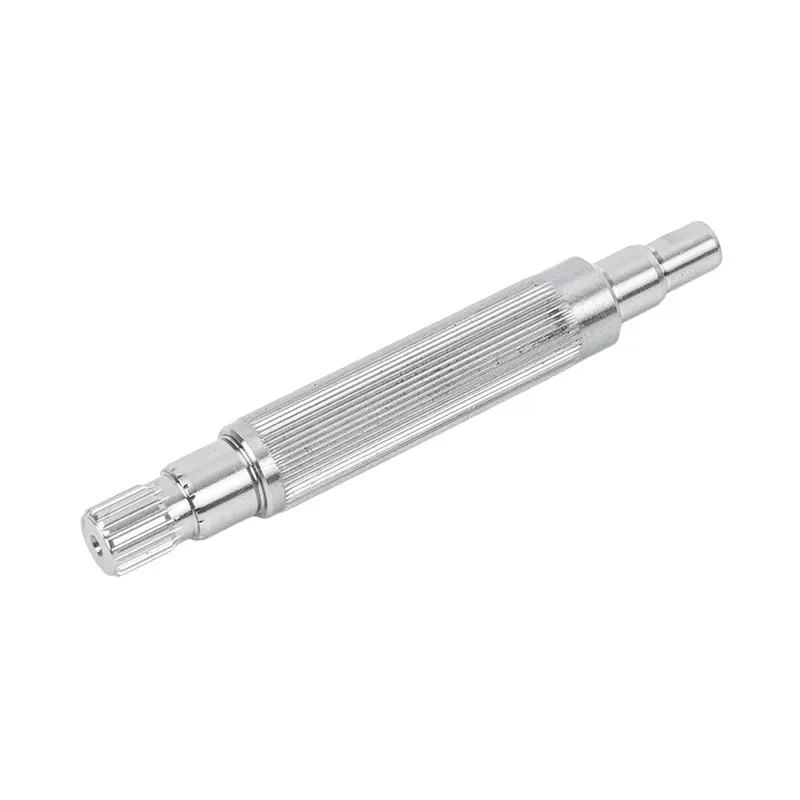
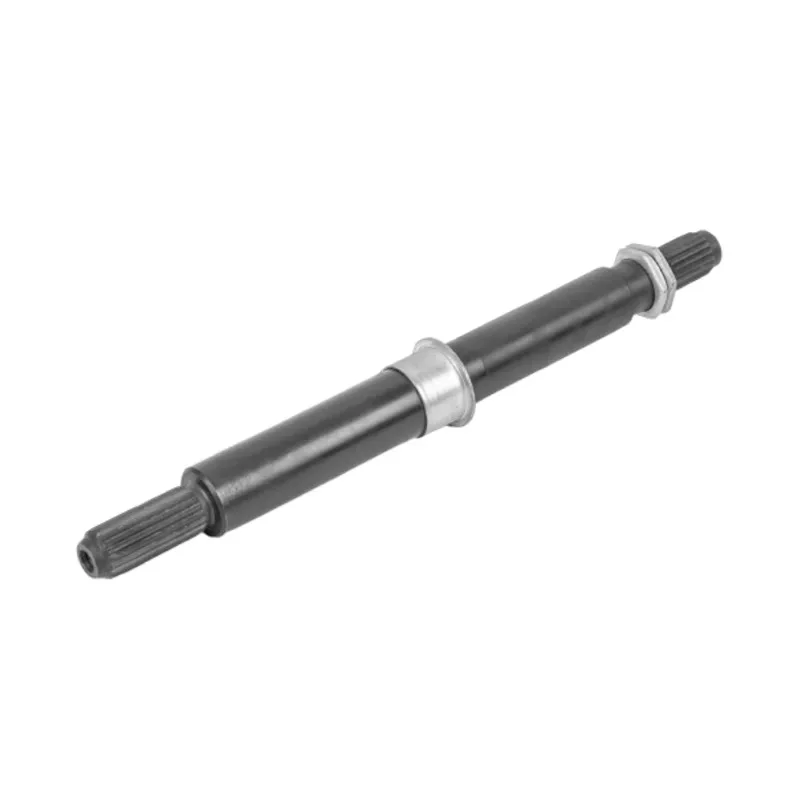
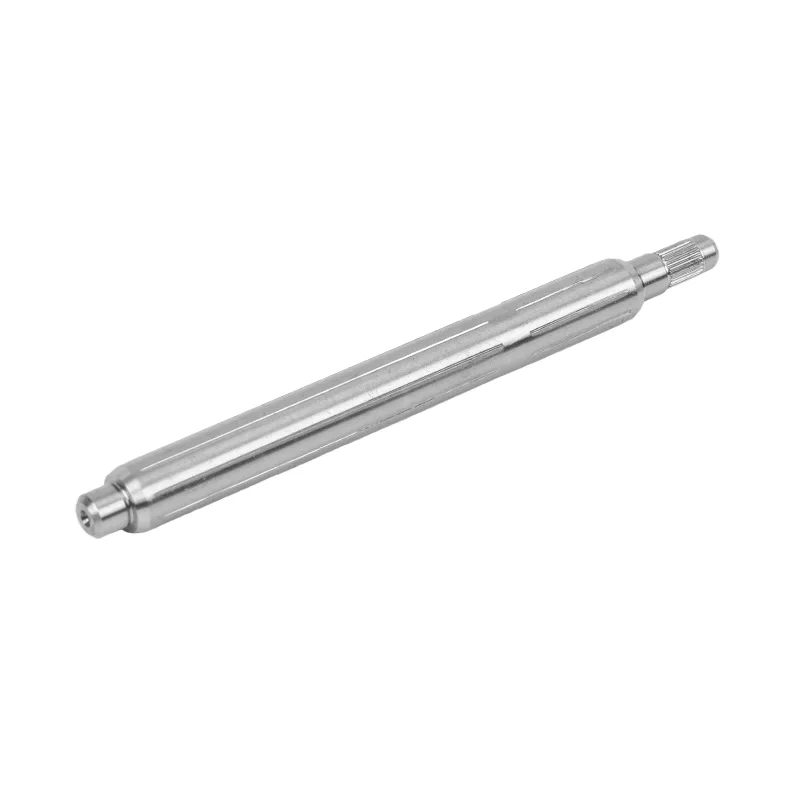
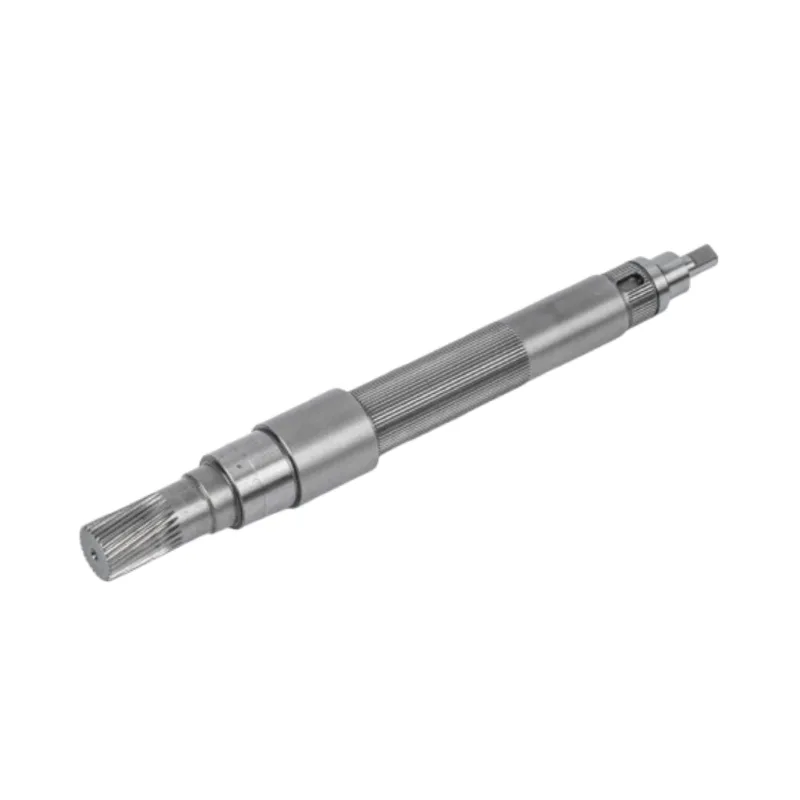
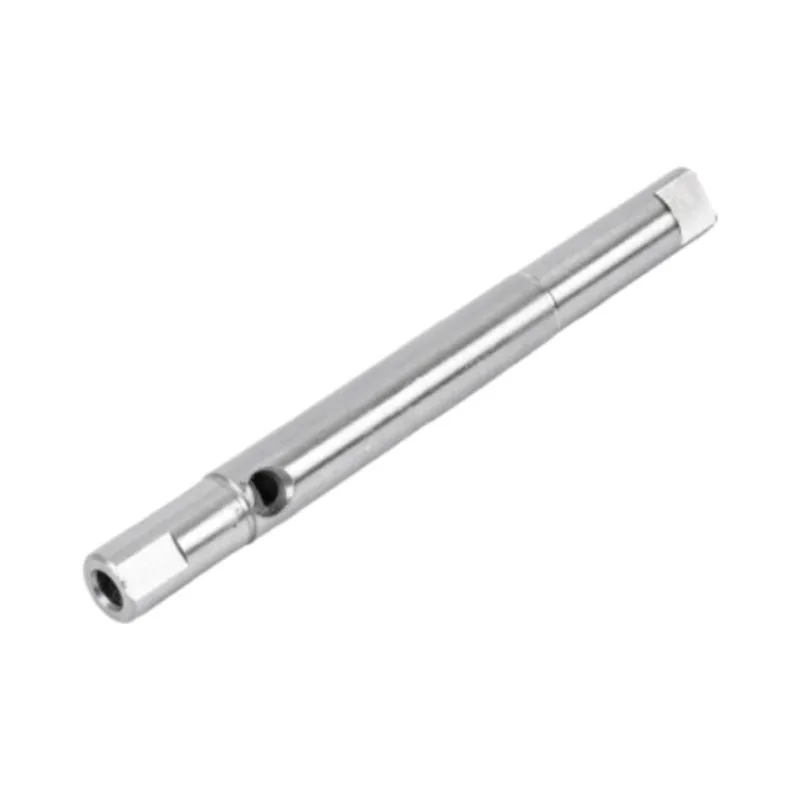
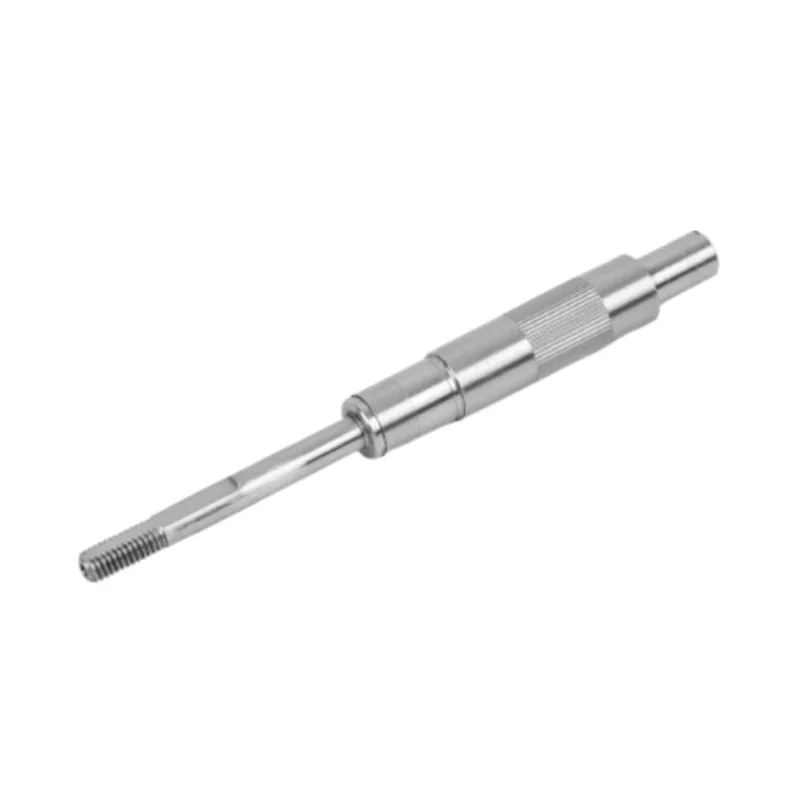
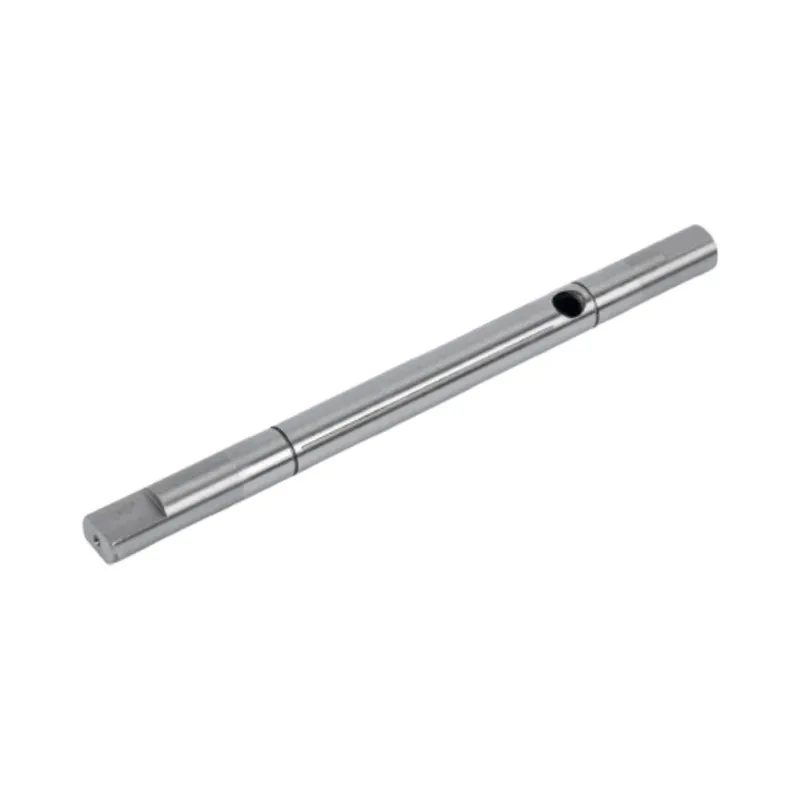
Snabbt svarPrecisionsaxelbearbetning förvandlar en stålstång till en färdig motoraxel genom sex stationer: materialinspektion, CNC-svarvning och fräsning, spline- eller kuggskärning, värmebehandling, precisionsslipning och slutinspektion. Slipning kommer alltid efter härdning, eftersom värmebehandling flyttar metallen. Den sekvensen är vad som håller IT5 till IT6 tolerans, rakhet inom 0,01 mm och en ytfinish på Ra≤0,4 μm på det färdiga skaftet.
A färdigmotoraxelser enkelt ut. En ljus stålstång, några trappsteg, kanske ett kilspår. Vad det utseendet döljer är en rutt med sex maskiner, två avdelningar och en uppsättning beslut som måste ske i rätt ordning. Får beställningen fel och skaftet är skrot. Den här artikeln går igenom golvet vid Guanshuo Precision, station för station, och förklarar vad var och en bidrar med till den färdiga delen.
Varje skaft följer samma ryggrad. Enkla axlar hoppar över en station eller två. Härdade splinesaxlar använder alla sex.
| # | Station | Vad det sätter |
|---|---|---|
| 1 | Inkommande materialbesiktning | Betyg, kemi och barskick |
| 2 | CNC-svarvning och fräsning | Diametrar, steg, gängor, kilspår |
| 3 | Hobbing och splinekapning | Spline och kugghjul |
| 4 | Värmebehandling | Hårdhet, styrka, trötthet liv |
| 5 | Cylindrisk och mittlös slipning | Slutlig storlek, rundhet, finish |
| 6 | Slutbesiktning | Bevis på att delen uppfyller ritningen |
Skaftet börjar som stånglager. Innan ett enda snitt görs kontrolleras stången mot ritningen. Betyg, valscertifikat, diameter och yttillstånd verifieras alla.
Den här stationen ser ut som pappersarbete, men den förhindrar den dyraste typen av fel. Om fel kvalitet kommer in i butiken märker ingen det förrän värmebehandlingen inte når hårdheten. Då är bearbetningstimmarna redan förbrukade. Guanshuo kör axlar i 45# kolstål, 40Cr och 4140 legerat stål, 20CrMnTi härdande stål och 304 eller 316L rostfritt, så klassförvirring är en verklig risk som fastnar här.
Det är här skaftet tar form. Stången vrids till sina grova diametrar, stegen kapas och fräsarbetet lägger till kilspår, plana hål och tvärhål.
Den viktiga detaljen är hur många inställningar som krävs. Varje gång en del lossas och kläms igen, smyger sig ett litet fel in mellan funktionerna. Svarvfräsmaskiner skär svarvnings- och fräsfunktioner i en fastspänning, så att kilspåren förblir trogen diametern den sitter på. Guanshuo driver 3 kombinerade svarvfräsmaskiner och 2 bearbetningscenter tillsammans med ett 60-tal allmänna CNC-maskiner, så komplexa axlar kan dirigeras till en maskin med en enda installation medan enklare körs i volym på andra ställen.
Maskinister lämnar kvar slipmaterial på tapparna här, vanligtvis några tiondels millimeter. För lite och slipning kan inte rensa upp förvrängningen från härdning. För mycket och slipningen tar längre tid och värmer delen. Att bedöma att ersättningen är en av de tysta färdigheterna i en schaktbutik.

Skaft som driver genom tänder snarare än en nyckel går till hobbingavdelningen. En häll skär av spline- eller kugghjulsformen när axeln roterar i takt med fräsen. Guanshuo driver 6 hällmaskiner för detta arbete.
Splinenoggrannheten mäts med divisionsfel, vilket är hur jämnt tänderna är fördelade runt skaftet. Ojämna tänder innebär att vissa tänder bär mer belastning än andra, och de tänderna misslyckas först. Toleranserna höll i sigsplinesaxlarspegla formen:
| Spline form | Uppdelningsfel | Karaktär |
|---|---|---|
| Involvera | ≤0,015 till 0,03 mm | Självcentrerande, stor rotfilé, bästa utmattningsstyrka |
| Rektangulär | ≤0,02 mm | Stark vid stötar och off-center belastning |
| Triangulär | ≤0,01 till 0,02 mm | Fina tänder, självcentrerande, för lättare belastningar |
Involut spline-tandflanker avslutas till Ra≤0,8 till 1,6 μm, med splinesymmetri som hålls till ≤0,02 mm. Den ytan spelar roll eftersom flankerna glider något under belastning, och en grov flank sliter och sliter. Tandrotfilén skärs till R0,3 till R0,8, vilket sprider stress vid roten istället för att koncentrera den. Rotfiléer är där splinetänderna spricker, så denna radie är en utmattningsfunktion, inte en kosmetisk.
Bearbetning ger axeln dess form. Värmebehandling ger den dess styrka. Delen är härdad och härdad för kärnseghet, eller induktionshärdad där endast ytan behöver vara hård.
Vilken rutt beror på tjänsten. En axel som måste motstå böjutmattning genom hela sin sektion är genomhärdad. En axel som behöver en hård lagertapp över en tuff kärna får induktionshärdning enbart på den axeltappen. Case-härdande kvaliteter som 20CrMnTi är uppkolade, vilket bygger en hård hud över en mjuk, stötdämpande kärna. Typisk färdig hårdhet är 42 till 48 HRC, och axlar av spindelkvalitet går till 60 till 65 HRC.
Slipning är där ett skaft blir en precisionsdel. Allt innan detta är förberedelser. Guanshuo kör 26 CNC-cylindriska slipmaskiner och 6 högprecisionscenterlösa slipmaskiner, vilket är det största enskilda utrustningsblocket i anläggningen.
Axeln hålls mellan centrum och slipad en diameter i taget. Eftersom den vänder på sina egna mitthål, hamnar varje tapp koncentrisk med varannan. Detta är metoden för stegade axlar, lagersäten och allt där diametrarna måste vara sanna mot varandra.
Axeln vilar på ett blad mellan en slipskiva och en reglerskiva, utan centra alls. Delar matas igenom kontinuerligt. Den är snabb och den är utmärkt för att hålla en konsekvent diameter längs ett långt, smalt skaft utan att delen böjer sig. Detta är metoden för vanligsläta skafti volym.
| Cylindrisk slipning | Centerlös slipning | |
|---|---|---|
| Del hålls | Mellan centra | På ett blad, utan stöd |
| Bäst på | Koncentricitet mellan diametrar | Storlekskonsistens längs längden |
| Kostymer | Stegade och multidiameterskaft | Långa släta skaft, hög volym |
| Genomströmning | Långsammare, del för del | Snabb, kontinuerlig matning |
De flesta axlar använder båda. Centerless slipning bringar den släta kroppen till storlek snabbt, sedan avslutar cylindrisk slipning de kritiska tapparna. Tillsammans levererar de IT5 till IT6-noggrannhet, rakhet inom 0,01 mm och Ra≤0,4 μm. Med ett ultrafinishingpass kan ytan nå Ra 0,2 μm.

Kylvätska är inte en detalj här. En torr eller dåligt riktad kylvätskeström låter ytan värmas upp, vilket kan bränna marklagret och lämna mjuka fläckar osynliga för ögat. Operatörer tittar på hjulklädselns skick och kylvätskeflödet lika noga som de tittar på storleksavläsningen.
En axel är inte färdig när den lämnar kvarnen. Den är färdig när den är mätt. Guanshuo håller 6 personer på kvalitetsavdelningen och ett rum med dedikerade instrument.
| Instrument | Vad det kontrollerar |
|---|---|
| Cylindricitetsmätare | Rundhet, cylindricitet, runout |
| Mätare för ytfinish | Ra på journaler och sigillytor |
| Tvådimensionell projektor | Profiler, kilspår, avfasningar, radier |
| Växelmätcentral | Spline och kugghjulsnoggrannhet |
| Hårdhetstestare | Värmebehandlingsresultat |
| Automatisk optisk inspektion | Höghastighetsdimensionell avskärmning i volym |
Den optiska inspektionsuppsättningen är viktigast i produktionskörningar. Handmätning prover en batch. Optisk inspektion skärmar delar kontinuerligt, så en avdrift fångas upp medan den sker snarare än efter att en pall packats.
Den enskilt viktigaste regeln vid axeltillverkning är att slipning följer härdning. Det låter självklart när det väl har sagts, men det är skillnaden mellan en axel som håller tolerans under drift och en som inte gör det.
Härdning värmer stålet och kyler det snabbt. Metallen ändrar struktur och delen rör sig. En axel som avslutats till slutlig storlek innan härdning kommer ut ur ugnen utan tolerans, ur rund och ofta böjd. Ingen omsorg på de tidigare stationerna kan förhindra det. Slipning efter härdning tar bort distorsionen och ställer in den verkliga slutliga geometrin.
Vissa leverantörer hoppar över slipningen efter härdning för att spara kostnader. Delarna mäter acceptabelt vid rumstemperatur på prov, orsakar sedan lagerljud och tidigt slitage i fält. Detta är en anledning att fråga en leverantör direkt om deras processväg, inte bara deras pris.
Maskinräkningar är inte marknadsföring. De berättar vad en butik faktiskt kontrollerar internt.
En butik med svarvar men utan slipmaskiner måste skicka det kritiska steget ut. En butik med slipmaskiner men utan tappning lägger ut varje splinesaxel. Varje handoff lägger till ledtid, kostnad och en plats för ansvarsskyldighet att suddas ut. Guanshuo fortsätter svarvning, fräsning, grävning, värmebehandling, slipning och inspektion under ett och samma tak, varför en fullständig rutt kan anges som ett pris och ett leveransdatum.
Anläggningen har drivit på detta sätt sedan 2016. Den fungerar enligt ISO9001, har 11 patentteknologier och är erkänd som ett högteknologiskt företag på nationell nivå, med över 50 anställda inklusive ett engagerat ingenjörs- och kvalitetsteam. Axlar från denna rutt går in i nya energifordons dragmotorer, industriell automation och robotik, precisionsinstrument, medicinsk utrustning och avancerade hushållsapparater.
Skicka din ritning eller prov till Guanshuo Precision. Hela rutten går internt, från stånginspektion genom hällning, värmebehandling och precisionsslipning, till en uppmätt slutrapport.
Begär en offert Eller nå teamet påkontaktsida.