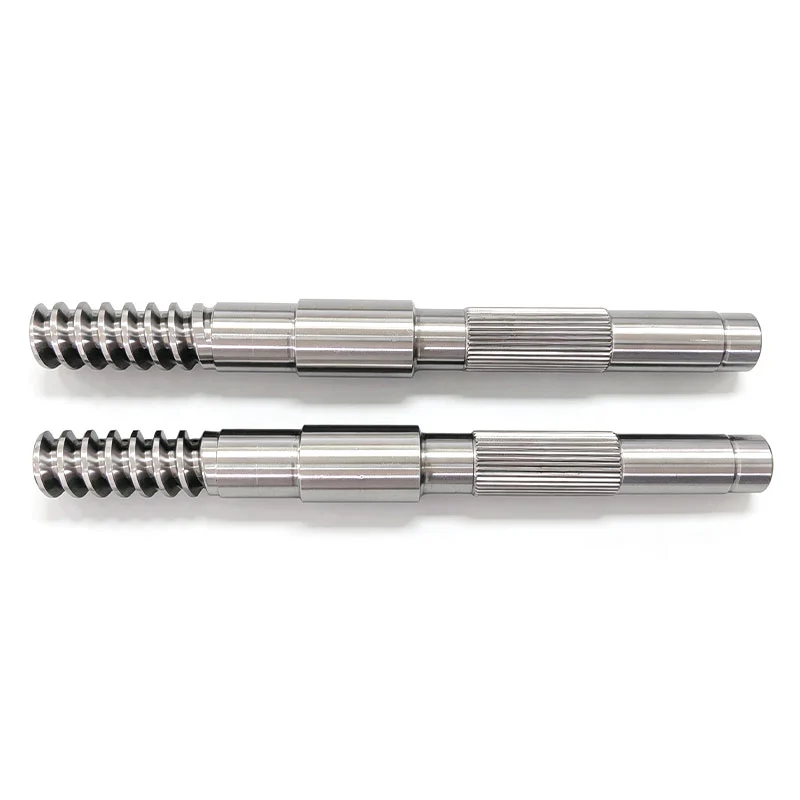
Ett blindhål kan vara tillräckligt djupt på inspektionsrapporten och ändå stoppa en insats kort från dess avsedda position. Den saknade detaljen är ofta bottenprofilen: den djupaste punkten i en borrad kavitet är inte änden av dess fulldiameters hål.
Vår utgångspunkt för en ritningsgranskning är komponenten som går in. Vad lokaliserar den? Hur långt måste den in? Berör den botten eller måste den hållas klar? Dessa svar avgör vilka dimensioner som förtjänar en noggrann kontroll. En exakt djuptolerans kopplad till fel funktion löser inte monteringsproblemet.
Kontrollera först hålet och djupet tillsammans
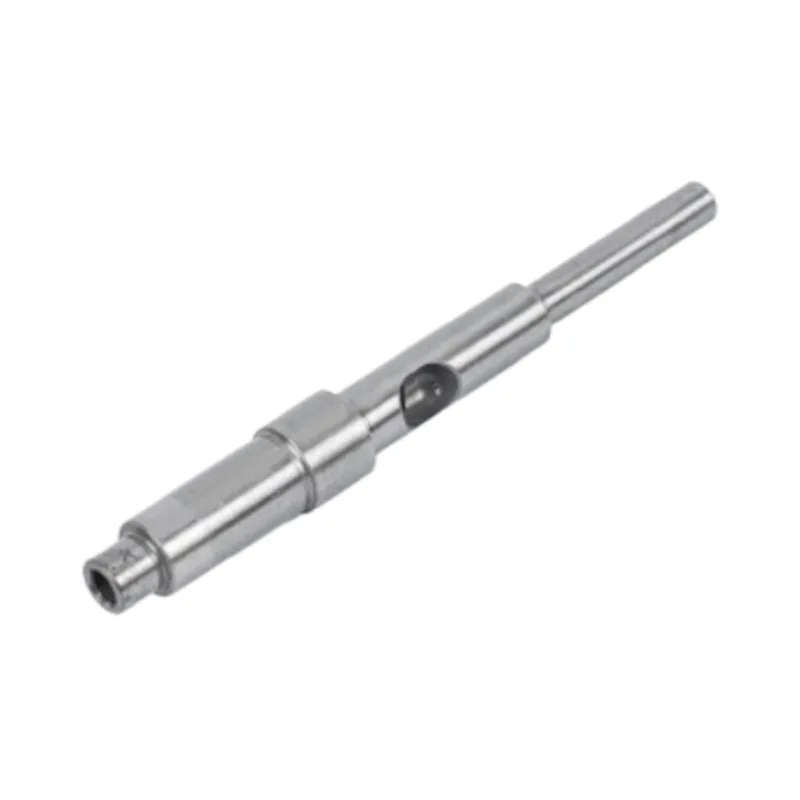
Vårmotoraxelspecifikationer för blindhållista håldiametrar från 2 till 30 mm och håldjup från 5 till 150 mm. Samma produktsida ger ett maximalt förhållande mellan djup och diameter på 10:1, med större utväxlingar som kräver teknisk översyn.
Det sista villkoret ändrar hur intervallet ska läsas. En 2 mm borrning och ett 150 mm djup är båda listade ändpunkter, men en kombination av dem ger ett 75:1 hål. Det är inte en standardkombination bara för att varje nummer förekommer i katalogen.
| Håldiameter | Djup som används för screening | Djup ÷ diameter | Resultat av ritning-recension |
|---|---|---|---|
| 2 mm | 20 mm | 10:1 | Vid den angivna kvotgränsen; kontrollera material, profil, tolerans och inspektionstillgång. |
| 10 mm | 100 mm | 10:1 | Passar endast förhållandeskärmen. Andra krav behöver fortfarande ses över. |
| 15 mm | 150 mm | 10:1 | Vid både den angivna djupgränsen och förhållandegränsen. |
| 2 mm | 150 mm | 75:1 | Utanför den angivna gränsen 10:1; behandla det inte som en rutinmässig katalogkonfiguration. |
För ett 150 mm siktdjup ger dividering med 10 ett 15 mm hål. Det är en aritmetisk tröskel, inte en rekommendation att förstora ditt hål till 15 mm. Det större hålet kan lämna för lite vägg eller förändra hur insatsen hålls kvar.
Kom överens om vilket djup som används vid kvotöversynen. Om ritningen anger djup med full diameter, kan borren behöva nå längre för att skapa den. Verktygsräckvidd, bottengeometri och spånevakuering hör fortfarande hemma i processöversynen.
Ett hål, tre olika djup
En anteckning som t.exBORNING 10 × 20 DJUPlämnar för stort utrymme för tolkning när de sista millimetrarna spelar roll. Använd en sektionsvy och identifiera de kontrollerade ytorna.
Full diameter djup
Detta är den axiella räckvidden för det specificerade cylindriska hålet innan bottenprofilen börjar minska sin diameter. Om ett skär behöver en definierad längd av cylindriskt ingrepp, dimensionera det området. En införande avfasning vid mynningen ger inte samma kontakt som det raka hålet.
Djupsta punktens djup
Detta når den längsta inre punkten. Med en konisk borrbotten sträcker den sig utanför området med full diameter. Det spelar roll när man kontrollerar det återstående materialet i den stängda änden, men det säger inte hur långt ett inlägg med platt ände kan komma in.
Användbar installationslängd
Detta tillhör monteringen, inte borren. Det beror på den passande delens diameter och ändform, dess placeringsaxel, munfasningen och eventuellt bottenavstånd. En mindre eller avfasad insats kan komma in i en del av en avsmalnande botten; en tättslutande insats med platt ände kanske inte. Kontrollera sammankopplingsprofilerna.
Vår fabriksvy: om insatsen måste sitta på en axel, gör den axeln till lokaliseringsfunktionen och definiera avstånd till hålets botten. Om botten måste lokalisera skäret, specificera dess kontaktgeometri och det relevanta djupet från monteringsdatumet. Överlåt inte det valet till en generisk borrnot.
Ett krav på en platt botten behöver också detaljer. Ange erforderlig bärarea, tillåten hörnradie och om en central urtagning är tillåten. Ett verktyg som beskrivs som en borr med platt botten definierar inte, enbart med sitt namn, varje funktion som finns kvar i kaviteten.
Beräkna gavelväggen på sämsta tillåtna mått
Det nominella avståndet som lämnas bakom hålet är inte minimiväggen. Använd den kortaste tillåtna ytterlängden och den djupaste tillåtna inre delen, båda refererade från samma yta.
Om dimensionen 20,00 mm istället styrde den djupaste punkten skulle samma ytterlängd ge 24,95 − 20,02 = 4,93 mm. Skillnaden på 3 mm kommer helt och hållet från betydelsen av djupdimensionen. Att dra åt ±0,02 mm skulle inte lösa den oklarheten.
Denna beräkning kontrollerar endast geometrin. Det fastställer inte att en 1,93 mm vägg är säker under vridmoment, böjning, införingsbelastning, inre tryck eller utmattning. Material, värmebehandling och den kompletta axelgeometrin behöver fortfarande utvärderas.
Kontrollera radialväggen separat. För ett centrerat, runt hål i en rund axelsektion är nominell radiell vägg(yttre diameter − håldiameter) / 2. En förskjuten borrning lämnar en tunnare vägg på ena sidan. Granska hålet mot den minsta omgivande axelsektionen och närliggande spår eller tvärhål, inte bara den största ytterdiametern.
Sätt precisionen där monteringen behöver den
Guanshuos produktdata för blinda hål visar en tolerans för håldiameter på ±0,01 mm, en djuptolerans på ±0,02 mm, en koaxialitet mellan borrhål och axel på ≤0,01 mm och en grovhet på inre väggar på Ra ≤0,8 μm. Det här är olika kontroller. Ingen ersätter de andra.
| Listad blindhålsparameter | Vad det hjälper att kontrollera | Vad teckningen fortfarande behöver |
|---|---|---|
| Håldiameter ±0,01 mm | Tillåten hålstorlek | Gränser för passande delar och avsedd spelning eller interferens; identifiera det kontrollerade borrningsområdet. |
| Djup ±0,02 mm | Axialt läge för det specificerade djupet | Referensyta och om dimensionen slutar vid cylindern, sittytan eller den djupaste punkten. |
| Borrning-till-tapp koaxialitet ≤0,01 mm | Förhållandet mellan interna och externa egenskaper | Funktionell journaldatum, tillämplig ritningsstandard och överenskommen verifieringsmetod. Märk inte om detta som yta som rinnande. |
| Innervägg Ra ≤0,8 μm | Borrytans struktur | Ytregion, utvärderingskrav och tillgång för mätning. Den anger inte diameter eller bottenplanhet. |
För ett spelexempel ger ett 10,00 ±0,01 mm hål och ett 9,97 ±0,01 mm skär ett minsta diametralt spel på 9,99 − 9,98 = 0,01 mm och ett maximum av 10,01 − 9,96 = 0,05 mm. Dessa är illustrativa gränser, inte en rekommenderad passform. Huruvida de fungerar beror på temperatur, retention, inriktning och monteringskrav.
Vi skulle hellre granska dessa två passande dimensioner tillsammans än att lägga till en snävare håltolerans utan anledning. Om endast en kort region hittar insatsen, identifiera den regionen. Resten av kaviteten kan fungera som frigångsutrymme, beroende på designen.
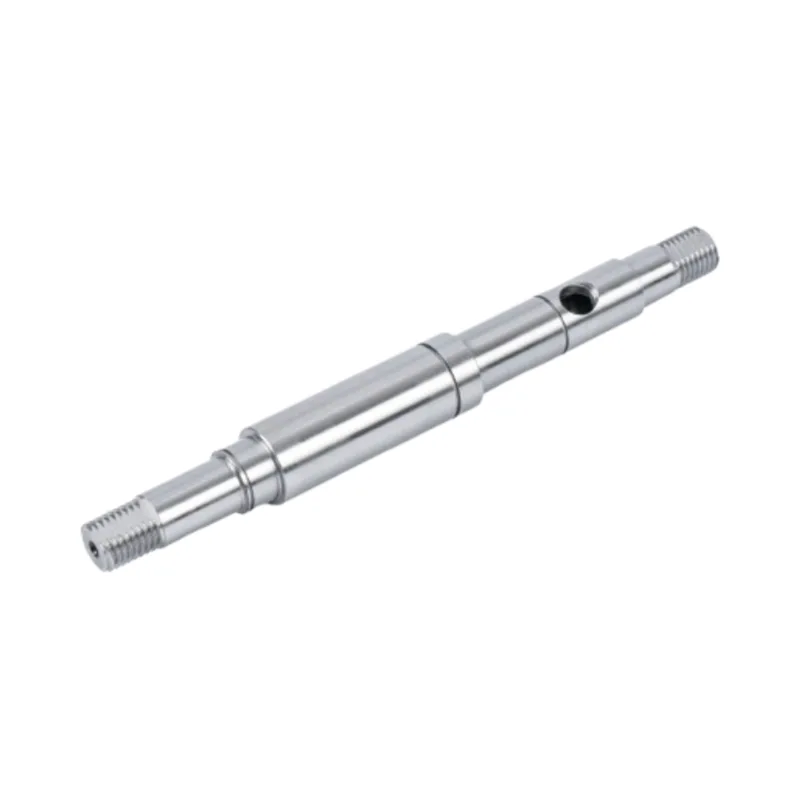
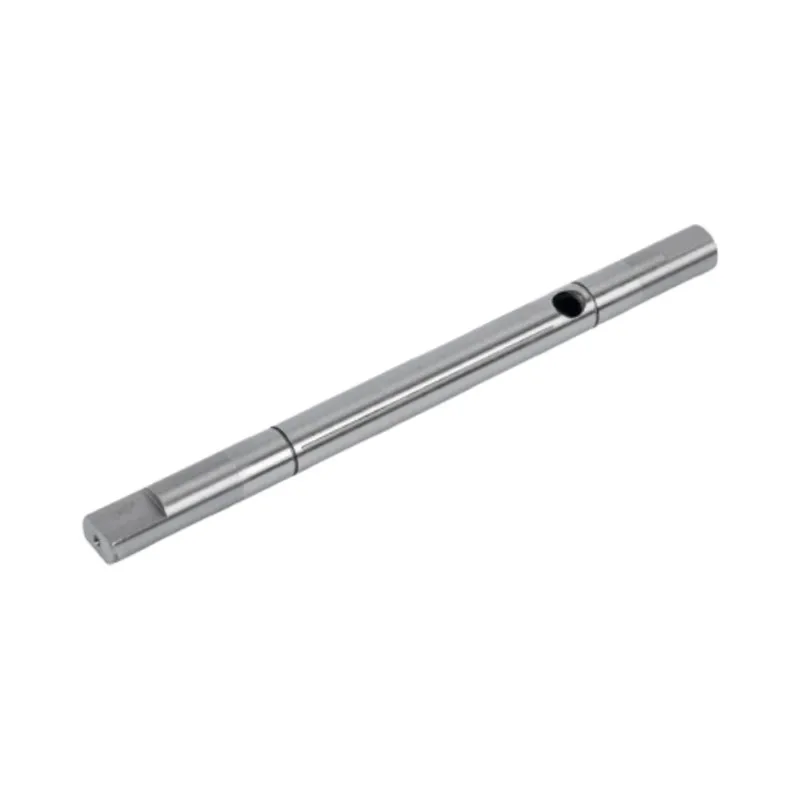
En blind hålighet passar en komponent som kommer in från ena änden medan den andra änden förblir stängd. Agenomgående motoraxelpassar en kontinuerlig passage. Välj inte ett blindhål för en kabel- eller vätskeväg som måste gå ut från den motsatta änden om inte designen inkluderar en annan lämplig passage. Enbart en sluten ände skapar inte heller en förseglad enhet eller ett inträngningsskydd.
Den slutna änden ändrar bearbetning och inspektion
Guanshuo använder CNC-svarvning och borrning för sina blindhålsaxlar. Ur ett tillverkningsperspektiv är den svåra frågan inte bara om ett skärverktyg kan nå djupet. Spån måste lämna hålet utan att skada dess yta, verktyget måste förbli stabilt och den färdiga geometrin måste vara mätbar.
Längre räckvidd och begränsad åtkomst gör strategin för evakuering av material och spån viktig. En ritning som lägger till inre spår, en tät passform och en kontrollerad bottenyta kan kräva en annan sekvens än en vanlig frigångshålighet. Identifiera vilka funktioner som utför en funktion innan du ber om samma finish överallt.
Vid inspektion fastställer mätning av mynningen inte hålstorlek över hela ingreppslängden. På samma sätt kan en djupsond som berör konen inte fastställa ett djup med full diameter om inte dess kontaktgeometri och mätmetod tar hänsyn till den profilen.
| Krav | Håller med tillverkaren |
|---|---|
| Infoga engagemang | Där hålstorleken kontrolleras och hur den användbara cylindriska längden verifieras. |
| Bottenfrigång eller sittplats | Vilken yta djupmätningen kommer i kontakt med och hur bottenprofilen verifieras. |
| Inriktning mot axeln | Vilken arbetsjournal fastställer datumet och om inspektionsmetoden når det erforderliga inre området. |
| Renlighet | Tillåten spånrester eller förorening, inspektionsåtkomst och skydd efter rengöring. Använd ett applikationsspecifikt acceptanskriterium. |
| Slutskick | Oavsett om storlek, geometri och grovhet gäller efter värmebehandling och eventuell slutlig ytprocess. |
En funktionell mätare kan hjälpa till att kontrollera ett definierat passande kuvert, men det bevisar inte automatiskt varje storlek, textur och geometriska krav. Välj mätmetod för den egenskap som accepteras. Vårinspektionsguide för motoraxelntäcker de bredare axelkontrollerna; den blinda kaviteten behöver sin egen åtkomst och kontaktpunktsgranskning.
Skicka in parningsdetaljen, inte bara hålets diameter
För en användbar offertgenomgång, skicka axeldelen tillsammans med insatsritningen eller dess relevanta mått. Guanshuos blindhålsanpassningsprocess accepterar den interna komponentens ritning eller ett fysiskt prov. Omfatta:
- Kavitetens syfte och funktionen som lokaliserar eller håller kvar den inre komponenten.
- Gränser för hålstorlek, erforderlig ingreppslängd, bottenavstånd eller krav på sittplatser och tillåten bottenprofil.
- Minsta änd- och radiella väggar, plus närliggande gängor, spår eller tvärhål.
- Material, värmebehandlingsskick, slutliga ytkrav och funktionella journaldata.
- Godkännandekriterier för inspektion och renlighet, med gränserna för parningsdelar där passformen är viktig.
Den mest användbara ritförbättringen är ofta en sektionsvy med en entydig djupreferens. Det låter konstruktion, bearbetning och inspektion arbeta mot samma monteringstillstånd.
Vanliga frågor
Betyder ett 20 mm blindhålsdjup att ett skär kan gå in 20 mm?
Inte nödvändigtvis. Dimensionen kan referera till den djupaste borrpunkten snarare än hålet med full diameter. Användbar installationslängd beror också på insatsens diameter, ändprofil, placeringsfunktion och erforderligt spel.
Kan Guanshuo göra en 2 mm borrning 150 mm djup inom sitt listade område?
Den kombinationen ger ett förhållande på 75:1 djup till diameter, utanför den angivna gränsen på 10:1. De separata 2–30 mm diameter och 5–150 mm djupområdena godkänner inte varje kombination. Större förhållanden kräver ingenjörsöversyn.
Hur beräknar jag minsta ändvägg med blindhål?
Subtrahera det maximala djupaste punktdjupet från den minsta öppningsytan-till-slutna änden, med samma referensyta. Om djupet är specificerat till området med full diameter, inkludera det maximala ytterligare bottenprofildjupet. Resultatet är ett geometriskt spel, inte ett hållfasthetsgodkännande.
Bör varje blindhålsmotoraxel ha en platt botten?
Nej. Ange en kontrollerad bottensitsyta när monteringen behöver det. Om insatsen placeras någon annanstans och rengör botten kan en tillåten borrbottenprofil vara tillräcklig. Definiera eventuell kontaktyta, hörnradie och utrymme för centrala urtag.
Beskriver Ra ≤0,8 μm det blinda hålets innervägg?
Ja. Guanshuos produktspecifikation för blinda hål listar Ra ≤0,8 μm för innerväggen. Ange erforderligt ytområde och inspektionsförhållanden på ritningen; grovhetsvärdet fastställer inte hålpassning, inriktning eller bottenplanhet.