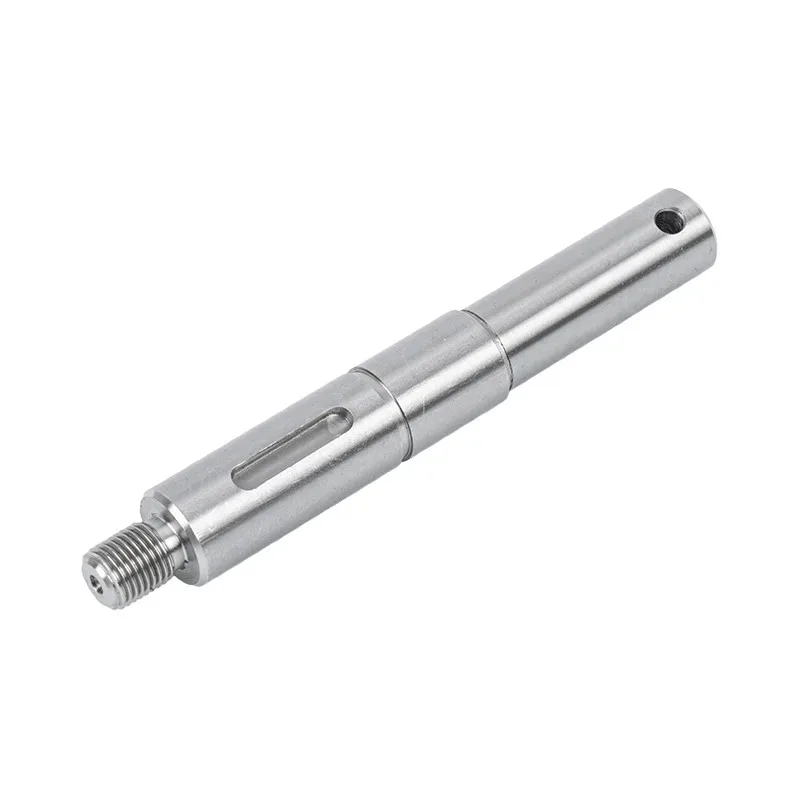
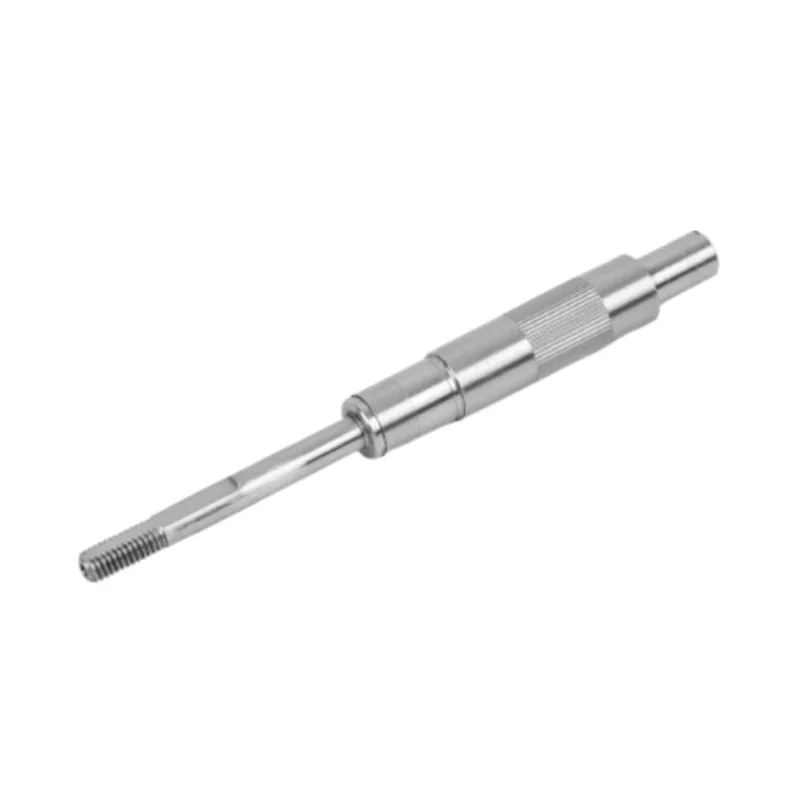
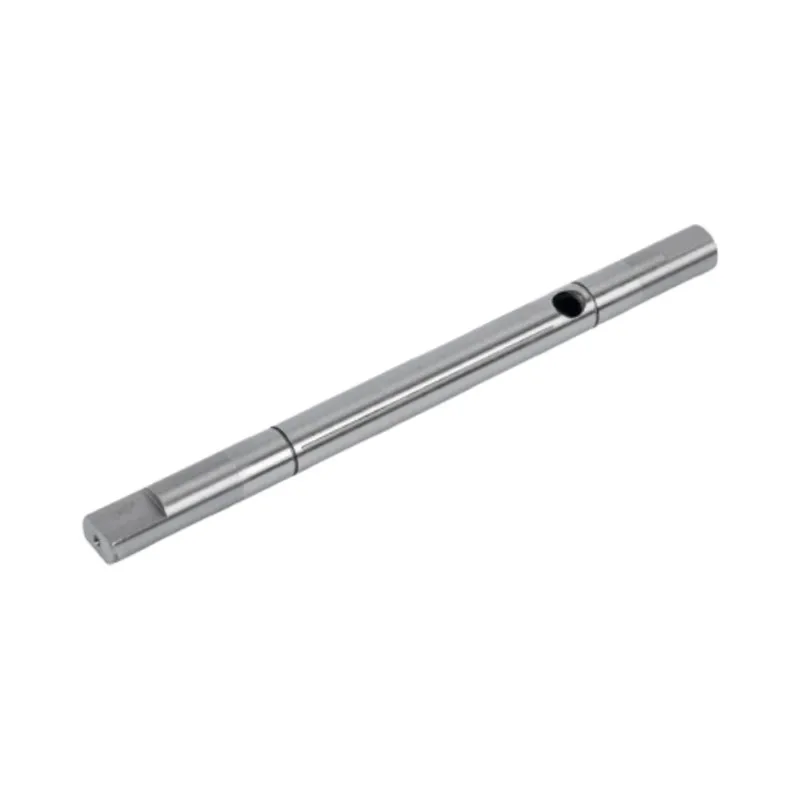
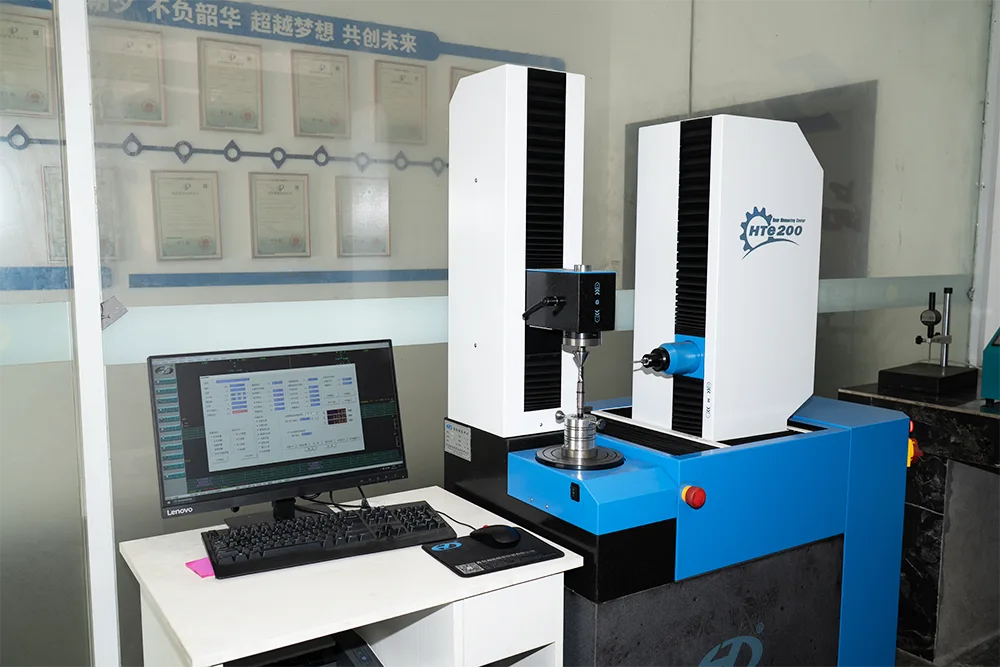
Axelbearbetning är processen att förvandla rå stångmaterial till en färdig axel genom skärning, fräsning, slipning och värmebehandling. På en precisionsdel - säg en motor eller pumpaxel - hålls diametern vanligtvis till IT5–IT6-bandet med en slipad finish ner till Ra 0,4 μm. Vilka processer du använder, och i vilken ordning, beror på materialet, geometrin och hur tätt utloppet måste vara.
En motor är bara så bra som axeln som går genom mitten av den. Låt den axeln rinna ut med några mikrometer och du känner den överallt nedströms - som vibrationer, som buller, som lager som slits ut månader för tidigt. Det är därföraxelbearbetningstår i centrum för det vi gör. I mer än ett decennium har vi förvandlat stångmaterial till axlar som håller sina toleranser under belastning, för EV-drivmotorer, automationslinjer och hushållsapparater som skickas till mer än fyrtio länder.
Den här guiden går igenom hur en precisionsaxel verkligen är gjord: bearbetningsstegen i ordning, toleranserna som är värda att diskutera, materialen och hur man skiljer en kapabel bearbetningspartner från en som bara är billig.

Vad är axelbearbetning?
Axelbearbetning är en subtraktiv process. Du börjar med en rundstång och tar bort metall tills det som är kvar möter ritningen — rätt diametrar, rätt längder, ett kilspår här, en gänga där, allt inom tolerans. Ingenting tillkommer; noggrannheten kommer helt och hållet från att ta bort material på rätt ställen.
Anledningen till att den får sitt eget namn, snarare än att klumpas in med allmän "bearbetning", är att en axel roterar. En konsol kan vara en tiondels millimeter av och ingen märker det. En axel som snurrar med flera tusen varv per minut kan det inte. Koncentricitet, rakhet och ytfinish spelar direkt in i hur tyst och hur länge den färdiga monteringen går. Precisionsaxelbearbetning handlar egentligen om att kontrollera dessa tre saker över hela delens längd.
Axelbearbetningsprocessen, steg för steg
Inga två jobb är identiska, men ett precisionsskaft rör sig vanligtvis genom butiken i ungefär denna ordning. Sekvensen spelar lika stor roll som de enskilda operationerna - slipa innan du härdar och värmen kommer att dra tillbaka delen ur toleransen.
Materialval och cut-offStångstock väljs för belastning och miljö, sedan kapas till längd med lite extra för beklädnad och slipning.Grov vändningPå en CNC-svarv förs stången nära sin färdiga form, vilket lämnar några tiondels millimeter kvar på kritiska diametrar för kvarnen att städa upp senare.
Borrning eller tråkigEndast för ihåliga axlar - hålet borras eller pistolborras genom mitten innan utsidan är färdig.
FräsningKilspår, plattor, splines och tvärhål skärs på en kvarn eller en svarvfräsmaskin medan delen fortfarande är mjuk och lätt att bearbeta.
VärmebehandlingAxeln är härdad - vanligen härdning och härdning, ibland induktionshärdning på lagertapparna - för att bygga styrka och slitstyrka.
Avsluta slipningenCylindrisk eller centerlös slipning sänker löpdiametrarna till slutlig storlek och ytfinish, vilket korrigerar eventuell förvrängning efter värmebehandling.
InspektionDiametrar, runout, koncentricitet och ytjämnhet kontrolleras mot ritningen innan någonting skickas.
Märkning och packningRostskyddsbehandling, lasermärkning vid behov, sedan packning som skyddar markytorna under transport.
- Varför ordningen är fixerad:härdning förvränger ett skaft något - det är fysik, inte en defekt. Lämna slutslipningen tillseftervärmebehandling är hur du får en hård, slitstark del som fortfarande är helt rak. Butiker som slipar först och härdar sista fartygsschakt som mäter fint på papper och vibrerar i fält.
Kärnprocesserna: svarvning, fräsning och slipning
Tre verksamhetsfamiljer gör det mesta av arbetet på ett schakt. Svarvning definierar den runda profilen, fräsning lägger till funktionerna och slipning ger precisionen. Så här jämför de på ett vanligt jobb.
| Behandla | Vad den gör på ett skaft | Passar bäst till | Typisk precision |
|---|---|---|---|
| CNC-svarvning | Kapar den övergripande runda profilen, axlarna och diametrarna från stånglager | Varje axel, som grovbearbetnings- och halvbearbetningsstadiet | ±0,02–0,05 mm |
| Fräsning / svarvfräs | Kapar kilspår, plattor, splines, tvärhål och gängor | Axlar med drivfunktioner eller icke-rund detalj | Funktionsberoende |
| Cylindrisk slipning | Avslutar journaler mellan centra för snäv rundhet och koncentricitet | Stegade och axlade skaft | IT5–IT6, Ra ≤ 0,4 μm |
| Centerlös slipning | Avslutar vanliga diametrar på ett arbetsstöd, inga mitthål behövs | Långa raka skaft i högre volymer | IT5–IT6, Ra ≤ 0,4 μm |
| Friktionssvetsning | Sammanfogar två material ände i ände — t.ex. ett rostfritt huvud på en stålkropp | Bimetallaxlar som sparar på dyr legering | Fullstyrka led |
Valet mellancylindrisk och mittlös slipningär den som stör köpare oftast. Cylindrisk slipning är den mer exakta av de två för en del med steg, eftersom axeln roterar på sina egna mitthål. Centerless slipning ger upp lite av den positionskontrollen i utbyte mot hastighet, vilket är precis vad du vill ha på en lång, slät axel med volym. I praktiken kör vi båda — delen bestämmer, inte maskinen.
Material vi bearbetar — och hur valet förändrar jobbet
Material är det första beslutet på ett skaft, och det ställer tyst efter det: hur delen skär, om den kan härdas, hur den beter sig i en frätande eller hygienisk miljö. Vi bearbetar kolstål, legerat stål och rostfritt stål, och rätt familj handlar om belastning, miljö och budget.
| Materialfamilj | Vanliga betyg | Varför du skulle välja det |
|---|---|---|
| Mellankolstål | 1045 / C45 | Arbetshästen. Bra hållfasthet, lätt att bearbeta, tar induktionshärdning — täcker de flesta generella axlar till lägsta kostnad. |
| Legerat stål | 40Cr / 4140 | Högre styrka och utmattningsliv, svarar bra på släckning och temperament. Valet för belastade drivaxlar. |
| Rostfritt stål | 303/304/316/420 | Korrosion och hygien. Används där skaftet ser fukt, kemikalier eller sköljning - mat, medicin, pumpar. |
Det finns fler nyanser här än en tabell kan hålla – val av kvalitet, värmebehandlingssvar och hur varje maskin bearbetar. Vi täckte in det på djupetvilka material som används för motoraxlar, vilket är värt att läsa innan du slutför en ritning.
Toleranser, finish och runout: siffrorna som betyder något
Det är här som axelbearbetning blir intressant och där pris och kvalitet faktiskt skiljer sig åt. En ritning som helt enkelt säger "vänd till storlek" är ett helt annat jobb än att ropa ut IT6-diametrar och 0,01 mm utlopp. Tre specifikationer bär det mesta av vikten.
| Specifikation | Vad den styr | Precisionsaxelintervall | Guanshuo standard |
|---|---|---|---|
| Dimensionstolerans (IT-klass) | Hur nära varje diameter matchar målstorleken | IT5–IT7 på löppassningar | IT5–IT6 |
| Ytjämnhet (Ra) | Hur smidig marktappen är – driver friktion och lagerlivslängd | Ra 0,4–0,8 μm | Ra ≤ 0,4 μm |
| Runout / koncentricitet | Hur sant axeln snurrar runt sin egen axel | 0,01–0,02 mm på nyckeljournaler | Hålls på center-ground journaler |
Ett snabbt ord om att läsa dessa. IT-kvaliteter kommer från ISO-toleranssystemet — ett lägre antal betyder ett snävare band, och varje sänkning av betyget kostar verklig bearbetningstid, så det lönar sig att endast specificera tätt där delen faktiskt behöver det. Ra är den genomsnittliga grovheten hos den färdiga ytan; en slipad axel vid Ra 0,4 μm känns glasmjuk och låter ett lager eller tätning svalna. Runout binder de två samman: det är wobblingen du skulle se på en mätklocka när axeln vrids, och på en roterande del är det ofta det enda numret som avgör om monteringen är tyst eller inte.
Värmebehandling: där ett skaft får sin styrka
Bearbetning ger ett skaft dess form; värmebehandling ger den dess ryggrad. Direkt efter svängning är de flesta axelstål relativt mjuka - bra för att skära kilspår, inte bra för år av reverserande belastning. Värmebehandling fixar det genom att ändra stålets struktur, inte dess dimensioner.
Den vanligaste metoden för axelarbete är härdning och härdning: värm delen, kyl den snabbt för att härda den rakt igenom, anlöp den sedan tillbaka för att byta ut lite hårdhet mot seghet. Där bara löpytan behöver vara hård - en lagertapp, till exempel - värmer induktionshärdning just det bandet och gör kärnan seg. Avvägningen är alltid densamma: hårdare motstår slitage, tuffare motstår sprickbildning, och härdningssteget är där du balanserar de två.
Värmebehandling är också anledningen till att processordern är vad den är. Eftersom härdning förvränger delen något, hör den tillföreslutslipningen, aldrig efter. Slipa axeln, sedan härda den, och du har precis ångrat din egen precision.
Kvalitetskontroll på verkstadsgolvet
Precision som inte mäts är bara hopp. Varje kritisk diameter, utloppet på nyckeltapparna och ytfinishen kontrolleras mot ritningen innan ett schakt lämnar byggnaden. Denna inspektionsdisciplin är en del av varför vi har ISO 9001-certifiering och varför vårt arbete har fått 11 beviljade patent under åren.
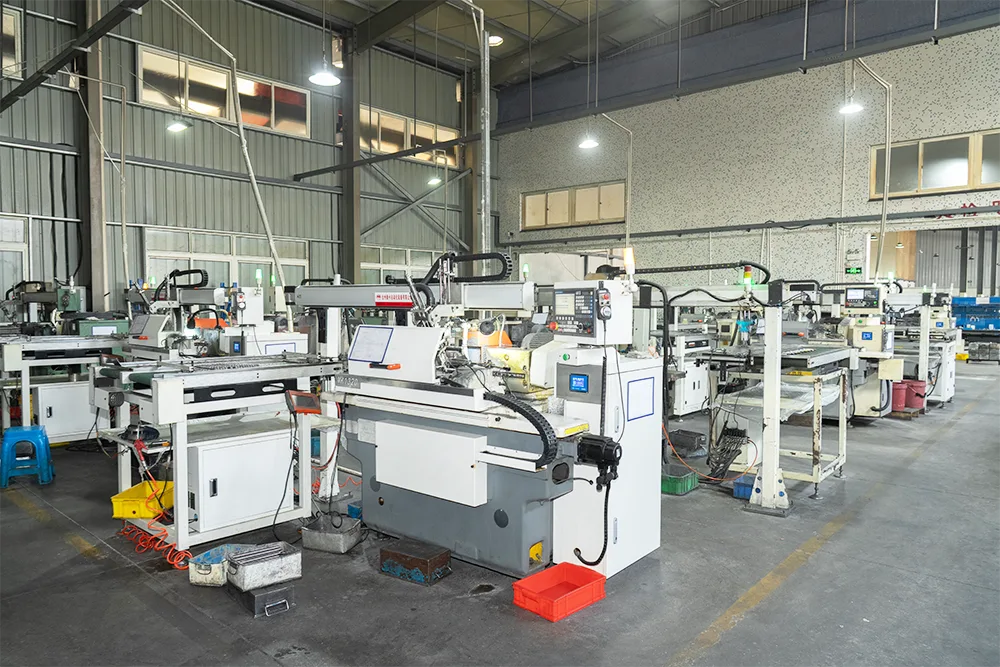
Kapaciteten spelar roll även här, eftersom konsekvent precision kommer från att ha rätt maskiner i kvantitet snarare än en bra kvarn och en kö. Vår sliplinje kör 26 CNC cylindriska slipmaskiner och 6 högprecisionscenterlösa slipmaskiner, vilket är det som låter oss hålla IT5–IT6 över en produktionsserie snarare än på en enda hjältedel. Som ett nationellt högteknologiskt företag grundat 2016 har vi byggt butiken kring en sak: axlar som mäter likadant på del ett och del tiotusen.
Axlarna bearbetar vi
Processerna ovan samlas i ett ganska brett utbud av axeltyper. Var och en har sina egna bearbetningsrynkor, och var och en har en dedikerad sida om du vill ha detaljerna.
- Solida motoraxlar— baslinjen, injämna, nyckelspår, splinesochtrampadebildas beroende på hur vridmomentet överförs.
- Ihåliga motoraxlar— borras genom mitten för att minska vikten eller dra ledningar och kylvätska. Sesolida vs ihåliga axlarför när varje är vettigt.
- Specialaxlar— inklusive friktionssvetsade axlar i rostfritt stål och delar till pumpar, ventiler och medicinsk utrustning.
- Schakt för allmänna ändamål— för servo-, steg- och apparatmotorer där en beprövad standardprofil gör jobbet.
Hur man väljer en partner för axelbearbetning
De flesta köpare kan hitta någon att vända en axel. Att hitta en butik som kommer att hålla IT6 och 0,01 mm runout på artikelnummer 5 000, och backa den med pappersarbete, är svårare att söka. Några saker skiljer de två åt.
Fråga om slipkapacitet först, inte svarvning - svarvning är vanligt, precisionsslipning vid volym är det inte. Fråga om de kan visa dig en inspektionsrapport för en kritisk diameter och hur de hanterar materialcertifikat, för en axel är bara lika pålitlig som stålet den utgick ifrån. Fråga vad som händer när ett parti driver: en seriös leverantör mäter, justerar och dokumenterar; en svagare skeppar och hoppas. Och titta på vilkas motorer axlarna redan körs i - ett decennium av arbete inom elbilar, automation och drivlinor för apparater är inget du kan förfalska på ett specifikationsblad.
Skräddarsydd axelbearbetning bör vara exakt det: din ritning, dina toleranser, ditt material, citerat och tillverkat enligt specifikation snarare än hämtat från en katalog. Om en "anpassad" leverantör fortsätter att styra dig mot sina standardstorlekar, säger det dig något om vad de faktiskt kan bearbeta.
Har du en skaftritning att citera?
Skicka oss din 2D-ritning eller ett prov med toleranser, material och finish märkta. Vi återkommer med en offert och, där det hjälper, ett förslag eller två från verkstadsgolvet.
Få en offert för axelbearbetningVanliga frågor
Vilken tolerans kan axelbearbetning hålla?
Det beror på processen. Grovsvarvning tar dig in i plus-eller-minus 0,05 mm-området, medan finslipning på en precisionsaxel ger diametertoleranser in i IT5–IT6-bandet med ytråhet ner till Ra 0,4 μm. På Guanshuo slipar vi till de nivåerna som standard för motor- och pumpaxlar.
Vad är skillnaden mellan cylindrisk och centrumlös slipning?
Cylindrisk slipning håller axeln mellan centra, vilket ger utmärkt koncentricitet och passar stegade eller axlade axlar. Centerlös slipning stöder axeln på ett arbetsstöd och går snabbare, så den passar långa, släta axlar i större volymer. De flesta butiker, inklusive våra, använder båda beroende på del.
Vilket material är bäst för en bearbetad axel?
Det finns inget enskilt bästa material. Mellankolstål som 1045 täcker de flesta generella axlar, legerade stål som 40Cr klarar högre belastningar och svarar bra på härdning, och rostfritt stål är valet när korrosion eller hygien är viktiga. Rätt val handlar om belastning, miljö och kostnad.
Kan du bearbeta ihåliga axlar?
Ja. Ihåliga axlar borras eller borras genom mitten, vänds och slipas sedan som en solid axel. De minskar vikten och låter dig dra ledningar, kylvätska eller en andra axel genom hålet, vilket är vanligt i elbilar och automationsmotorer.
Bearbetar du skräddarsydda axlar från en ritning?
Det är det mesta av vårt arbete. Skicka oss en 2D-ritning eller ett prov med dina toleranser, material och finish utropat, så citerar vi det. Vi bearbetar efter din specifikation snarare än från en fast katalog.
Vilka industrier använder dina bearbetade axlar?
Våra axlar går in i nya energifordonsmotorer, industriell automation och robotik, hushållsapparater, pumpar och ventiler och medicinsk utrustning - var som helst en roterande del måste förbli sann under belastning.